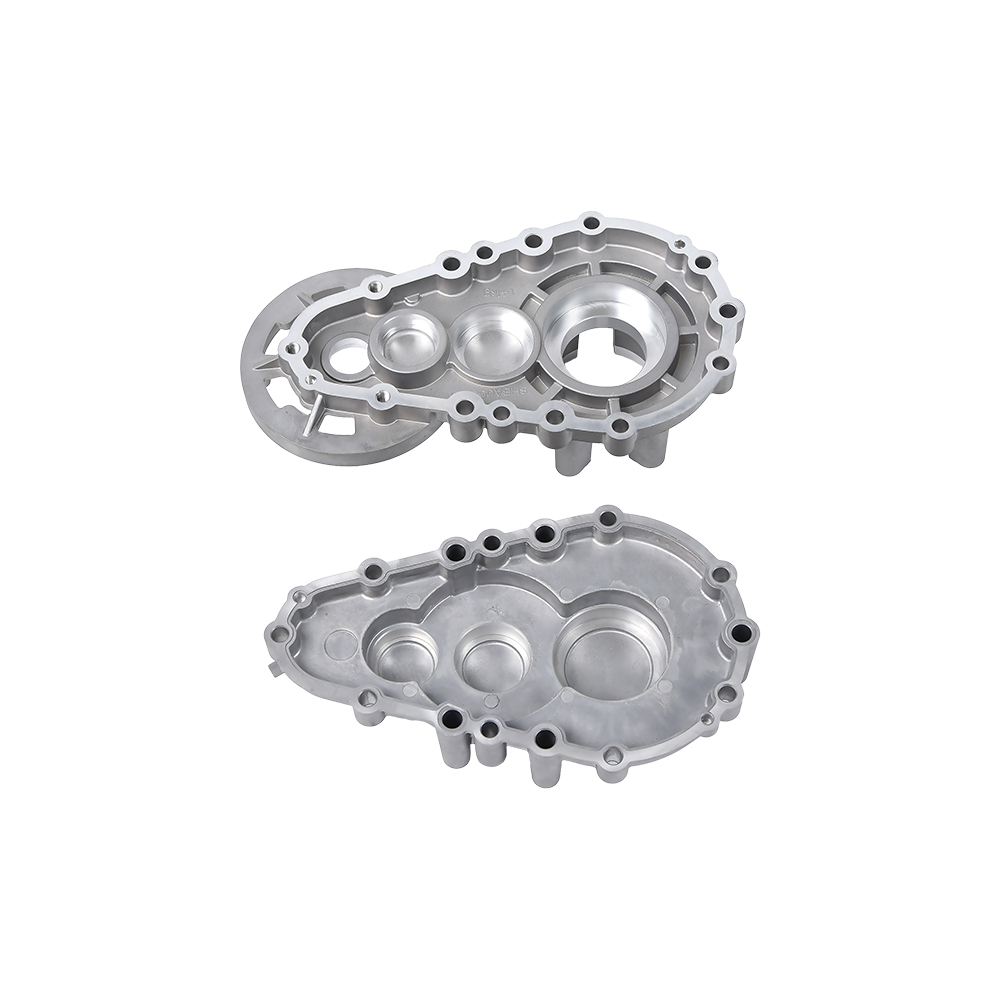
 NYELV


Otthon / Hír / Ipari hírek / Egyedi alumíniumöntvények: folyamat, tűrések és szállítóválasztási útmutató
Először is a közvetlen válasz: az egyedi alumíniumöntvény egy alumíniumötvözet megolvasztásával, újrafelhasználható formába való formálásával előállított fém alkatrész, majd a geometria, a mérettűrés és a felületkezelés érdekében a rajzhoz igazodik. Évente néhány száztól több millió darabig terjedő gyártási sorozatok esetén általában az öntés a leggazdaságosabb út a könnyű, erős és hővezető alkatrész előállításához, összehasonlítva a tömör tuskóból történő megmunkálással vagy a fémlemezből történő megmunkálással.
Az Ön sikere négy döntésen múlik: melyik ötvözet, melyik öntési folyamat, mely tűrésekre van valójában szüksége, és melyik szállítót választja . Ezek a választások összefüggenek, és az egyik megváltoztatása hatással lesz a többire is. Az alábbi információk gyakorlati alapot adnak ahhoz, hogy mind a négy döntést meghozza anélkül, hogy pénzt hagyna az asztalon.
Megéri olyan partnerrel dolgozni, aki egy fedél alatt irányítja a teljes láncot, a szerszámozást, az öntést és a CNC megmunkálást. Ha minden lépésért egyetlen csapat felel, akkor a mérnöki változtatások gyorsabban kezelhetők, a tűréshatárok kevesebb oda-vissza fordulással érhetők el, és az alkatrész az elejétől a végéig következetes történettel érkezik.
Miért az alumíniumötvözetek az egyéni öntött alkatrészek alapértelmezett anyaga?
Az alumíniumot gyakrabban választják ki, mint bármely más színesfémet egyedi öntött alkatrészekhez, és a számok megmagyarázzák, miért. A sűrűsége az 2,7 g/cm³, körülbelül egyharmada acél, 7,85 g/cm³ . Az ötvözettől függően a hővezető képesség nagyjából 90 és 160 W/m·K közé esik, és a nagynyomású fröccsöntés akár 2 mm-es hangfalakat is eredményez. Ez a három tulajdonság lehetővé teszi azt a könnyű, hőelvezető konstrukciót, amelyre az autó-, elektronikai- és gépgyártók támaszkodnak.
A megfelelő öntvény ötvözet kiválasztása
Az ötvözetválasztást az öntési folyamathoz kell igazítani. Az A380 és az ADC12 uralja a nagynyomású fröccsöntést. Az A356 az alacsony nyomású, állandó öntőforma és homoköntés szabványa. A különbségek a szakítószilárdságban, a nyúlásban és a hővezető képességben mutatkoznak meg.
| Ötvözet | Öntés folyamata | Szakítószilárdság (MPa) | Hozamszilárdság (MPa) | Megnyúlás (%) | Hővezetőképesség (W/m·K) |
|---|---|---|---|---|---|
| A380 | Nagynyomású présöntés | 320 | 160 | 3.5 | 96 |
| ADC12 | Nagynyomású présöntés | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Alacsony nyomású / tartós penész / homok | 262 | 186 | 6-tól 12-ig | 150 |
| A413 | Nagynyomású présöntés | 295 | 130 | 3.5 | 121 |
Ha az alkatrésznek nyomásállónak kell lennie a vékony szakaszokon, az A413-as gyakori választás, mert kevesebb mikropórust hoz létre egy gyorsan kitölthető szerszámban. Ha rugalmasságra van szüksége, az A356 a T6 temperben a jobb választás. Erősítse meg célértékeit saját szerkezeti szimulációjával; a gyenge pont szinte soha nem a publikált anyagadatok, hanem a vastag metszetek belső porozitása.
Négy öntési eljárás egyedi alumínium alkatrészekhez
Szinte minden egyedi alumíniumöntési projekt az alábbi eljárások valamelyikét alkalmazza: nagynyomású présöntés, alacsony nyomású présöntés, állandó öntés vagy homoköntés. Mindegyiknek más a kompromisszuma a ciklusidő, a szerszámköltség, a porozitás és az elérhető falvastagság között. Az egyes folyamatok alapjainak megértése segít elkerülni, hogy olyan folyamatot adjanak meg, amely túl drága, vagy nem képes elérni a kívánt minőséget. A módszer mélyebb magyarázatához olvassa el az alumínium fröccsöntés alapelvei műszaki útmutatónkban.
| Folyamat | Falvastagság | Tipikus ciklusidő | Szerszámköltség | Porozitási kockázat | Tipikus éves mennyiség |
|---|---|---|---|---|---|
| Nagynyomású présöntés | 2-4 mm | 30-90 másodperc | Magas | Közepes (gáz porozitás) | Több mint 10.000 |
| Alacsony nyomású présöntés | 3-8 mm | 3-10 perc | Közepes | Alacsony | 1000 és 50 000 között |
| Állandó penész / gravitáció | 3-8 mm | 5-20 perc | Közepes | Alacsony to medium | 500 és 10 000 között |
| Homoköntés | 4-10 mm | 30 perctől több óráig | Alacsony | Alacsony | 1-től 1000-ig |
A nagynyomású fröccsöntés biztosítja a leggyorsabb ciklust és a legélesebb felületet, de a gyors fémtöltés nagyobb gázporozitás kockázatát jelenti. Az alacsony nyomású présöntés ellenőrzött nyomással alulról tölti meg a formát, így az alkatrész sűrűbb és könnyebben nyomásállóvá alakítható; ezért a hidraulikus és szerkezeti részeknél előnyben részesítik az alacsony nyomást. A tartós öntés középút közepes térfogatú és hőkezelést igénylő alkatrészek esetében. A homoköntés továbbra is a megfelelő megoldás a prototípusok, a nagyon nagy alkatrészek és a kis sorozatok esetében.
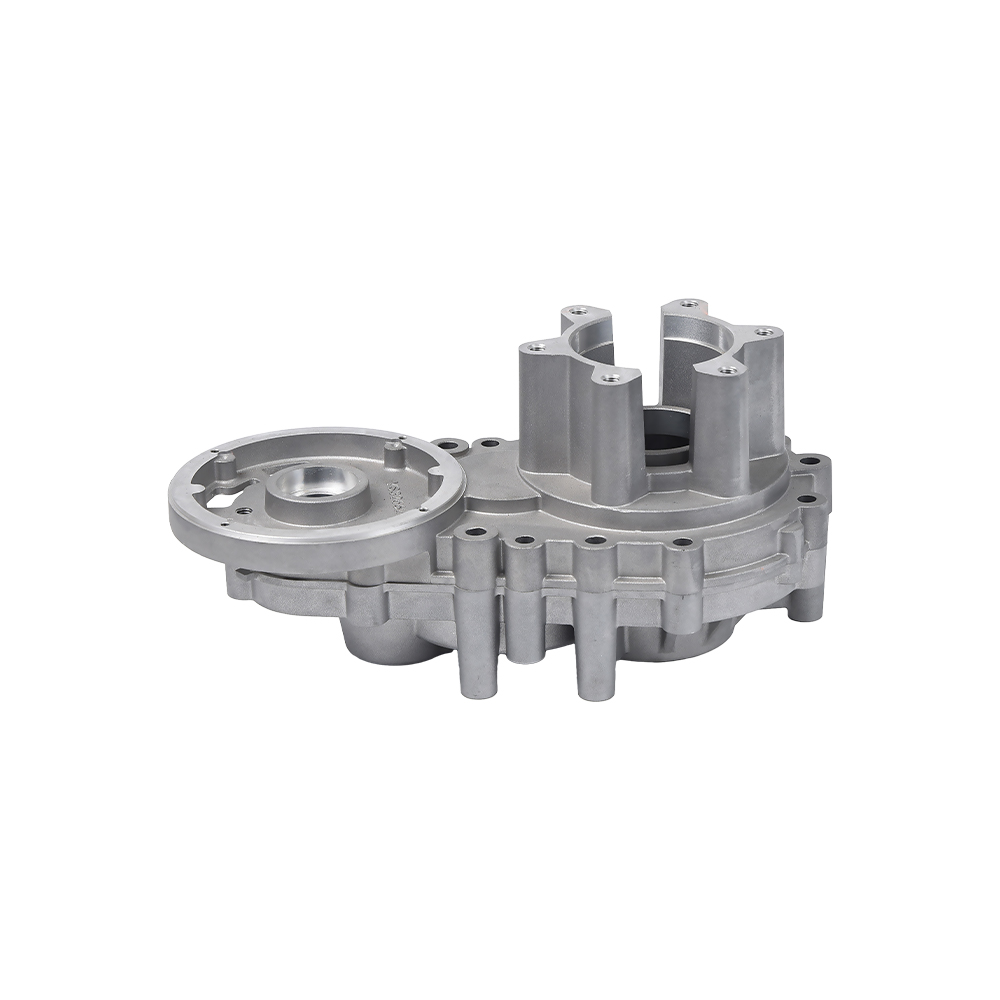
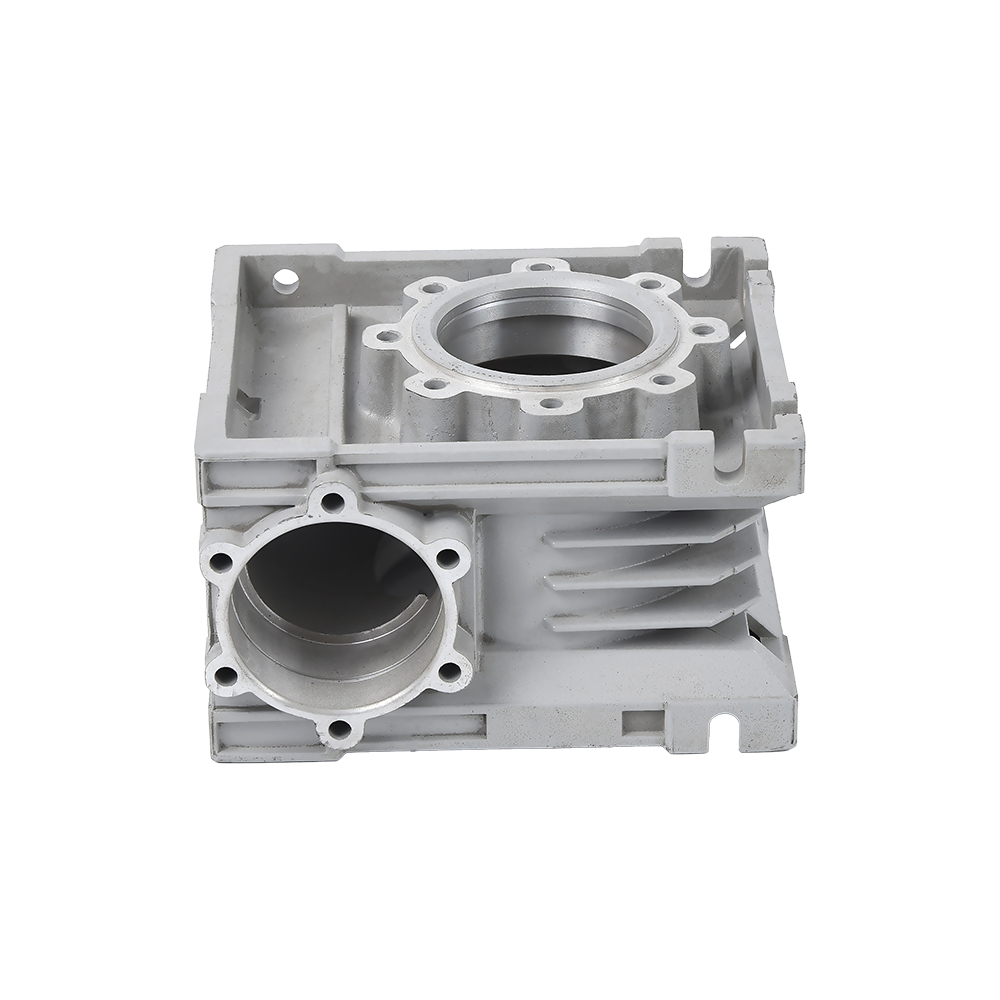
 Alumínium présöntvény hajtóműház nyomásálló alkalmazásokhoz Ez a hajtóműház ideális a csapágy- és tömítőfelületeken megmunkálást igénylő alkatrészekhez. Az alacsony nyomású öntés sűrűbb fémet eredményez, kevesebb belső pórussal, csökkentve a megmunkálás utáni hibákat. Termék megtekintése →
Sok beszállítói értékelés meghiúsul, mert csak a présöntvény árát hasonlítják össze. Valójában a folyamat dönti el a mechanikai eredményt. A csapágyakhoz és a tömített felületekhez megmunkált sebességváltóház például az alacsony nyomású vagy gondosan ellenőrzött nagynyomású öntvény előnyeit élvezi, mivel a megmunkálás során a belső pórusok megnyílnak, és a rejtett gázlyukakat felületi hibákká alakítják.
Geometriai szabályok, amelyek leegyszerűsítik az egyedi alumíniumöntvény-gyártást
A leggyorsabb út az alacsonyabb árajánlathoz és a kevesebb gyártási selejthez az, ha követi az öntési alaptervet. Az egyetlen legfontosabb szabály az egyenletes falvastagság fenntartása. A présöntvényeknél általában falakat kell használni 2 mm és 4 mm . Ha merevségre van szüksége, a teljes fal növelése helyett adjon hozzá bordákat.
Az öt legnagyobb hatást kifejtő tervezési paraméter
- A belső és a külső falakon egyaránt 1-3 fok a huzatszög. Ha nincs elegendő huzat, az alkatrész beragad a formába, és a kényszerkidobás torzíthatja a geometriát.
- A belső saroksugár legalább 0,5 mm, ideális esetben 1,0 mm. Az éles sarkok koncentrálják a feszültséget, és növelik az alumínium forró szakadásának kockázatát.
- Bordavastagság a szomszédos fal 70-80%-ánál. A falvastagságú bordák süllyedésnyomokat hoznak létre az ellenkező felületen.
- A fő magasság/átmérő arány 2:1 alatt van. A magas kiemelkedések egyenetlenül zsugorodnak, és méretbeli eltolódást okoznak a tetején.
- Kerülje az átmérőjük háromszorosánál mélyebb zsákfuratokat, különben drága maghúzásra lesz szüksége, és fennáll a veszélye, hogy az alkatrész elszakad a kilökődés során.
Hol legyünk szigorúak és hol legyünk lazák
A tűréshatárok túlzott megadása a legelterjedtebb költséghatékonyság az egyedi alumíniumöntvényeknél. Csak a tömítőfelületek, a csapágyfuratok és a rögzítési felületek igényelnek szoros osztályozást. Az összes többi felületet a folyamat természetes képességén kell hagyni. Minél több méretet húz meg, annál több megmunkálási lépést és ellenőrzési időt ad hozzá, és az ár gyorsan emelkedik.
Tűrések és felületkezelés: amit a rajza reálisan kérhet
Az öntési méret és a megmunkált méret nem ugyanaz. A nagynyomású présöntvényen az öntött lineáris dimenzió jellemzően megállja a helyét /- 0,10 mm az első 25 mm-ben , miközben egy megmunkált furatot rutinszerűen tartanak /- 0,02 mm . Az első lépés az, hogy különítse el ezt a két csoportot a rajzon.
| Folyamat | Lineáris tűrés (első 25 mm) | További 25 mm-enként | Felületi kidolgozás Ra (mikron) |
|---|---|---|---|
| Nagynyomású présöntés | /- 0,10 mm | /- 0,02 mm | 1,6-3,2 |
| Alacsony nyomású présöntés | /- 0,20 mm | /- 0,05 mm | 3,2-6,3 |
| Állandó penész | /- 0,25 mm | /- 0,05 mm | 3,2-6,3 |
| Homoköntés | /- 0,8 mm | /- 0,1 mm | 6,3-12,5 |
A megmunkált lapos felület könnyen eléri az Ra 0,8 mikron értéket, míg a jó öntött felület az Ra 3,2 mikron tartományba esik. Az olyan alkatrészeknél, mint a szeleptestek, ahol a tömítés kritikus, a specifikációnak mindig elő kell írnia a tömítés felületének megmunkálását. A nem funkcionális területeken hagyja az öntött felületet, és spórolja meg az extra lépések költségeit.
Hol használnak egyedi alumíniumöntvényeket, és mire van szükség az egyes iparágakban
Az egyedi alumíniumöntvényeket fogyasztó iparágak különböző követelményeket támasztanak. Ennek a keresleti profilnak a megértése segít meghatározni saját beszerzési specifikációját.
- Autóipari és új energetikai járművek: motorblokkok, sebességváltóházak, vízszivattyúk és elektromos motorházak. A könnyű súly és a hővezető képesség meghatározó. Az alkatrészek térfogata általában nagy, így a présöntés dominál.
- Motorkerékpárok és kis teljesítményű berendezések: forgattyúház és sebességváltóház. A rezgés-fáradás ellenállása kritikus.
- Mezőgazdasági gépek: rizsültető hajtóművek és mikrokulcsos hajtóművek. A por, a nedvesség és a lökésszerű terhelés robusztus falrészeket és szoros tömítést igényel.
- Hidraulika és pneumatika: szeleptestek, fékszivattyúk és nyomásszabályozó testek. Az alacsony porozitás és a nyomásállóság a legfontosabb kritériumok.
- Elektronika és elektromos gépek: motorházak, hőleadó hordozók új energetikai járművekhez és érzékelőházak. A méretstabilitás és a hőteljesítmény a legfontosabb.
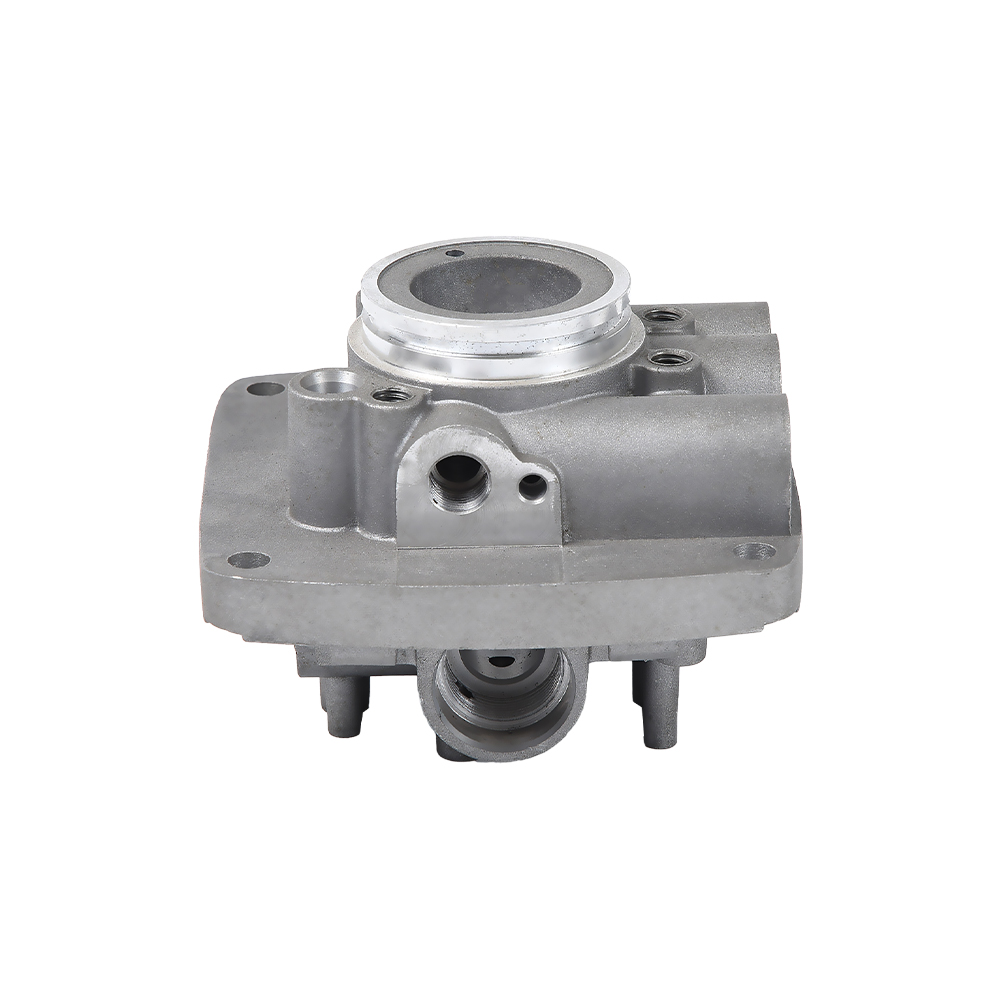
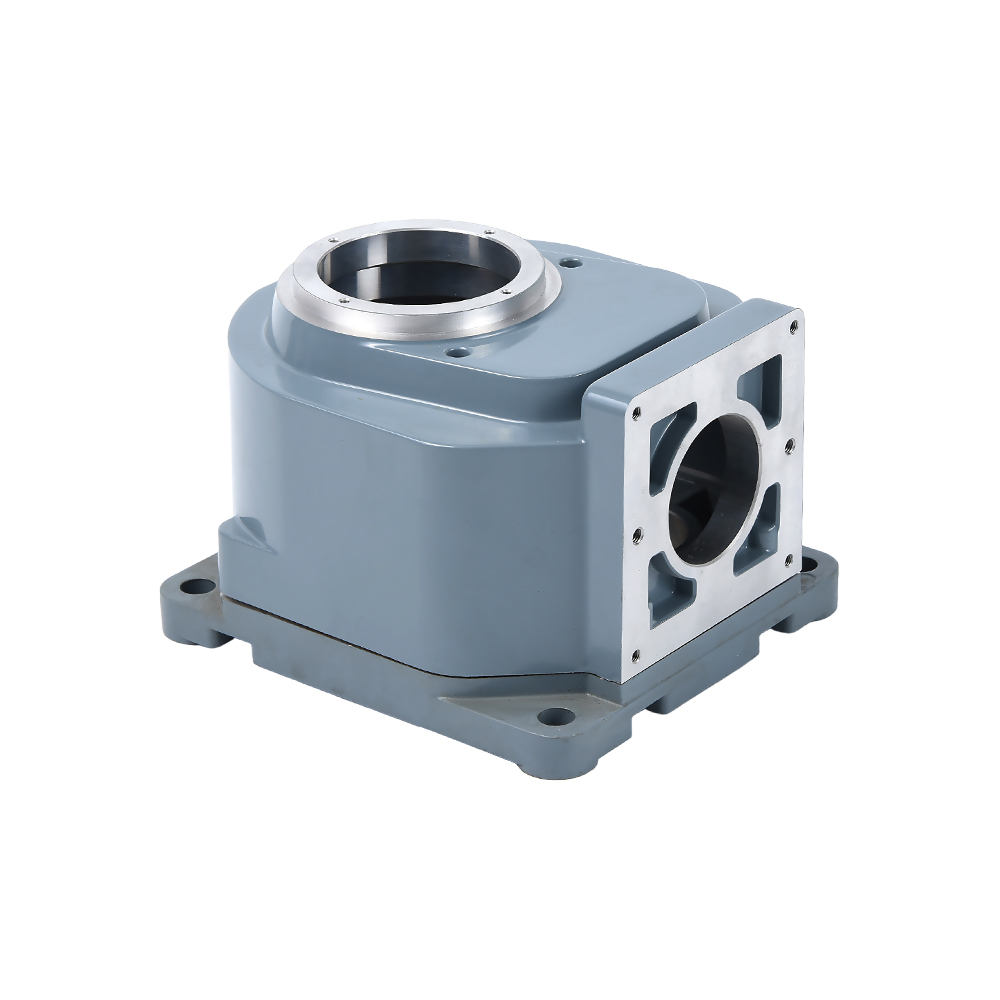
 Alumínium motorhenger-alkatrészek beszállítói minősítéshez Mérje fel a beszállító képességeit annak ellenőrzésével, hogy gyártottak-e hasonló motorhenger-alkatrészeket. Korábbi tapasztalataik segítenek a rajzokon nem látható porozitási és deformációs problémák előrejelzésében. Termék megtekintése →
Szokatlan, hogy egy öntöde mindegyik ágazatban egyformán erős. Nem az a helyes kérdés, hogy „tud-e alumíniumot önteni”, hanem „gyártott-e már az enyémhez hasonló alkatrészeket”. Az a beszállító, aki például járművek vízszivattyúit és sebességváltó házait gyártotta, előre látja a porozitási és alakváltozási problémákat, amelyek nem jelennek meg a rajzon.
Költségmeghajtók és reális átfutási idők egyedi alumíniumöntvényekhez
Az egyedi alumíniumöntvény teljes költsége a szerszámozásból, a darabárból és a befejező műveletekből tevődik össze. A szerszámozás egyszeri befektetés, és az alkatrészmérettől, az üregek számától és a forma bonyolultságától függ. A darabár a ciklusidőtől és az anyagfelhasználástól függ. A befejezés attól függ, hogy hány műveletre van szüksége a rajznak.
- Szerszámozás: egy üreges nagynyomású fröccsöntő forma közepes méretű házhoz általában 10 000 és 50 000 dollár között , geometriától és acélminőségtől függően. A homoköntési minta jóval 3000 dollár alá is kerülhet, így kis mennyiség esetén gazdaságosabb a magasabb darabköltség ellenére.
- Ötvözet ára: az alumínium ára a London Metal Exchange (LME) árfolyamát követi. A felelős beszállítók fémbeállítási záradékot is tartalmaznak, hogy a hosszú gyártási programok ne váljanak veszteségessé.
- Ciklusidő: a fröccsöntési ciklusok mérése másodpercben történik, míg az alacsony nyomású és az állandó szerszámciklusok percek alatt futnak le. Ez a különbség dominálja a darabárban.
- Másodlagos műveletek: megmunkálás, menetfúrás, eloxálás és szivárgásvizsgálat mindegyik költséget növel. Egy beszállítóval való kombinálása csökkenti a logisztikai és adminisztrációs költségeket.
A projekt tipikus ütemezése így néz ki: a szerszámozás 4-8 hetet vesz igénybe a rajz jóváhagyásától számítva, a minták és a méretjelentések a szerszámozás befejezése után 2-3 héten belül következnek, a sorozatgyártás pedig a minták jóváhagyása után kezdődik. Ez reális összértéket ad 7-12 hét az indulástól a tömeggyártásig egyértelmű részre.
Egyedi alumíniumöntvény-szállító szitálása
Az árképzés szükséges, de nem elegendő. Sokkal fontosabb, hogy a beszállító a folyamat mekkora részét ellenőrzi házon belül. Az öntés és a megmunkálás különböző tudományágak, és ha külön vannak, a toleranciaproblémák egy ujjal mutogatásos gyakorlattá válnak.
 Alumínium öntvényes hidraulikus szelep házon belüli vezérléssel Válasszon olyan beszállítót, amely az öntést és a megmunkálást egyaránt ellenőrzi, hogy elkerülje a tolerancia vitákat. Egy egyszerű tesztrész felfedi a teljes folyamat tényleges méretezhetőségét. Termék megtekintése →
Hat kérdés, amit fel kell tenni, mielőtt rajzot küldene
- A beszállító kínál nagynyomású és alacsony nyomású öntést is? A tartomány számít a projekt alakulásakor.
- A CNC megmunkálást házon belül végzik? Ez a leggyorsabb módja a minta jóváhagyása során feltárt tűrésproblémák kijavításának.
- Van-e dokumentált nem megfelelőségi eljárásuk? Tudni szeretné, hogyan történik az átdolgozás és az újraellenőrzés.
- Tudnak bizonyítani hasonló részeket? Kérjen szállítási jegyzőkönyveket vagy esettörténeteket, ne csak stock fotókat a berendezésről.
- Mi a szabványos minta-jóváhagyási eljárás? A szállítónak meg kell határoznia az első cikk jelentését a mért értékekkel az Ön rajza szerint.
- Milyen gyorsan válaszolnak a technikai kérdésekre? Az a beszállító, aki 24 órán belül válaszol a rajz kérdéseire, valószínűleg a gyártás során is gyorsan válaszol.
Az egyik gyakorlati teszt az, hogy egyetlen egyszerű alkatrészt küldünk a szükségesnél nagyobb tűréshatárral egy dimenzióra, majd figyeljük, hogy a szállító mit hoz vissza. Egy érett beszállító megmondja, hogy milyen toleranciaosztályt tud valójában tartani.
Minőségellenőrzés, amely minden tételt egységesen tart
Az öntési projekt nem fejeződik be, amikor az első mintát jóváhagyják. Az igazi kihívás az, hogy a következő tízezer alkatrész azonos maradjon a mintával. A forró folyamatok sodródnak: az olvadék hőmérséklete, a befecskendezési sebesség, a szerszám hőmérséklete és a hűtési idő mind megváltoztatják a pórusszerkezetet és a végső méreteket.
Ellenőrző pontok, amelyek minden rendelésnél számítanak
- Első cikkvizsgálat, ahol minden méretet a rajzhoz mérnek, és a mintával együtt jegyzőkönyv készül.
- Folyamat közbeni ellenőrzés meghatározott időközönként, hogy a szerszámkopást vagy a folyamatsodródást korán észleljék.
- Szivárgásvizsgálat a szeleptestekhez, szivattyúházakhoz és bármely nyomást hordozó részhez dedikált berendezéseken.
- Porozitásfigyelés roncsolásos mintavétellel vagy a kritikus szakaszok röntgenvizsgálatával.
- Végső méretellenőrzés megmunkálás után a megmunkáltként megadott tűrésekre.
A jó beszállítókat elválasztó tulajdonság a folyamatparaméterek kötegenkénti nyomon követhetősége. Kérdezze meg, hogy a szállító rögzíti-e az öntési görbét, a szerszám hőmérsékletét és a párna hosszát minden egyes tételnél. Ha probléma jelentkezik, ezek a feljegyzések lehetővé teszik a csapat számára, hogy hetek helyett napokban diagnosztizálják az okot.
Gyakran ismételt kérdések az egyedi alumíniumöntvényekkel kapcsolatban
Mi a különbség a nagynyomású présöntés és az alacsony nyomású öntés között egyedi alkatrészekhez?
A nagynyomású présöntés nagy sebességgel fecskendezi be az olvadékot a formába, gyors ciklusokat és vékony falakat biztosítva, de nagyobb esélyt ad a gáz porozitásának. Az alacsony nyomású öntés ellenőrzött nyomás mellett alulról tölti meg a formát, így sűrűbb, nyomásállóbb szerkezet jön létre, de lassabb ciklussal. Válassza a nagynyomású présöntvényt a térfogathoz és az alacsony nyomást a szivárgásmentes vagy szerkezeti követelményekhez.
Mennyibe kerül egy egyedi alumíniumöntvény szerszámozása?
Közepes méretű ház esetén a nagynyomású fröccsöntő forma gyakran a tartományba esik 10 000 és 50 000 dollár között , míg egy homoköntési minta 3000 dollár alatt lehet. A választás gazdaságos: ossza el a szerszámköltséget az éves mennyiségre. Kis mennyiségben a homoköntés alacsonyabb szerszámköltsége nyer; nagy mennyiségnél a présöntvény alacsonyabb darabára nyer.
Mi a minimális falvastagság alumínium présöntvényeknél?
A nagynyomású fröccsöntésnél, 2 mm jellemző, kis felületeken pedig 1,5 mm is elérhető . Alacsony nyomású és állandó öntési forma általában 3 mm-t vagy annál nagyobbat igényel. A vékony falak folyékonyabb ötvözetet igényelnek, ami kis mértékben csökkentheti a mechanikai szilárdságot.
Mindig szükségesek a másodlagos megmunkálási műveletek?
Nem. Ha a rajzi tűrések az öntési képességen belül vannak, és nincs szükség tömítőfelületekre vagy menetes furatokra, akkor közvetlenül használhatja az alkatrészt. A legtöbb kritikus autóipari és hidraulikus alkatrészt azonban megmunkálják, mert a precíziós furatoknak, tömítéseknek és meneteknek sokkal szorosabbaknak kell lenniük, mint amit bármely öntési eljárás képes biztosítani.
Mennyi ideig tart egy új egyedi öntési projekt a rajzolástól a tömeggyártásig?
Jellemzően 7-12 hét . A szerszámozás 4-8 hetet vesz igénybe, a minta előkészítése és az első cikkvizsgálat 2-3 hetet vesz igénybe, a sorozatgyártás pedig a minta jóváhagyását követi. Egy érett rajz és egy saját szerszámokkal ellátott öntöde lerövidíti ezt az idővonalat.
Átvihető-e ugyanaz az alkatrész prototípus homoköntvényről présöntésre?
Igen ám, de a geometriát kezdettől fogva présöntéshez kell tervezni. A homoköntés vastagabb falakat és huzatmentességet tesz lehetővé; A présöntéshez huzatra, egyenletes falvastagságra és jó kilökésre van szükség. Ha korán megtervezi az átvitelt egy olyan öntödében, amely mindkét folyamatot kínálja, az átállás egyszerű szerszámcserévé válik.
Gyakorlati szó a befejezéshez
Az egyedi alumíniumöntvények bevált módja könnyű, erős és hőhatékony alkatrészek méretarányos előállításának, de minden projekt sikeres vagy kudarc a részletekben: az ötvözetválasztás, a folyamategyeztetés, a tolerancia-költségvetés és a beszállítói fegyelem. Ha ezek közül bármelyiket túlgondolja, miközben figyelmen kívül hagyja a többit, az a leggyorsabb módja a költségvetés megfeszítésének.
Kezdje egy teljes rajzzal, kérjen folyamatadatokat az ár helyett, és válasszon egy szállítót, aki együtt vezérli a szerszámozást, az öntést és a megmunkálást. Ha az Ön része abban a szakaszban van, amikor egy második vélemény a casting folyamatról segíthet, lépjen kapcsolatba mérnöki csapatunkkal a rajzoddal; megmutatjuk, mi a reális, mielőtt elkötelezi magát a szerszámozás mellett.