 NYELV


Otthon / Hír / Ipari hírek / Alumíniumöntvény-szerszám-vásárlói útmutató: Szerszámacél, szerszám élettartam, költségek és hibák
Az alumíniumöntő szerszám a legdrágább egyedi döntés egy présöntési projektben. Ez az edzett acél szerszám, amely minden öntvényt megformáz, beállítja a ciklusidőt, szabályozza a hibaarányt, és meghatározza, hogy mennyi utófeldolgozásra lesz szüksége az alkatrésznek. A kocka az, ahol a tűréshatárok születnek, ahol a gáz porozitása nyer vagy veszít, és ahol egy olcsó árajánlat drága valósággá válhat. Az alumínium fröccsöntő beszállítókat értékelő vásárlók és mérnökök számára a présforma több figyelmet érdemel, mint a présméret, az ötvözet ár vagy akár az alkatrész tömege.
Ebben az útmutatóban kifejezetten a szerszámra összpontosítunk, nem az általános folyamatra. Megtalálhatja az alumínium matricákhoz használt acélminőségeket, a reális szerszámélettartam-számokat, a szerszámajánlat mögött meghúzódó költségstruktúrát, az üregben kezdődő hibákat, valamint a tervezési szabályokat, amelyek ellenőrzés alatt tartják a szerszámok és a gyártási költségvetést. A cél az, hogy a következő szerszámozási idézetet könnyebben összehasonlíthatóvá és sokkal nehezebben félreolvashatóvá tegyük.
Mi is valójában az alumíniumöntő szerszám?
A matrica nem csak öntőforma üres üreggel. Ez egy komplett szerszámrendszer több acéllemezből, cserélhető betétekből, csúszó magokból, kilökőcsapokból, túlfolyó kutakból, kapukból, belső hűtőcsatornákból. A szerszám rögzített fele egy hidegkamrás fröccsöntőgép állólemezére van felszerelve; a mozgó fél a szorítólapra van felszerelve, amely minden lövésnél nyitja és zárja a szerszámot. Az olvadt alumínium nagy nyomás alatt kerül az üregbe, néhány másodperc alatt megszilárdul, a mozgó fél pedig elhúzódik, így a kilökőrendszer ki tudja tolni az öntvényt.
Az alumínium alkatrészek esetében szinte minden gyártás hidegkamrás eljárást alkalmaz, mivel az olvadt fém hőmérséklete, ötvözettől függően nagyjából 620–700 °C, túl meleg egy melegkamrás géphez. A szerszámnak ezért minden ciklusban túl kell élnie a magas befecskendezési nyomást és a hősokkot is. Ez az oka annak, hogy a fröccsöntő acél, a hőkezelés, a hűtési tervezés és a felületkezelés sokkal többet jelent az alumíniumban, mint a cinkben vagy a műanyag fröccsöntő szerszámokban.
A szerszám alkatrészek funkció szerint csoportosíthatók. Az alábbi táblázat egy gyakorlati ellenőrző lista azon vásárlók számára, akik szeretnék megérteni, hogy valójában mire is fizetnek egy szerszámajánlatban.
| Összetevő | Funkció | Cserélve / szervizelve |
|---|---|---|
| Vonólemezek | Fogja meg az üreges betéteket, és vezesse a mozgó felét | Szerszám nagyjavítás vagy ütközés miatti sérülés után |
| Üreges betétek | Megmunkált acéltömbök, amelyek az öntési felületet alkotják | Ha a hőellenőrzés vagy az erózió meghaladja a húzási határokat |
| Csúszdák és emelők | Hozzon létre oldalsó lyukakat, alávágásokat és összetett kioldási szögeket | Kopó alkatrészek, a tervezett karbantartás során ellenőrizték |
| Kidobócsapok | Nyomja ki a megszilárdult öntvényt a mozgó félből | Több ezer lövés után rendszeresen cserélték |
| Futó, kapu, túlfolyó kutak | Vezesse be az olvadt fémet az üregbe, és fogja fel a hideg vagy piszkos anyagot | A mintavétel során módosítva, ha áramlási problémák jelentkeznek |
| Hűtő csatornák | Ellenőrzött módon távolítsa el a hőt a szerszámból | A szerszám karbantartása során tisztított és áramlási próbát kapott |
Ha még nem ismeri a szélesebb körű gyártási módszert, segít először megérteni a alumínium présöntési folyamat majd térjen vissza a szerszámok részleteihez. A gyakorlatban a szerszám a folyamatnak az a része, amely elválasztja a stabil, megismételhető gyártási folyamatot a minden audit során meglepetést okozótól.
A Die Governs Casting minősége jobb, mint a sajtó
Sok vásárlási megbeszélés középpontjában a prés tonnatartalma, a befecskendezési sebesség és a lövés súlya áll. Ezek a paraméterek számítanak, de a szerszám körül vannak beállítva. A kocka eldönti, hogy a fém mennyire tölti ki az üreget, milyen gyorsan hűl le, hol szilárdul meg az utolsó anyag, és van-e mód a gáznak a távozására. Még egy vadonatúj, 900 tonnás présgép sem képes hangöntvényt előállítani egy rosszul megtervezett szerszámból.
A minőségre három, a szerszámmal szabályozott tényező van a legnagyobb hatással:
- Kitöltési minta. A kapu helyzete és a futószalag geometriája szabályozza, hogy az olvadt alumínium hogyan halad át az üregen. Az egyenletesen töltő szerszám a fém előtt nyomja a levegőt a túlfolyó kutakba; az egyenetlenül töltő matrica hideg leállásokat, elakadást és gázrepedést okoz.
- Hűtési sebesség. A szerszám belsejében lévő vízvonalak határozzák meg, hogy az öntvény hol szilárdul meg először. Az irányított megszilárdulásnak az utolsó folyékony fémet túlfolyó területekre vagy felszállókra kell kényszerítenie, nem az alkatrész falán belül. Ha a hűtés elrendezése rossz, a zsugorodási porozitás minden felvételen ugyanazon a helyen jelenik meg.
- A szerszám felületének állapota. A jól kidolgozott, megfelelően kioldott üreg egyenletes felületi textúrájú öntvényeket eredményez, és kevesebb tapadási problémát okoz. Ahogy a szerszám felülete elkezd melegedni vagy erodálni, az öntvényfelület minősége romlik, mielőtt a hiba láthatóvá válna egyszerű méretellenőrzésekkel.
Gyártási környezetben a szerszám az ismételhetőséget is szabályozza. A dokumentált folyamatablak alatt futtatott stabil szerszámnak ugyanazt a méretet és ugyanazt a felületi minőséget kell biztosítania több ezer lövés során. Amikor az ügyfél méretbeli eltolódást lát a leszállított alkatrészekben, az első kérdés mindig a szerszám állapotára vonatkozik, nem pedig az alumíniumötvözetre. A hibakategóriákra és a műhelyben való jelentésükre vonatkozó hasznos hivatkozás érdekében a NADCA hibaosztályozási rendszer egy széles körben használt ipari kiindulópont.
Acélminőségek és várható szerszámélettartam az alumínium matricákhoz
Az acélminőség az első dolog, amit ellenőrizni kell, ha összehasonlítunk két, ugyanarra a részre vonatkozó matrica árajánlatot. Két beszállító hasonló szerszámárat tud ajánlani, de az egyik szabványos H13 vákuum-edzett acélt, míg a másik magasabb költségű prémium minőséget használ, jobb hőfáradásállósággal. A szerszám ára csak a hőellenőrzés első megjelenéséig hasonló.
| Acél minőség | Az Al szerszámok általános keménysége | Az Al-öntvények várható élettartama | A legalkalmasabb |
|---|---|---|---|
| H13 | 46–52 HRC | 100 000-150 000 lövés | Gyártási szabvány a legtöbb alumíniumöntvényhez |
| H11 | 44–52 HRC | 80 000-120 000 lövés | Összetett magok, mély bordák, nehéz kilökési geometriák |
| Prémium H13 / ESR minőségű | 48–54 HRC | 150 000-200 000 lövés | Hosszú távú autóipari és nagy integritású alkatrészek |
Az öntött ötvözet is megváltoztatja a szerszám élettartamát. Az alumínium a tartomány közepén helyezkedik el. Az alacsonyabb hőmérsékleten öntött cinkötvözetek sokkal kisebb hőfáradást okoznak; a magnézium- és rézalapú ötvözetek agresszívebben támadják meg a szerszám felületét. Az alábbi táblázat reális összehasonlítást ad.
| Ötvözet család | Tipikus olvadási hőmérséklet | Tipikus die élet | A szerszámkopás fő oka |
|---|---|---|---|
| Cink ötvözetek | 380-450 °C | 500.000 lövés | Csiszoló kopás, alacsony hősokk |
| Alumíniumötvözetek | 620-700°C | 100 000-200 000 lövés | Termikus kifáradás és forrasztás |
| Magnéziumötvözetek | 620-680 °C | 80 000-120 000 lövés | Nagyobb kémiai támadás az acél ellen |
| Réz / sárgaréz ötvözetek | 900-1000°C | 20 000-50 000 lövés | Súlyos termikus repedés és erózió |
A fenti szerszámélettartam-számok ésszerű karbantartást feltételeznek: ellenőrzött szerszámhőmérséklet, rendszeres tisztítás, repedésvizsgálat és esetenkénti feszültség-mentesítési műveletek erősen terhelt szerszámokon. Karbantartás nélkül még egy prémium minőségű acél szerszám is korán meghibásodik. Ne kezelje a szerszám élettartamát az acél rögzített jellemzőjeként; ez az acél, a szerszámtervezés, a folyamatvezérlés és a karbantartás együttes eredménye.
Mi határozza meg az alumíniumöntő szerszám árát
A szerszámajánlat nem csak egy üreg megmunkálásának ára. Az acéltömb a teljes költség kis részét teszi ki. A valódi pénz a tervezésre, az elektródagyártásra, a CNC programozásra, a polírozásra, az összeszerelésre és a próbafelvételekre megy el. Ha egy szállító nagyon alacsony árat ad meg, kérdezze meg, mi az, ami kizárt, ahelyett, hogy megünnepelné az üzletet.
Egy tipikus alumínium fröccsöntő szerszám egyszerűsített költségbontása így néz ki:
- Tervezés és formaáramlás szimuláció: A szerszám árának 5-10%-a. Ezt a költséget érdemes védeni, mert megakadályozza a későbbi drága korrekciókat.
- Acél és hőkezelés: 12-18%. Tartalmazza a vákuum edzést, a temperálást és a stresszoldást.
- CNC megmunkálás és EDM: 40-50%. Ez a szerszámgyártási munka magja.
- Illesztés, polírozás és összeszerelés: 15-20%. Tartalmazza a megadott felületminőség elérését és a kilökőrendszer reakcióját.
- Próbafelvételek és mintavétel: 3-5%. A méretek, a felületminőség és a folyamatparaméterek érvényesítésére szolgál a gyártás kiadása előtt.
A legnagyobb stratégiai döntés az üregek száma. Az együregű szerszám olcsóbb, egyszerűbb és könnyebben módosítható. A többüregű szerszám több alkatrészt gyárt egy gépi ciklus alatt, és csökkenti az alkatrészenkénti költséget, de megsokszorozza a szerszámozási kockázatot. Ha az egyik üregben enyhe méreteltolás van, akkor az egész gyártási folyamatot le kell állítani, amíg az üreget megjavítják.
| Üreg száma | Relatív szerszámköltség | Alkatrészek ciklusonként | A legalkalmasabb kötet |
|---|---|---|---|
| 1 üreg | 1,0x | 1 | Prototípuskészítés, nagyon kis mennyiség, összetett geometria |
| 2 üreg | 1,6-1,8x | 2 | Éves mennyiség több tízezertől felfelé |
| 4 üreg | 2,5–3,0x | 4 | Nagy volumenű autó- és készülékalkatrészek |
| 8 üreg | 4,5-5,5x | 8 | Stabil, nagyon nagy volumenű programok, magabiztos előrejelzésekkel |
Sok tapasztalt vásárló egy- vagy kétüreges szerszámmal kezdi, érvényesíti a folyamatot, majd további üregeket ad hozzá, vagy épít egy második szerszámot. Ez a megközelítés csökkenti a tervezési hibák pénzügyi kitettségét, ugyanakkor lehetővé teszi a nagy volumenű gyártás felfutását.
Présöntéssel kapcsolatos hibák és megelőzésük
A legtöbb fröccsöntési hiba az után kapta a nevét, amit az ellenőr a kész alkatrészen lát, de sok közülük a szerszám belsejében kezdődik. A hibáktól a halálig terjedő kapcsolat megértése segít a vásárlóknak feltenni a megfelelő kérdéseket a mintavétel és a PPAP megbeszélések során. Az alábbi táblázat összefoglalja a présöntéssel kapcsolatos leggyakoribb hibákat és a présöntőmérnökök által alkalmazott gyakorlati ellenintézkedéseket.
| Hiba | Halálhoz kapcsolódó ok | Megelőzés |
|---|---|---|
| A gáz porozitása | Rossz szellőzés, hosszú áramlási utak, rosszul elhelyezett túlfolyó kutak | A kapuk és szellőzőnyílások újratervezése, vákuum-rásegítés hozzáadása |
| Hideg bezár | A szerszám hőmérséklete túl alacsony, a fém megfagy, mielőtt az üreg megtelik | Növelje a szerszám hőmérsékletét, egyensúlyozza ki a töltési időt, állítsa be a kapu sebességét |
| Forrasztás / ragasztás | Az alumínium kémiailag kötődik egy nem védett szerszámfelülethez | Üreges felületek nitridálása vagy PVD bevonása |
| Hőmérséklet | A szerszám felületének ismételt hőtágulása és összehúzódása | Használjon H13-as vagy prémium acélt, szabályozott hűtést, időszakos feszültségcsökkentést |
| Flash | A vágószerszám elhajlása, elhasználódott elválasztóvonal, rossz szorítóerő | Javítsa meg az elválasztó vonalat, tartsa fenn a nyomólap párhuzamosságát, állítsa be a bilincs tonnáját |
| Kidobási jelek | Elégtelen huzat, túl kevés kidobócsap, nagy kilökőerő | Növelje a huzatszöget, adjon hozzá kidobócsapokat, polírozza az üreg felületét |
Egy jól megtervezett szerszám önmagában nem szünteti meg az összes hibát. A folyamatparamétereknek, például az olvadékhőmérsékletnek, a befecskendezési profilnak, a permetezésnek és a ciklusidőzítésnek meg kell egyeznie a szerszám kialakításával. De ha a szerszámot kijavítják, és a hiba továbbra is minden lövésnél megjelenik, akkor valószínűleg a folyamatablak sérül, nem a szerszám kialakítása.
Tervezési szabályok, amelyek védik a szerszámot és az alsó törmeléket
Az alkatrésztervezők néha úgy kezelik a szerszámot, mintha bármilyen CAD-modellt reprodukálhatna. Nem lehet. A szerszámnak huzatszögekre, egyenletes falakra, lekerekített sarkokra és helyre van szüksége a fém áramlásához. Ha az alkatrész megsérti ezeket a szabályokat, minőségi problémák jelentkeznek a gyártásban, és megnőnek a szerszám karbantartási költségei. A jó hír az, hogy a legtöbb szabály egyszerű és mérhető.
| Tervezési funkció | Ajánlott tartomány | Ok |
|---|---|---|
| Külső huzatszög | 1-2 fok | Lehetővé teszi a tiszta kilökődést felületi sérülés nélkül |
| Belső huzatszög | 2-3 fok | Segíti az öntvény kioldását a mozgó félből |
| Névleges falvastagság | 2,5-6,0 mm | Kiegyensúlyozza a feltöltődést, az erőt és a hűtési viselkedést |
| Fal egyformaság | A szakaszok lehetőleg egyenletesek legyenek | Elkerüli a zsugorodási porozitást és a süllyedésnyomokat |
| Bordaalap vastagság | 0,6–1,0-szerese a szomszédos falnak | Merevíti az alkatrészt anélkül, hogy vastag szakaszokat hozna létre |
| Belső saroksugár | 1,0 mm vagy nagyobb, ha lehetséges | Csökkenti a feszültségkoncentrációt és javítja a fémáramlást |
Ezek kiindulópontok, nem abszolút törvények. A nagy részek, a vékony falú házak, a szerkezeti konzolok és a nyomásálló szeleptestek eltérő irányban térnek el. A cél nem az, hogy vakon kövessük az asztalt; a tervezési felülvizsgálatot arra kell kényszeríteni, hogy megkérdezze, miért létezik egy adott fal, borda vagy sugár, mielőtt a szerszámacélt levágják.
Alumíniumötvözet kiválasztása és hatása a szerszám élettartamára és tűrésére
Az alumíniumötvözet nem csak az utolsó alkatrész mechanikai tulajdonságait határozza meg. Azt is befolyásolja, hogy az olvadt fém milyen agresszívan támadja meg a szerszámot, mennyire tölti ki a vékony szakaszokat, és milyen mérettűrésre számíthat. Azok a vásárlók, akik ötvözetet cserélnek, miután a matrica már megépült, meglepődhet az eredménytől.
| Ötvözet | Főbb jellemzők | Tipikus alkalmazások |
|---|---|---|
| A380 / ADC12 | Kiegyensúlyozott erő, töltés és költség | Általános szerkezeti, gépjárműházak, motortartók |
| A383 | Jobban ellenáll a forró szakadásnak, jó a töltés | Vékony bordák, összetett vékony falú részek |
| A360 | Jobb korrózióállóság, alacsonyabb réztartalom | Nyílt részek, tengeri vagy korrozív környezet |
| A413 | Kiváló folyékonyság és nyomásállóság | Szeleptestek, nyomásálló alkatrészek |
| B390 | Nagy keménység, jó kopásállóság, keményebb megmunkálás | Motorblokkok, hengerhengerek, kopáskritikus felületek |
A szerszám szempontjából az ötvözet szilícium- és réztartalma befolyásolja a forrasztási és eróziós viselkedést. A magasabb szilíciumtartalmú ötvözetek, mint például az A383 vagy a B390, jól folynak, de koptatóbbak lehetnek az acélfelületen. Az alacsonyabb vastartalmú ötvözetek növelhetik a forrasztást, ezért az ötvözetválasztással együtt gyakran olyan felületkezelést is előírnak, mint például a nitridálás. A megfelelő kombináció az ötvözet, a szerszámbevonat, a hűtési elrendezés és a folyamatbeállítások, nem pedig egyetlen tétel.
Öntés és megmunkálás: Ahol a matrica kész alkatrész lesz
Az alumíniumöntő szerszám hálóhoz közeli formát hoz létre, nem pedig kész alkatrészt. A furatokat még meg kell forgácsolni, a tömítőfelületeknek simaságra, a menetek vágására, a kritikus méreteknél pedig a CNC-eljárás által biztosított szűkebb tűrésre van szükség. Ez az oka annak, hogy a présöntvény-szállító megmunkálási képessége ugyanolyan fontos, mint maga a szerszám.
Az a beszállító, aki a présöntést és a CNC megmunkálást is ugyanabban a gyárban végzi, irányítani tudja a teljes munkafolyamatot: a szerszám elkészíti az öntést, a CNC gép befejezi, a végső ellenőrzés pedig ugyanazt az alkatrészt látja ugyanabban az épületben. Ez az elrendezés csökkenti a logisztikai időt, elkerüli a sérüléseket a szállítás során, és stabilan tartja a mérési dátumot a műveletek között.
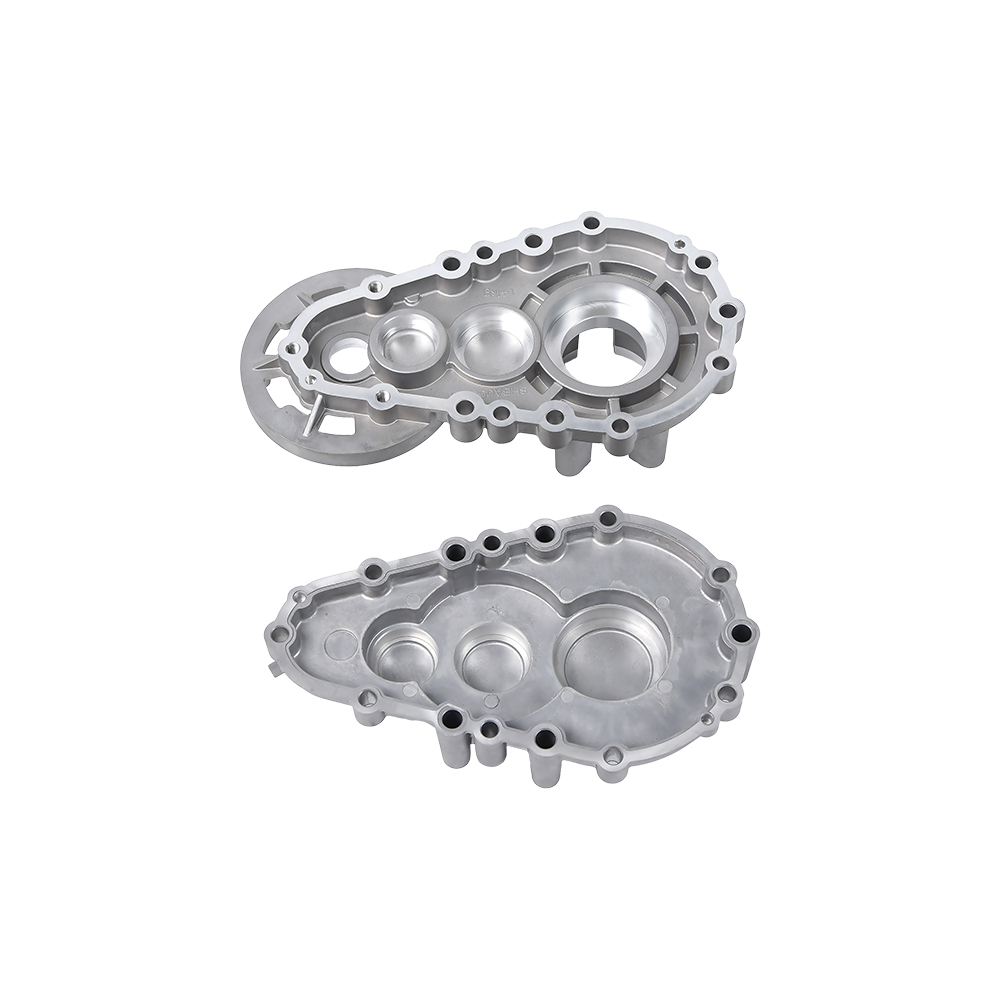
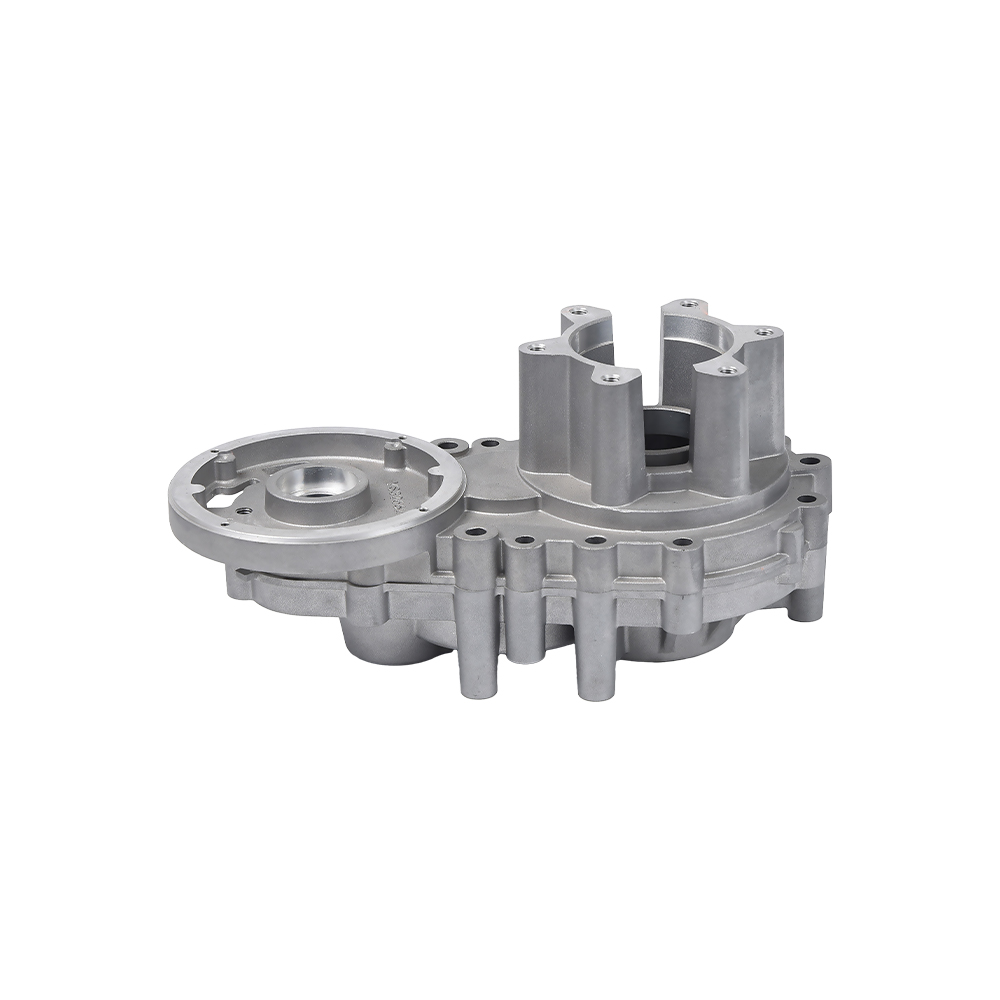
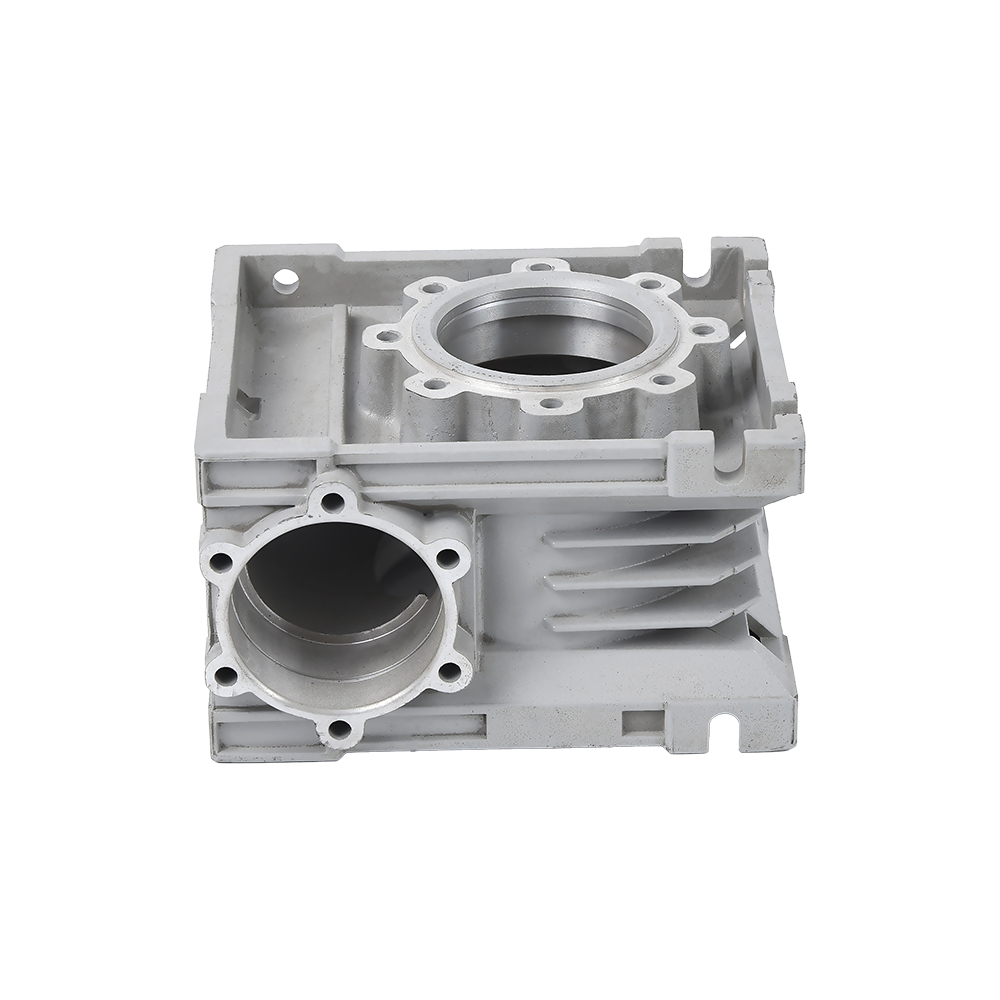
 Alumínium présöntvény hajtóműház precíziós összeszereléshez Ez a hajtóműház bemutatja, hogy a présöntés hogyan alakítja ki az általános geometriát, míg az ezt követő CNC-megmunkálás eléri a fogaskerekek összeszereléséhez és az olajtömítéshez szükséges szűk tűréseket, így az integrált öntési és megmunkálási munkafolyamat egyértelmű példája. Termék megtekintése →
Tipikus példa a sebességváltóház. A matrica alkotja a teljes geometriát, a csapágyzsebeket és a rögzítőhüvelyeket, de a tömítőfelületek és a csapágyfuratok általában öntés után megmunkálást igényelnek. Megmunkálás nélkül a ház továbbra is nyersöntvényként működik, de nem tudja teljesíteni a hajtómű összeszereléséhez és az olajtömítéshez szükséges tűréseket.
 Kefe nélküli motortartozékok, amelyek másodlagos megmunkálást igényelnek A motorházak és a végpajzsok présöntvényen alapulnak a vékony falak és az összetett bordarészletek érdekében, de precíz megmunkálásra van szükség a furat lekerekítéséhez és az állórész szerelvényfelületeihez, ugyanazt a logikát követve, mint a hajtóműházaké. Termék megtekintése →
A villanymotor alkatrészek ugyanazt a logikát követik. A motorházaknak, a végpajzsoknak és a kefe nélküli motortartozékoknak pontos furatkerekségre, jó hőállóságra és tiszta felületre van szükségük az állórész szerelvényéhez. Az öntőszerszám vékony falakat és összetett bordarészleteket biztosít; a másodlagos megmunkálás hozza létre a végső helymeghatározási jellemzőket.
 Alumínium öntvényes hidraulikus szelep integrált megmunkálással A hidraulikus szeleptestek előnye a házon belüli présöntvény és CNC megmunkálás, így biztosítva a nyomásálló falakat és a pontos szelepfuratokat, nyílásmeneteket és tömítőfelületeket, miközben gyorsabb méret-visszacsatolást tesz lehetővé a szerszámüreg felé. Termék megtekintése →
A hidraulikus szeleptestek más okból profitálnak az integrált öntésből és megmunkálásból. A szerszám biztosítja a nyomásálló falakat és a belső átjáró geometriát, míg a CNC megmunkálás a szelepfuratot, a nyílás meneteit és a tömítőfelületeket hozza végleges méretre. Az a szállító, amelyik házon belül mindkettőt meg tudja tenni, rövidebb kommunikációs hurokkal rendelkezik, amikor a méretvisszacsatolás a szerszámüregbe mutat vissza.
Vevő szempontjából a gyakorlati kérdés nem az, hogy a beszállítónak van-e CNC műhelye. Szinte mindegyik igen. A fontosabb kérdés az, hogy ugyanaz a csapat birtokolja-e a szerszámot, az öntési paramétereket és a megmunkáló készülékeket. Ha mindhárman egy létesítményben vannak, a problémák a forrásuknál oldódnak meg, ahelyett, hogy oda-vissza hárítanák őket az alvállalkozók között.
Kérdések, amelyeket fel kell tenni a présöntvény-szállítónak, mielőtt jóváhagyná a szerszámokat
A szerszámajánlatokat könnyebb összehasonlítani, ha mindkét szállító ugyanarra a műszaki kérdéssorra válaszol. Használja kiindulópontként az alábbi listát. Tartalmazza a szerszám minőségének összehasonlításához szükséges információkat, nem csak a szerszámok árát.
- Milyen acélminőséget, hőkezelést és felületi bevonatot használ a matrica? A válasznak konkrétnak kell lennie, például H13 vákuum-edzett plusz nitridálás, nem egyszerűen „acél”.
- Futtat majd formaáramlás-szimulációt az acél vágása előtt? A szimulációs jelentések a várható kitöltési mintát, a légcsapdákat és a megszilárdulási viselkedést mutatják. Kérje meg a jelentés megtekintéséhez.
- Hány üreget tartalmaz a feltüntetett szerszámár? Az együregű szerszám ára nem hasonlítható össze a kétüregű szerszám árával az alkatrészenkénti kibocsátás módosítása nélkül.
- Milyen mérettűrést fog tartani az öntvény megmunkálás előtt? Ez felfedi, hogy a szállító megérti-e a kapcsolatot a szerszám állapota és a méretbeli eltolódás között.
- Hány próbafelvételt tartalmaz? A mintavételi költség és a minták száma a szerszámszerződés részét képezi.
- Mennyi a várható élettartama, és milyen karbantartási ütemtervet javasol? A szerszám élettartama az alkatrészenkénti hosszú távú költséget befolyásolja, nem a szerszám kezdeti árát.
- Ugyanaz a gyár fogja elvégezni a CNC-kikészítést az öntés után? A házon belüli öntés és a megmunkálás csökkenti az átviteli kockázatot, és egy helyen tartja a tűréstulajdonlást.
- Milyen szerszámjavításokra vonatkozik az árajánlati garancia, és hány lövésre? Ez megakadályozza, hogy egy olcsó matrica megdráguljon az első ezer alkatrész után.
Az ezekre a kérdésekre adott válaszok többet számítanak, mint a csiszolt értékesítési pálya. Az a beszállító, aki egyértelmű, őszinte műszaki válaszokat ad a szerszámozási fázisban, sokkal nagyobb valószínűséggel viselkedik ugyanígy a tömeggyártás során.
Gyakran ismételt kérdések az alumíniumöntő szerszámokkal kapcsolatban
Mi a különbség a szerszám és a forma között?
A forma az anyag formázására használt üreges forma általános kifejezése. A matrica egy speciális szerszám, amelyet a fröccsöntéshez használnak: nagyon magas fröccsnyomás alatt működik, mozgó részei vannak, például szánok és kilökők, és sokkal gyorsabban forog, mint egy tipikus homokforma. Alumínium présöntvényben a matrica szó a helyes kifejezés.
Hány lövést készíthetsz egy alumíniumöntő szerszámból?
H13-as acél és megfelelő karbantartás esetén az alumínium alkatrészek gyártási szerszáma általában 100 000 és 200 000 lövés között tart. A magasabb minőségű ESR acélok és a védett felületkezelések ezt a felső vége felé tolhatják. A présszerszám geometriájának összetettsége és az öntött ötvözet a két legnagyobb változó.
Melyik acélminőség a legjobb alumínium fröccsöntő szerszámhoz?
A H13 a gyártási alumínium szerszámok ipari szabványa. Jó egyensúlyt biztosít a keménység, a szívósság és a hőfáradásnak való ellenállás között. A H11 választható nagyon összetett magokhoz, amelyek nagyobb szívósságot igényelnek, míg a prémium H13 ESR minőségeket olyan hosszú távú projektekhez használják, ahol a magasabb szerszámköltséget az alacsonyabb alkatrészköltség indokolja.
Egy szerszámmal több különböző alkatrész is készíthető?
Nem egyetlen rögzített üreggel. A matrica egyetlen üreggeometriát hoz létre, bár a cserélhető betétek lehetővé teszik a hasonló alkatrészek családját ugyanazt a szerszámalapot használva. Az alkatrész alakjának minden változása megváltoztatja az üreg geometriáját, a futófelület elrendezését vagy mindkettőt. Ne várja el, hogy egyetlen matrica teljesen különböző alkatrészterveket fedjen le.
Csökkenti a többüregű matrica az alkatrészenkénti költséget?
Igen, mert több alkatrész jön ki ugyanabból a gépciklusból. De maga a matrica többe kerül, a beállítás bonyolultabbá válik, és az egyik üreg hibája megzavarhatja az egész szerszámot. A többüregű matricák a megfelelő választás, ha nagy az éves mennyiség, és az alkatrész-kialakítás stabil.
Miért jelenik meg porozitás akkor is, ha a szerszám új?
Az alumínium présöntvények porozitása általában a visszatartott gázból vagy a megszilárdulás során bekövetkező zsugorodásból származik. A matrica ezt a légtelenítéssel, a túlfolyó elhelyezésével, a kapu kialakításával és a hűtővezeték elrendezésével szabályozza. Ha a szerszám kialakítása megfelelő, de a porozitás továbbra is megjelenik, a folyamat paraméterei kívül eshetnek az ajánlott ablakon.
Az öntött alumínium alkatrészeket öntés után mindig meg kell dolgozni?
A legtöbb funkcionális alkatrész igen. A szerszám hálóhoz közeli formát hoz létre, de a furatok, a tömítőfelületek, a menetek és a szűk tűrések CNC-megmunkálást igényelnek. A présöntéssel és megmunkálással is rendelkező beszállító egy fedél alatt tudja tartani a tűréseket, és csökkenti a szállítási és kezelési károkat.
Mennyi ideig tart egy alumínium öntőszerszám megépítése?
Közepes bonyolultságú szerszámok esetében a tipikus átfutási idő hat-tizenkét hét, az üreg mélységétől, a tárgylemezek számától és attól függően, hogy beletartozik-e a formaáramlás-szimuláció. A mintavételi és jóváhagyási szakasz még több héttel jár. Ha egy szállító nagyon rövid szállítási határidőt ígér, kérdezze meg, hány óra tervezési érvényesítést tartalmaz.
Mi az a hőellenőrzés és miért fontos?
A hőellenőrzés finom repedések hálózata, amelyek ismételt fűtési és hűtési ciklusok után megjelennek a szerszám felületén. Jeleket visz át az öntvényre, növeli a forrasztás kockázatát, és végül kikényszeríti a szerszám javítását. A jó szerszámhűtés és a megfelelő acélspecifikáció késlelteti a hőellenőrzés megkezdését.
Az alumíniumöntő szerszám nem olyan árucikk, amit egyszer megvesz, és elfelejt. Ez egy precíziós eszköz, amely meghatározza az alkatrész minőségét, a gyártási stabilitást és a hosszú távú egységköltséget. Hasonlítsa össze az acélminőséget, a hűtési kialakítást, az üregek számát és a karbantartási tervet, mielőtt összehasonlítja az árakat. Ha a szerszámot helyesen tervezték és építették meg, az öntési folyamat zökkenőmentesen megy végbe; amikor a kocka gyengül, hogy pénzt takarítson meg, minden következő tétel fizet érte.
Ha egy alumínium fröccsöntési projekt beszállítóját értékeli, adja meg a szerszámok specifikációját az ajánlattételi folyamatban, és forduljon közvetlenül csapatunkhoz hogy megvitassák az alkatrész geometriájának és a gyártási mennyiségének megfelelő szerszámkialakítást.