 NYELV


Otthon / Hír / Ipari hírek / Alumínium présöntvény-beszállítók kiválasztása: kulcskritériumok, költségek és piros zászlók
Egyetlen porozitási klaszter a sebességváltó házban egy hétre leállíthatja a szerelősort. Ez az oka annak, hogy az alumínium présöntvény-beszállítókat soha nem kizárólag az ár alapján választják ki. A megismételhetőség, a folyamatirányítás és a kész alkatrészek meglepetés nélkül történő szállításának képessége alapján választották ki őket.
A közvetlen válasz arra, hogyan válasszunk alumínium présöntvény-szállítót, öt terület értékelése sorrendben: az öntési folyamat képessége, a házon belüli másodlagos megmunkálás, az ellenőrzési és mérési rutinok, a mérnöki kommunikáció és a költségek átláthatósága. Az a beszállító, aki mind az ötben jól teljesít, kiszámíthatóvá teszi a projektjét. Az a beszállító, amelyik csak egy vagy kettőben erős, végül átdolgozást, késéseket vagy helyszíni hibákat generál.
A Ningbo Beilun Youyuan Machinery Manufacturing 2010 óta egyetlen létesítményben egyesíti a présöntést, a CNC megmunkálást és a szerszámozást. Az alábbi útmutató azt tükrözi, amit látunk, amikor a vevők összehasonlítanak minket más alumínium présöntvény-beszállítókkal, és ezt a keretet javasoljuk, hogy bárki alkalmazza, mielőtt elküldi a rajzot árajánlatra.
Mi különbözteti meg a megfelelő alumínium présöntvény-beszállítót az össze nem illőtől?
Kezdje a gépekkel. Az alumíniumötvözeteket hidegkamrás gépeken öntik, mert megtámadják a melegkamrás befecskendező rendszert. A tonnában mért reteszelőerő meghatározza a maximális vetített területet, és ezáltal az alkatrész praktikus burkolatát. Egy tipikus egyedi alkatrész-beszállító 180 tonnától 1600 tonnáig terjedő préseket üzemeltet, a nagyobb gépeket pedig nagy házakhoz, például motorvázokhoz és sebességváltó-házakhoz tartják fenn.
Ne igazítsa túl a gépet az alkatrészhez. Ha egy szállító egy 2000 tonnás prést üzemeltet, de nem kisebb berendezést, akkor az Ön 200 grammos háza nem hatékony rezsivel kerül árazásra. A megfelelő párosítás egy olyan gépcsalád, amely az Ön alkatrészcsaládjához illeszkedik, némi rugalmassággal a későbbi tervezési változtatásokhoz.
| Ellenőrzőpont | Mit mond neked | Mit kérdezz |
|---|---|---|
| A gép tonnatartománya | Maximális alkatrészméret és vetített terület, amelyet a szerszám kezelni képes | Melyik prés fogja ezt a részt, és mekkora a reteszelő ereje? |
| Házon belüli szerszámozási támogatás | A szerszám javítási sebessége és a karbantartási konzisztencia a gyártási élettartam során | Karbantartja és javítja a szerszámokat saját üzemében? |
| Ötvözet tapasztalat | A mechanikai és korróziós tulajdonságok megfelelősége az Ön alkalmazásának | Mely ötvözeteket használja leggyakrabban, és miért ezekhez az alkalmazásokhoz? |
| A folyamatadatok fegyelme | A szállító méri-e és ellenőrzi-e az ismételhető öntési feltételeket | Meg tudja osztani az elmúlt negyedév belső elutasítási arányát hibatípus szerinti bontásban? |
A skála is alakítja az élményt. Egy közepes méretű üzem nagyjából 10 millió jüan befektetett eszközökkel és 30 millió jüan éves kibocsátással, ami a saját működésünk hozzávetőleges mértéke, darabonként 0,05 kg-tól 15 kg-ig tud egyedi alkatrészeket gyártani az ipari csoport minimális megrendelési nyomása nélkül. A tervezett alkatrészek esetében ez a mérettartomány általában gyorsabb idézést, rövidebb parancsláncokat és közvetlenebb válaszokat jelent a gépeket ténylegesen üzemeltetőktől.
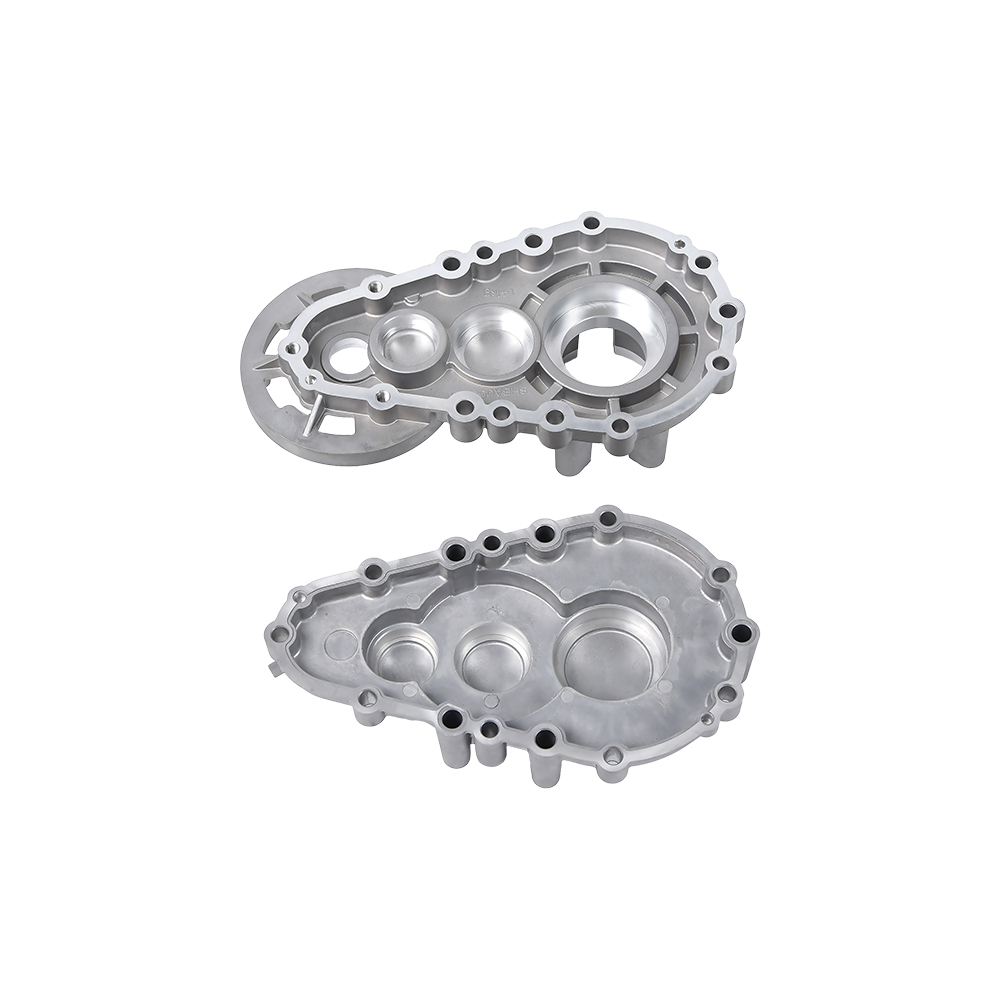
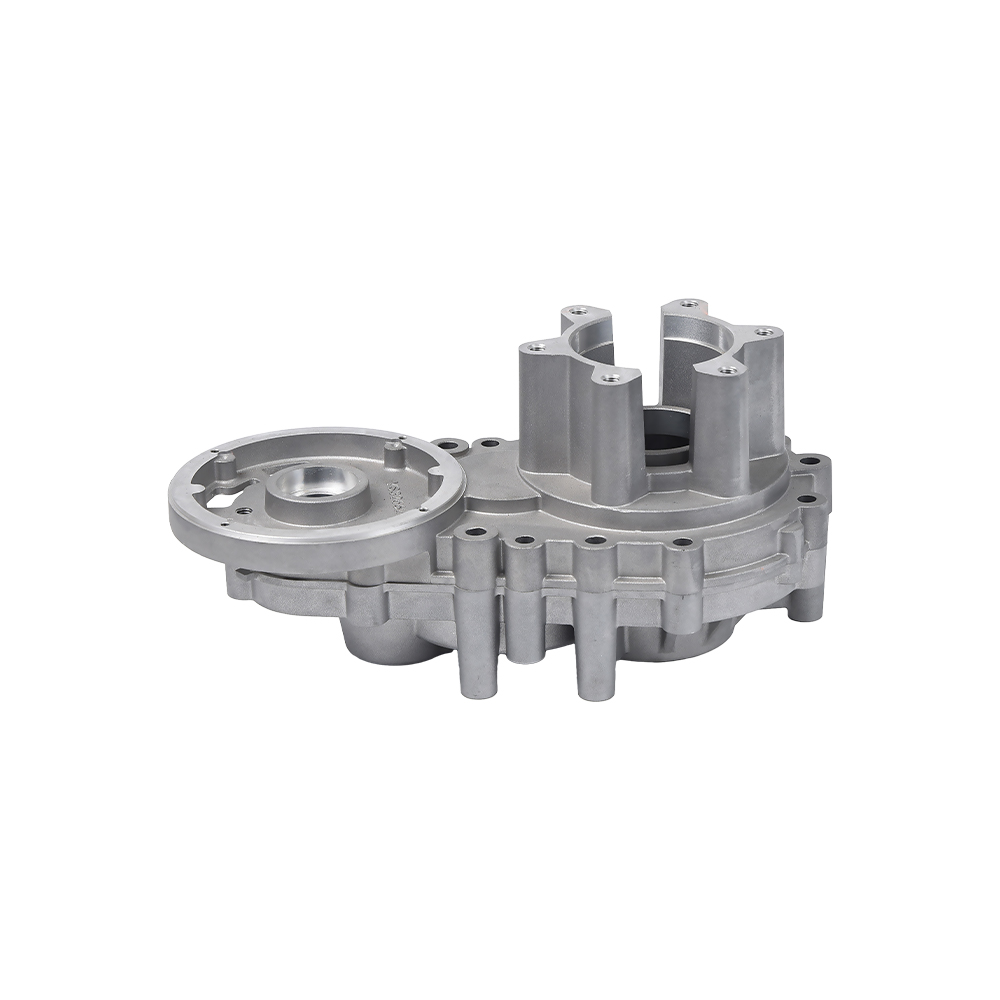
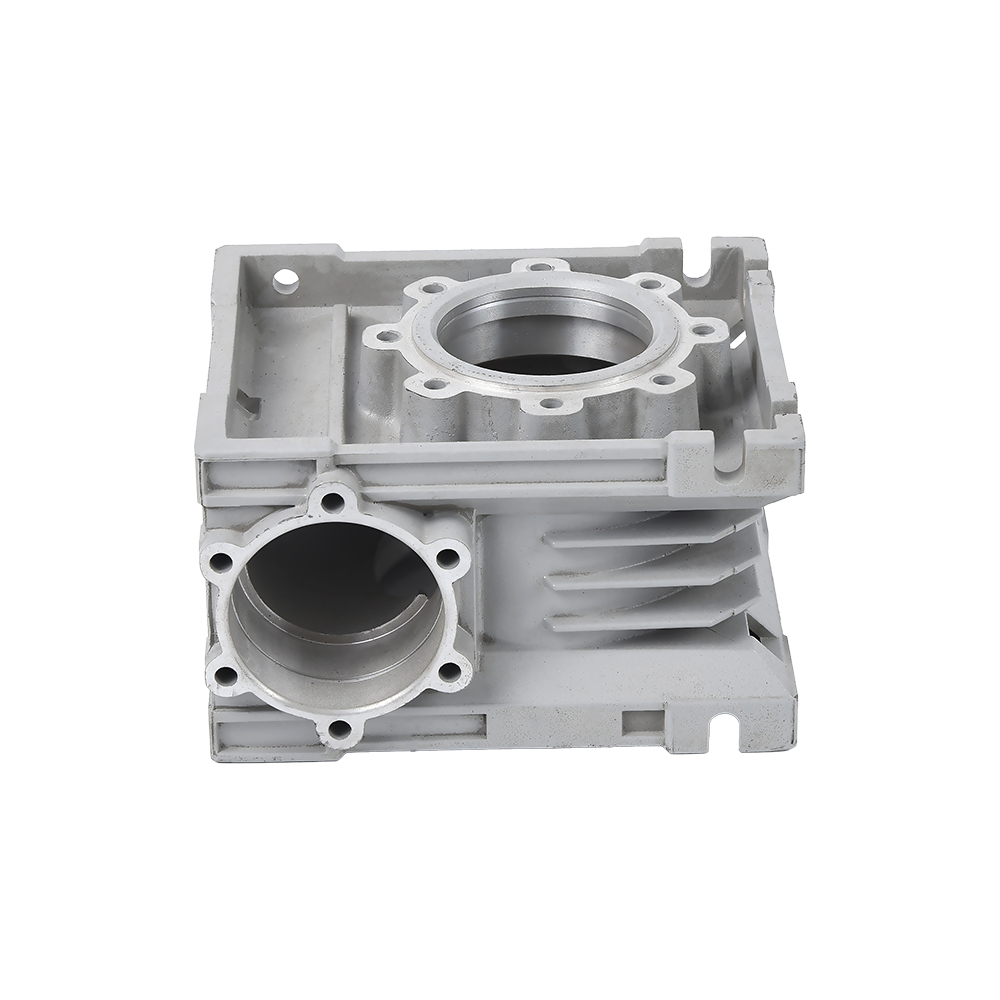
A termékösszetétel is elárul valamit. A motoralkatrészeket, sebességváltó-házakat, hidraulikus szeleptesteket és motorházakat felsoroló beszállító szerszámokkal és folyamatokkal kapcsolatos ismereteit kihívást jelentő geometriákra terjesztette. Ez a sokféleség javítja a problémamegoldást a saját komponensén.
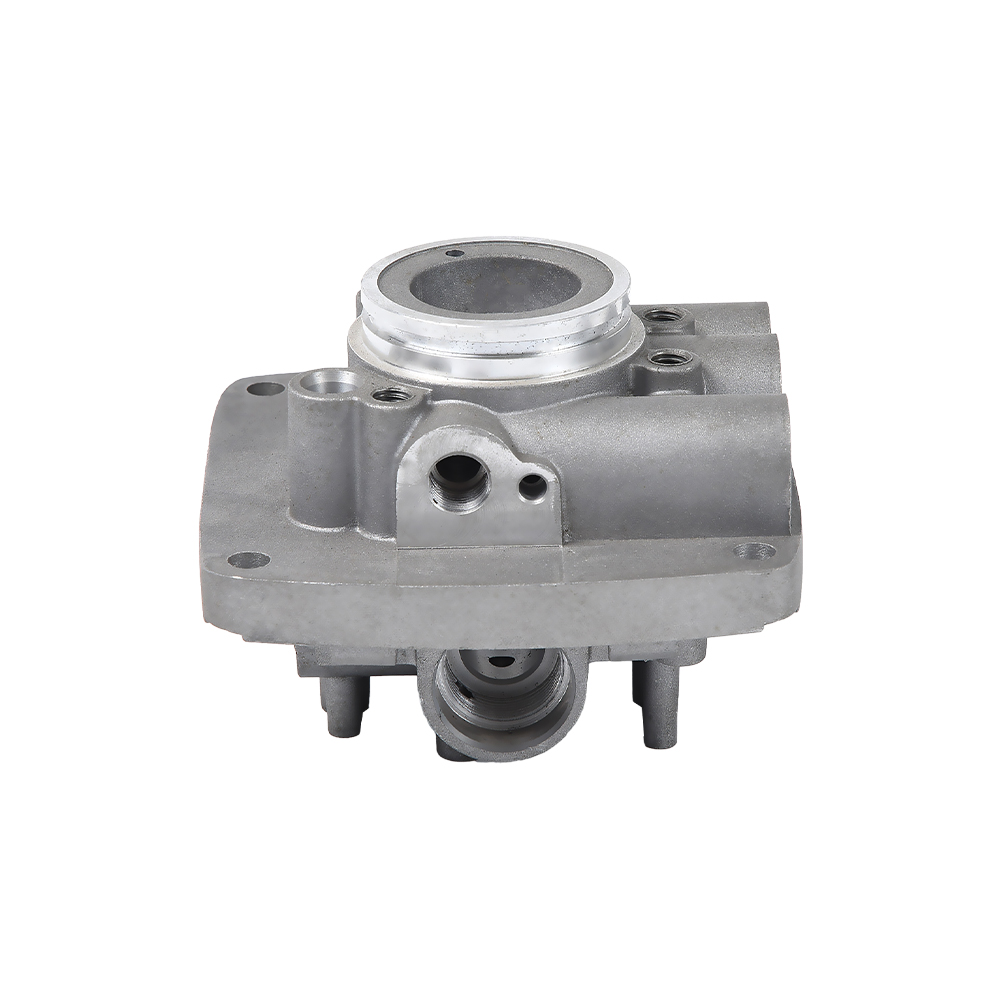
 Alumínium motorhenger-alkatrészek összetett öntvényekhez Ez a termékcsalád a beszállítói szakértelmet mutatja be a vékonyfalú, összetett motoralkatrészek nagynyomású fröccsöntése terén, amely támogatja a skálázhatóságot és a geometriai sokféleséget, amelyek elengedhetetlenek a megbízható beszerzéshez. Termék megtekintése →
Magas nyomás vs. alacsony nyomás: Válassza ki a folyamatot a szállító előtt
A legfontosabb technikai szűrő az öntési folyamat. A nagynyomású fröccsöntés (HPDC) nagy sebességgel fecskendezi be az olvadt alumíniumot egy acélszerszámba, vékony falú, összetett alkatrészeket hozva létre körülbelül 30-90 másodperces ciklusidő alatt. A HPDC ezért a motorkerékpárok forgattyúházai és az autóipari sebességváltó-házak nagy méretekben gyárthatók. A kompromisszum a gáz porozitásának mérsékelt kockázata, ezért az olyan alkatrészeket, amelyeknek nyomást kell tartaniuk, gyakran impregnálásra vagy más eljárásra van szükség.
Az alacsony nyomású présöntés (LPDC) ellenőrzött gáznyomás mellett alulról tölti meg a szerszámot. A lassabb, nyugodtabb töltés sűrűbb fémet eredményez, sokkal kevesebb gázzárvánnyal. Az LPDC a szabványos választás a szerkezeti konzolokhoz, hengerfejekhez és egyéb olyan alkatrészekhez, amelyeknek nyomásállónak vagy hőkezeltnek kell lenniük. A ciklusidők két perctől tíz percig terjednek, ezért az LPDC-t általában olyan alkatrészekre tartják fenn, ahol a mechanikai szilárdság meghaladja a ciklus gazdaságosságát.
| Tényező | Nagynyomású présöntvény | Alacsony nyomású présöntvény |
|---|---|---|
| Ciklusidő | 30-90 másodperc | 2-10 perc |
| Tipikus falvastagság | 1,5-4 mm | 3-8 mm |
| Porozitási kockázat | Mérsékelt | Alacsony |
| Nyomászáróság | Gyakran impregnálást igényel | Természetesen sűrű |
| A legalkalmasabb | Nagy volumenű komplex házak | Szerkezeti és teherhordó alkatrészek |
Ha átfogóbb képet szeretne látni arról, hogy az alumíniumöntés miért előz meg sok alkatrész más gyártási módszereit, olvassa el a cikkünket az alumínium présöntvény előnyeinek áttekintése . A rövid változat: az alumínium kiváló szilárdság-tömeg arányt, magas hővezető képességet és több funkció egy öntvénybe való integrálásának lehetőségét kínálja.
Ha az alkatrész szerkezeti terhelést hordoz, vagy folyadékot vagy gázt kell lezárnia, kérdezze meg konkrétan, hogy a szállító HPDC, LPDC vagy hibrid megközelítést javasol-e. Annak a szállítónak, aki minden kérdésre ugyanazt a folyamatra választ adja, általában csak egy folyamatot kell értékesítenie, ami önmagában is piros zászló.
 Szűk tűrést igénylő gépkocsi-henger karosszéria-alkatrészek Szerkezeti vagy tömített hengertestekhez ez a szállító ±0,10–0,30 mm lineáris tűrésnek megfelelő öntvényeket kínál, a kritikus jellemzők CNC-megmunkálásával – ez kulcsfontosságú lehetőség a házon belüli ellenőrzésre. Termék megtekintése →
Megmunkálás és kikészítés: ahol a valódi tolerancia eldől
A présöntvény önmagában körülbelül /-0,10 és /-0,30 mm közötti lineáris méretekkel rendelkezik, az alkatrész méretétől és a jellemzők orientációjától függően. A tömítőfelületek, a csapágyülések és a rögzítőfuratok szorosabb ellenőrzést igényelnek, jellemzően /-0,02 és /-0,05 mm között. Ezek a számok csak CNC-megmunkálással érhetők el, és a kritikus beszerzési kérdés az, hogy az öntvényszállító ugyanazon tető alatt is elvégzi-e ezt a megmunkálást.
Ha a megmunkálást kihelyezik, az öntvény és a megmunkáló műhely nem osztozik a mérési adatokon, és nincs egyetlen felelősségi pont sem. A szállítási sérülések, a beállítási elsodródás és az ütemezési eltérések jelentik a problémát. Amikor az öntés és a megmunkálás ugyanabban az üzemben történik, a megmunkált jellemzők közvetlenül az öntési alappontra hivatkoznak, és az egyik csapat birtokolja a méreteredményt az olvadéktól a kész alkatrészig.
- Megmunkált furatok és tömítőfelületek: /-0,02 - /-0,05 mm jellemző.
- Öntött méretek: /-0,10 - /-0,30 mm, a szerszámelválasztó vonaltól függően.
- Laposság a megmunkált szerelőfelületeken: 0,05 mm 100 mm felett elérhető.
- Felületi érdesség a megmunkált felületeken: Ra 1,6 - Ra 3,2 mikrométer, Ra 0,8 mikrométer a tömítési területekhez.
A befejezés a döntés második fele. Az öntött alumínium felületek funkcionálisak, de porózus megjelenésűek, és az oxidáció miatt a fém idővel elsötétül. A legelterjedtebb kikészítési módok a porfestés a korrózióvédelem és a megjelenés érdekében, az eloxálás a kemény kopásálló rétegért és a gyöngyszórás az egységes matt textúra érdekében. Meg kell kérdezni, hogy a szállító milyen felületkezelést alkalmaz rutinszerűen, mert a kezelések kölcsönhatásba lépnek az ötvözettel és az öntvényhéj minőségével.
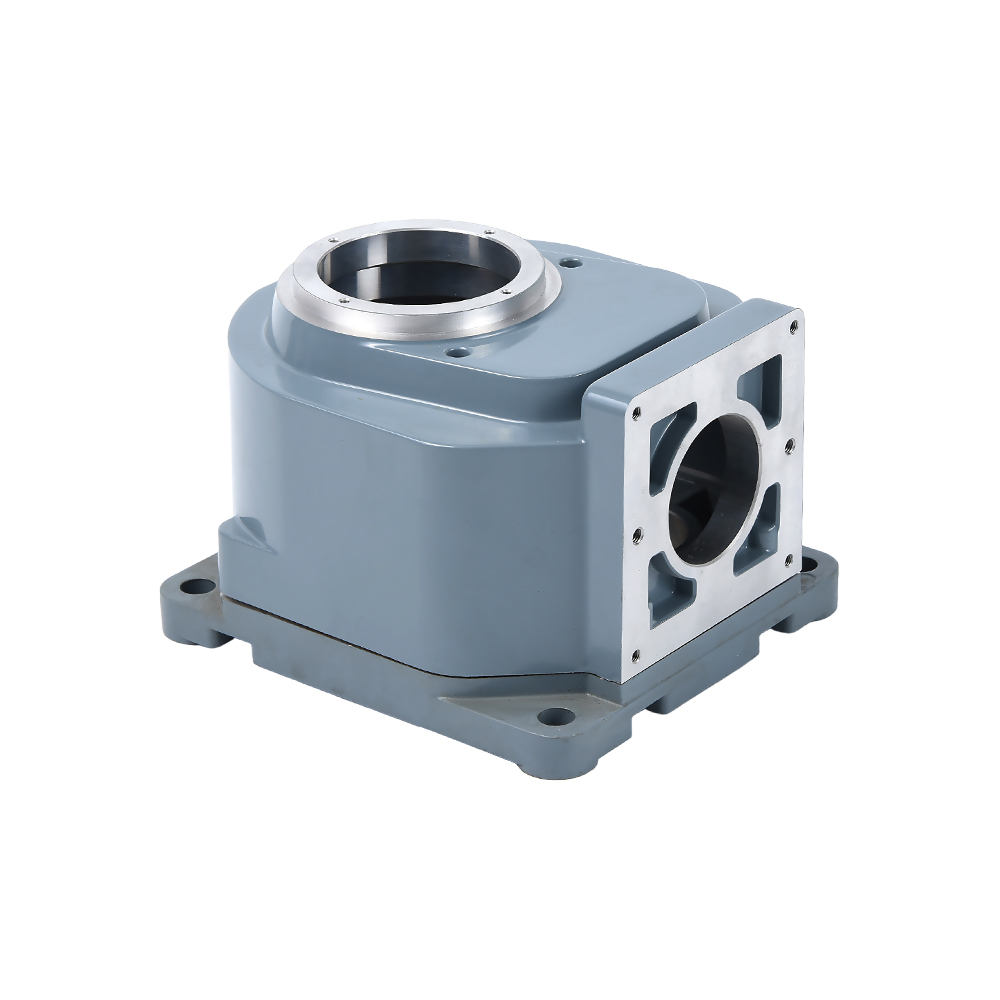
 Alumínium présöntvény hajtóműház a tartósság érdekében Ez a motorkerékpárok forgattyúházaira és reduktoraira alkalmazható sebességváltó ház megfelelő felületkezeléssel rendelkezik, mint például porszórt bevonat vagy eloxálás, amelyet az import megfelelőségéhez szükséges dokumentáció is alátámaszt. Termék megtekintése →
A szállító minőségének ellenőrzése gyárlátogatás nélkül
A legtöbb importvásárló számára az öntettel való első fizikai érintkezés a kartondoboz kinyitásakor történik. Ezért a dokumentáció az Ön elsődleges ellenőrzési eszköze. Bármely komoly alumínium présöntvény-szállító habozás nélkül biztosítja a következőket.
- Az első cikk-ellenőrzési jelentések, amelyek CMM-adatokat tartalmaznak a rajzhoz mérve, nem a szállító által generált referenciához képest.
- Folyamatparaméter-rekordok az első cikkfutáshoz, beleértve a befecskendezési nyomást, a dugattyú sebességét és az olvadék hőmérsékletét.
- Anyagelemzési dokumentáció, amely megerősíti az egyes olvadéktételek ötvözetminőségét és kémiai összetételét.
- Tételek nyomon követhetősége, amely minden szállítmánynál összekapcsolja a nyersanyagot, a kemencét, a szerszámot, a gépet és a kezelőt.
- Szivárgás- vagy nyomásvizsgálati jelentések házakhoz, szeleptestekhez és bármely belső csatornával rendelkező alkatrészhez.
A dokumentáció azonban csak a fele az igazolásnak. A másik fele a válasz minősége. Amikor elküld egy rajzot felülvizsgálatra, mérje meg, mennyi időbe telik a szállítónak a lehetséges öntési nehézségek azonosításához. A hozzáértő beszállító felhívja a figyelmet az éles belső sarkokra, amelyek korlátozzák a fémáramlást, a mély bordákat, amelyek elzárják a levegőt, vagy az egyenetlen falszakaszokat, amelyek differenciált hűtést okoznak. Ha az első válasz csak egy ár, akkor a szállító nem tanulmányozta az Ön részét.
Mi okozza az alumínium présöntvény-alkatrészek költségét
A fizetett ár nem a fémre vonatkozik. A fémbe zárt mérnöki munkához való. Egy tipikus egyedi alkatrész esetében a szerszámozás a projekt kezdeti költségének 20-30 százalékát teszi ki, és a megmunkálás általában 30-50 százalékkal növeli az öntött alkatrész árát. Az egyes költségtényezők súlyának megértése megakadályozza a túlfizetést és a túlzott specifikációt.
| Költséghajtó | Tipikus hatás | Mit kell felülvizsgálni |
|---|---|---|
| Szerszámozás (matrica) | Az első projektberuházás 20-30 százaléka | Diák és magok száma; várható halál az élet |
| Ötvözet választás | Az anyagköltség az ötvözet minőségétől függően változik | ADC12 / A380 / A356 választás a mechanikai igényekhez |
| Falvastagság | A vékony falak felgyorsulnak, de fennáll a töltési hibák kockázata | A gyártásra vonatkozó tervezési felülvizsgálat csökkentheti az alkatrész tömegét és költségét |
| Megmunkálási tartalom | 30-50 százalékkal növeli az öntvény költségét | Több funkciót kombinálhat egyetlen megmunkálási beállításban |
| Felületkezelés | Az eloxálás és a porfestés időt és kezelést növel | Csak a szükséges fokozatot adja meg, a kozmetikai maximumot ne |
| Rendelési mennyiség | A darab ára csökken, ahogy a mennyiség elterjed a szerszámok és a beállítások között | Erősítse meg a szállító által az árajánlatban felhasznált éves mennyiséget |
A legnagyobb tárgyalási kar az öntés-megmunkálási osztás. Ha egy jellemző önthető megmunkálás helyett, a ciklusidő-megtakarítás általában meghaladja a megmunkálási költségeket. Éppen ezért a tervezésről a gyártásra vonatkozó visszajelzés a legértékesebb dolog, amit a beszállító adhat Önnek az ajánlattételi szakaszban, mielőtt elkötelezi magát a szerszámozás mellett.
Vörös zászlók, amelyekre figyelni kell az alumínium présöntvény-beszállítóknál
Egyes figyelmeztető jelzések csak a vásárlási rendelés leadása után jelennek meg. Ezeket a jeleket érdemes korábban észlelni.
- Nincs házon belüli megmunkálás. Ön örökölni fogja a koordinációs kockázatot két, egymással nem összefüggő gyártási ütemezés között.
- Homályos elutasítási arányszámok. Az "össz selejt 3 százalék alatt van" semmit nem jelent, kivéve, ha megadják a mérési kritériumokat és a benne foglalt műveleteket.
- Lassú vagy sekély DFM visszacsatolás. Egy szállító, aki nem tudja leírni, hogyan tölti be, hűti le és dobja ki az alkatrészt, még nem tervezte meg.
- Nincs szerszám karbantartási terv. kopásálló szerszámok; ütemezett karbantartás nélkül néhány ezer felvétel után megjelenik a méretsodródás.
- Lehetetlen tűrések garantálása. Az a beszállító, aki /-0,01 mm öntvényt ajánl, vagy tapasztalatlan, vagy minden felület megmunkálását tervezi. Mindkettőt Önnek kell fizetnie.
- Mindenhez egy ötvözetet kínál. Az alumíniumötvözetek folyékonysága, szilárdsága, korróziós viselkedése és hővezető képessége különbözik. Az univerzális ötvözetre vonatkozó tanácsok kereskedelmi kényelem, nem pedig mérnöki döntés.
A kívánt szállító az Ön alkatrészét mérnöki problémaként kezeli, nem pedig sorként.
Alkalmazások, ahol a megfelelő szállító fizet önmagáért
Az alumínium fröccsöntés mindenhol kiérdemli a helyét, ahol a súly, a hőkezelés és a gyártási mennyiség találkozik. A legerősebb keresleti jelzések néhány jól meghatározott szektorból származnak.
Autóipari és új energiájú járművek
A hajtásláncok, a vízszivattyúk, az olajszivattyúk, a sebességváltó-házak és az elektromos motorok házai mind alumínium présöntvények. Az új energetikai járművekben a hűtőkör drámaian kibővül; a hőleadó lemezek és a szivattyúházak járművenként szaporodnak. Ezek az alkatrészek ötvözik a vékony falakat a nyomásálló követelményekkel, ami pontosan az a kihívás, amely elválasztja a tapasztalt beszállítókat a többiektől.
Motorkerékpár és kis teljesítményű berendezések
A motorkerékpárok forgattyúházának és sebességváltó-házának ellenállnia kell a vibrációnak, támogatnia kell a főtengely terhelését, és üzemi hőmérsékleten kell tartania az olajat. A falszakaszok vékonyak, és a szerszám kialakításának pontosan kell kezelnie a töltést és a hűtést. Egy beszállító, aki évek óta gyártotta ezeket az alkatrészeket, olyan problémákat oldott meg, amelyekkel az általános megmunkáló műhelyek soha nem találkoztak.
Ipari hidraulika és pneumatika
A szeleptesteknek, a szivattyúházaknak és a működtető elemeknek szivárgás nélkül üzemi nyomáson kell tartaniuk a belső csatornákat. A présöntés ezeket a csatornageometriákat gazdaságosan állítja elő, de a nyomáspróba követelményei szigorú folyamatszabályozást kényszerítenek ki. A hidraulikus alkatrészekhez tapasztalattal rendelkező beszállítók megértik a különbséget a kozmetikai és a katasztrofális űrök között.
Mezőgazdasági gépek
A rizsültetőgépek és a mikrokulcsolók szennyeződésben, nedvességben és vibrációban futnak. Az alumíniumból öntött sebességváltók és szerkezeti részek elég könnyűnek tartják a gépet ahhoz, hogy a terepi körülmények között is kezelhető legyen. A toleranciakötegnek stabilnak kell maradnia a hosszú gyártási ciklusokon keresztül, mert a gazdálkodó nem szüneteltetheti a szezont egy cserealkatrészért.
Ezekben az alkalmazásokban a közös nevező ugyanaz: az alkatrész csak annyira jó, mint az azt előállító folyamat.
Gyakran ismételt kérdések az alumínium présöntvény-beszállítókkal kapcsolatban
Mi a különbség a nagynyomású és az alacsony nyomású eljárásokat kínáló beszállítók között?
A nagynyomású fröccsöntés gyors befecskendezést használ vékonyfalú összetett alkatrészek előállításához 30-90 másodperces ciklusidővel. Az alacsony nyomású présöntvény alulról lassan tölti meg a matricát, így sűrűbb, nyomásálló, vastagabb falú öntvények jönnek létre. A megfelelő választás az alkatrész funkciójától, a mechanikai követelményektől és az éves mennyiségtől függ.
Mennyi a reális átfutási idő egy egyedi alumínium fröccsöntési projekthez?
A szerszámozás általában 4–8 hetet vesz igénybe, az első cikkek pedig 2–4 héttel a szerszám jóváhagyását követően következnek. A gyártás átfutási ideje ismételt rendelések esetén általában 2-4 hét, a gép rendelkezésre állásától, mennyiségétől és a befejezési követelményektől függően. Ezek a számok a szerszám bonyolultságától és a szállító rendelési könyvétől függően változnak, ezért kérjen világos ütemtervet fázisonként, mielőtt feladná a rendelést.
Milyen tűréseket érhet el az alumínium présöntvény?
Az öntött méretek jellemzően /-0,10 és /-0,30 mm közöttiek. A CNC-megmunkálású jellemzők /-0,02 és /-0,05 mm közöttiek, a tömítőfelületek pedig Ra 0,8 mikrométeres felületi minőségig tarthatók. Tervezze meg a rajzot úgy, hogy a kritikus méretek a megmunkált felületeken üljenek, ne pedig az öntött felületeken.
Milyen ötvözetekkel dolgoznak általában az alumínium présöntvény-beszállítók?
Folyékonyságuk, szilárdságuk és megmunkálhatóságuk miatt az ADC12 és az A380 a leggyakoribb általános célú ötvözetek. Az A356-ot ott használják, ahol rugalmasság és hőkezelés szükséges. A beszállítóknak a működési környezet, nem csak a rendelkezésre állás alapján kell az ötvözetet ajánlaniuk.
Milyen rendelési mennyiség teszi gazdaságossá az alumínium fröccsöntést?
A nagynyomású présöntés évente nagyjából 5000 alkatrésznél gazdaságossá válik, mivel a szerszámköltség megoszlik a mennyiségben. Az alacsony nyomású fröccsöntés kisebb, évi 1000-2000 alkatrész mennyiséggel is működhet szerkezeti elemek esetében. Ezen mennyiségek alatt az alternatív eljárások, például a gravitációs öntés vagy a tuskóból történő CNC megmunkálás praktikusabbak lehetnek.
Olyan beszállítót válasszak, aki házon belül végzi a megmunkálást?
Igen, minden megmunkált furattal, tömítőfelülettel vagy kritikus szerelési méretekkel rendelkező alkatrészhez. A házon belüli megmunkálás teljes felelősséget ruház a beszállítóra a nullapont konzisztenciájáért, kiküszöböli a szállítási sérüléseket és lerövidíti a szállítási időt. A szállító az öntés-megmunkálás határvonalát is optimalizálhatja a teljes költség csökkentése érdekében.
Az alkatrészem szivárog a nyomáspróbák során. Egy másik szállító meg tudja ezt oldani?
Gyakran igen. A szivárgás általában a turbulens fémáramlás, az elégtelen légtelenítés vagy a szerszám helytelen hűtése által okozott porozitásból származik. Az alacsony nyomású présöntésben vagy vákuummal segített nagynyomású öntésben tapasztalt beszállító újratervezheti a feltöltési stratégiát, hogy sűrű öntvényt állítson elő. Kérje a szivárgásteszt eredményeit az első cikk futtatásakor, ne csak a gyártási hangolás után.
Egy megbízható alumínium fröccsöntő beszállító nem a legnagyobb gépparkkal vagy a legalacsonyabb árajánlattal rendelkezik. Ez az, aki megérti, hogyan készül az alkatrésze, hol hibásodhat meg, és hogyan előzheti meg ezt a meghibásodást a matrica elvágása előtt.
A Ningbo Beilun Youyuan Machinery Manufacturing csapata 2010 óta megoldotta ezeket a kérdéseket az autóipar, motorkerékpár, ipari, mezőgazdasági és új energetikai alkatrészek tekintetében. Ha van rajza, és szeretne egy második mérnöki véleményt, mielőtt elkötelezi magát a szerszámozás mellett, küldje el nekünk kapcsolati oldalunkon keresztül . Kapsz egy folyamatajánlatot, egy DFM-ellenőrzést és egy átlátható árajánlatot, amely elválasztja a szabályozható költségeket a nem szabályozható költségektől.