 NYELV


Otthon / Hír / Ipari hírek / Alumínium öntvényanyag útmutató: Ötvözetek, tulajdonságok és présöntvény kiválasztása
A rajz az íróasztalon landol, az anyagtömbbe csak "alumínium öntőanyag" van írva. Ez a kifejezés nem specifikáció; ez egy nagyon eltérő ágú kategória. A legtöbb vásárló kompakt válasza a következő: a nagynyomású fröccsöntéshez az ADC12 vagy az A380 a legtöbb ház-, konzol- és burkolat-alkalmazást megoldja. Azoknál a szerkezeti részeknél, amelyeknek meg kell hajolniuk, el kell nyelni az ütést vagy terhelést kell viselniük a hegesztés után, az A356 a biztonságosabb kiindulási pont. Az ok nem a márkapreferencia. Ez azt jelenti, hogy az egyes ötvözetek hogyan viselkednek gyors megszilárduláskor, mekkora rugalmasságot tudnak biztosítani, és mennyibe kerül az utólagos megmunkálás és felületkezelés. Ez az útmutató végigvezeti az ötvözeteken, a kiválasztási logikán és azokon a hibákon, amelyek akkor jelennek meg, amikor az anyagot a folyamat előtt kiválasztják.
Mi az alumínium öntőanyag?
A tiszta alumínium nem praktikus öntőanyag. Alacsony a folyékonysága, gyorsan oxidálódik, és öntési szilárdsága túl alacsony a legtöbb műszaki alkatrészhez. Az öntvényötvözetek ezért alumíniumból készülnek, plusz szándékos adalékanyagokból, amelyek megváltoztatják az olvadék viselkedését és a végső mechanikai tulajdonságokat.
A szilícium a domináns kiegészítő. A 7–12% szilíciumot tartalmazó alumíniumötvözet könnyen belefolyik a vékony részekbe, kevésbé zsugorodik megszilárdulás közben, és ellenáll a forró szakadásnak. A réz növeli az öntvény szilárdságát, és tisztán vágja az anyagot a CNC megmunkálás során. A magnézium megfelelő hőkezeléssel kombinálva öregedést okoz, és javítja a korrózióállóságot. A vasat 0,8–1,2% tartományban tartják a présöntvény-ötvözetekben, mert elnyomja a forrasztást a szerszám felületére, bár a magas vastartalom törékeny tűket képez, amelyek csökkentik a nyúlást.
Azt is érdemes tudni, hogy ez a kifejezés egyaránt vonatkozik az elsődleges ötvözetekre, amelyek az olvasztó rúddal kezdődnek, és a másodlagos ötvözetekre, amelyek újrahasznosított alumíniumból származnak. Az ADC12, az ázsiai fröccsöntő üzemek legszélesebb körben meghatározott öntőanyaga, jellemzően másodlagos ötvözet. Ez a szokásos gyakorlat; az összetételt egy közzétett tartományra szabályozzák, és a szennyeződéseket a JIS H5302, ASTM B85 vagy az ügyfél-specifikus határértékeknek megfelelően kezelik.
Az alumíniumöntvény ötvözetek fő családjai
Minden alumínium öntvényanyag a négy praktikus család egyikébe tartozik. Ha felismeri, hogy melyik családra van szüksége alkatrészének, az ötvözetválasztás sokkal könnyebbé válik.
Al-Si-Cu ötvözetek: ADC12, A380, A383
Ezek a nagynyomású présöntés igáslovai. A szilícium 8% és 12% között van, míg a réz 1,5% és 3,5% között marad. A réz növeli az öntvény szilárdságát és javítja a megmunkálást. Az A383 felüti a szilíciumot, és kissé leengedi a rézréteget, hogy csökkentse a szerszámforrasztás mértékét, ami praktikus a hosszú, vékony maggal rendelkező szerszámoknál. Ha nagy mennyiségben készít házakat, konzolokat, burkolatokat vagy olajszivattyú testeket, ez a család az alapértelmezett.
Al-Si-Mg ötvözetek: A356, A357
Amikor a kész alkatrésznek hajlítania, ütési energiát kell elnyelnie vagy hegesztenie kell, az A356 és az A357 általában jobb, mint az ADC12. Körülbelül 7% szilíciumot és 0,3-0,7% magnéziumot tartalmaznak. T6 állapotban a folyáshatáruk az ADC12-hez hasonlítható, míg a nyúlás lényegesen nagyobb. Ezek az ötvözetek jól önthetők alacsonyabb nyomáson, és alacsony nyomású és gravitációs öntvényekhez használják kerekekhez, szerkezeti alvázrészekhez és tengelyelemekhez.
Al-Mg ötvözetek: A514, HU AC-AlMg5Si
Ahol a korrózióállóság és a fényes eloxált felület számít, az Al-Mg ötvözetek kiemelkednek. Az 5% körüli magnéziumszint kiválóan ellenáll a tengervíznek és az enyhe vegyszereknek. Folyékonyságuk azonban kisebb, és az olvadék könnyebben oxidálódik, ezért igényesebbek az öntödében. Használja őket tengeri hardverekhez, élelmiszer-felszerelésekhez és dekoratív házakhoz.
Hipereutektikus Al-Si ötvözetek: A390
Több mint 15% szilíciumtartalommal az elsődleges szilícium részecskék kiemelkedő kopásállóságot és alacsony hőtágulási együtthatót biztosítanak. Az A390 gyakori a motorblokkban és a kompresszor hengereiben. Nehezebben megmunkálható, és speciális szerszámokat igényel; ne adja meg, hacsak nem a kopásállóság a döntő tényező.
A közönséges alumínium öntvényanyagok összehasonlítása
Az alábbi táblázat felsorolja a nagynyomású, kisnyomású és gravitációs öntéshez használt tipikus alumíniumöntvény-anyagokat. Az értékek külön öntött tesztcsíkokat jelentenek; Az öntvény tényleges tulajdonságai a falvastagságtól, a hűtési sebességtől és a hőkezeléstől függenek. Források: JIS H5302, ASTM B85 és tipikus ötvözetszállítói adatlapok.
| Ötvözet | Si % | Cu % | Mg % | UTS MPa | Megnyúlás % | Tipikus folyamat |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Gravitáció |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Gravitáció |
Hogyan válasszuk ki a megfelelő alumínium öntőanyagot
Kezdje a szolgáltatás állapotával, majd dolgozzon visszafelé. Ez a szekvencia megakadályozza a leggyakoribb hibát: először kiválaszt egy olcsó ötvözetet, majd később fedezi fel, hogy nem megy át a fáradási vagy nyomáspróbán.
- Először döntse el az öntési folyamatot. A vékony falak, a nagy térfogat és a szűk tűrések a nagynyomású présöntvényre és az Al-Si-Cu ötvözetekre utalnak. A nagy vagy szerkezeti részek alacsony nyomású vagy gravitációs öntésre és Al-Si-Mg ötvözetekre mutatnak.
- Határozza meg a nyúlási és ütési követelményeket. Ha 5% feletti nyúlásra van szükség, a szabványos HPDC ötvözetek, például az ADC12 nehézségekbe ütköznek. Az A356-T6 vagy a képlékeny HPDC minőség jobb választás.
- Ellenőrizze a nyomástömörséget. Az olajteknőknek, szeleptesteknek és hidraulikus elosztóknak szilíciumban gazdag anyagra van szükségük, szabályozott gáztartalommal. Az A413 és az alacsony nyomású A356 népszerű ezekben az esetekben.
- Vegye figyelembe az üzemi hőmérsékletet. A motorblokkok közelében vagy elektromos rendszerekben lévő alkatrészeknél a hővezető képesség és a kúszási szilárdság fontosabb lehet, mint a statikus folyáshatár.
- Nézze meg a felületkezelési útvonalat. Az eloxáláshoz alacsony réz- és alacsony cinktartalmú sokat. Az ADC12 sötétebben és kevésbé egyenletesen eloxál, mint az Al-Mg ötvözetek.
- A megmunkálási költség becslése. A réztartalmú ötvözetek rövid forgácsokká forgácsolódhatnak, és jól tartják a tűréshatárokat. A hipereutektikus ötvözetek tönkreteszik a szabványos szerszámokat, és speciális betéteket igényelnek.
Ökölszabályként:
- Egyszerű vékonyfalú ház, nagy hangerő: ADC12 vagy A380.
- Hegesztendő vagy hajlított szerkezeti konzol: A356.
- Nyomásmentes tartály vagy olajtömör ház: A413 vagy alacsony nyomású A356.
- Kopófelület dugattyú vagy henger alatt: A390.
Nagynyomású présöntvény vs alacsony nyomású öntőanyagok
Ugyanaz az alumínium öntőanyag ritkán optimális mind a nagynyomású, mind az alacsony nyomású présöntéshez. A HPDC nagy nyomáson ezredmásodpercek alatt kitölti a szerszámot, ami 1,5–3 mm-es falak öntését teszi lehetővé, de levegőt is visszatart. A szabványos HPDC ötvözetek, például az ADC12 ezért csak 1–4%-os nyúlást biztosítanak, mivel a belső porozitás korlátozza a hajlékonyságot. Az alacsony nyomású öntvény lassabban töltődik meg, a megszilárdulást felszállóból táplálják, és az öntvény elég sűrűbb ahhoz, hogy T6 hőkezelést fogadjon el.
- HPDC illeszkedik az összetett formákhoz, vékony falakhoz és a magas termelési arányokhoz. Az ADC12, A380 és a vákuummal támogatott képlékeny minőségek a szabványos anyagválaszték.
- LPDC sűrűbb, hegeszthető, hőkezelhető alkatrészeket állít elő, nagyobb alakíthatósággal. Az A356 és az A357 a tipikus kiindulási pont.
- Gravitációs tartós öntés a kettő között helyezkedik el, és olyan egyszerű formákhoz illik, amelyek T6 tulajdonságokat igényelnek.
Alapvető fontosságú annak megértése, hogy a folyamat hogyan változtatja meg az anyag viselkedését. A mindkét útvonalat üzemeltető gyártó, például egy HPDC- és LPDC-vonalakkal rendelkező üzem, az alkatrészhez illesztheti az ötvözetet, ahelyett, hogy egy folyamatba kényszerítené az alkatrészt. Az alapfolyamat hátteréért lásd ezt a technikai áttekintést alumínium présöntvény .
Alumínium öntvényanyag viselkedése megmunkálásban és felületkezelésben
Az öntés nem ér véget az öntödében. A legtöbb présöntvény CNC megmunkálásra és felületkezelésre kerül, és az anyag határozza meg, hogy ez mennyire egyszerű.
- Megmunkálhatóság: Az Al-Si-Cu ötvözetek rövid törött forgácsokat és kiváló felületi minőséget biztosítanak szabványos keményfém szerszámok mellett. A nagy hajlékonyságú ötvözetek hosszú, szálas forgácsokat termelnek, és nehezebben tartják a tűréshatárt. A hipereutektikus ötvözetek gyorsan elhasználják a szerszámokat, és polikristályos gyémántbetéteket igényelhetnek.
- Eloxálás: A tiszta, fényes eloxált felület érdekében kerülje a magas réz- és cinktartalmú. Az Al-Mg ötvözetek állítják elő a legtisztább filmeket.
- Hővezetőképesség: A LED-es hűtőbordák és az elektromos járművek hűtőlemezei esetében a hővezető képesség kulcsfontosságú kiválasztási tényező. A tiszta alumínium közel 230 W/m·K; Az ADC12 nagyjából 96 W/m·K; Az A356-T6 körülbelül 151 W/m·K.
| Ötvözet | Állapot | Hővezetőképesség (W/m·K) |
|---|---|---|
| ADC12 | As-cast | 96 |
| A380 | As-cast | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Ipari alkalmazások és valós példák
Mivel az ötvözet növeli a teljesítményt, az alkalmazás határozza meg az anyagot. Saját termelésünkben ugyanaz a szabály érvényesül minden általunk kiszolgált szektorban, az autómotor-alkatrészektől a mezőgazdasági sebességváltókig.
- Autómotor alkatrészek: hengerfejburkolatok, olajszivattyú testek, vízszivattyúházak, csapágytartók. A legtöbb ADC12-ből vagy A380-ból készül a költség, a megmunkálhatóság és a nyomásállóság érdekében.
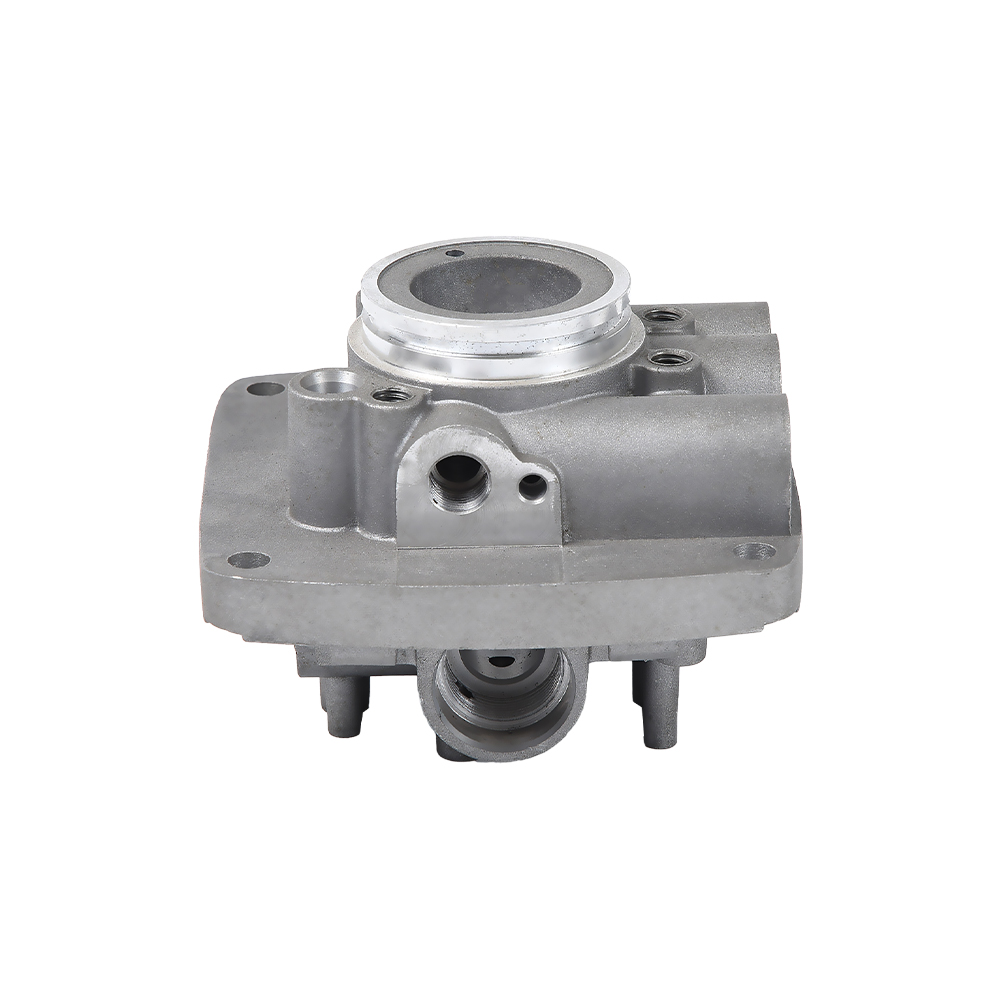
 Alumínium motorhenger-alkatrészek a nagy teljesítmény érdekében Az alumínium présöntvényből készült motorhenger-alkatrészek szilárdságot és hőelvezetést biztosítanak az autóipari alkalmazásokhoz. Párosítsa őket a fent tárgyalt anyagválasztási elvvel, hogy értékelje saját használati esetét. Termék megtekintése →
- Sebességváltó és sebességváltó házak: ezeknek merevségre, méretstabilitásra és olajtömörségre van szükségük. Az ADC12 szabályozott porozitású vagy az A356 alacsony nyomású öntvényben egyaránt használható, a terheléstől függően.
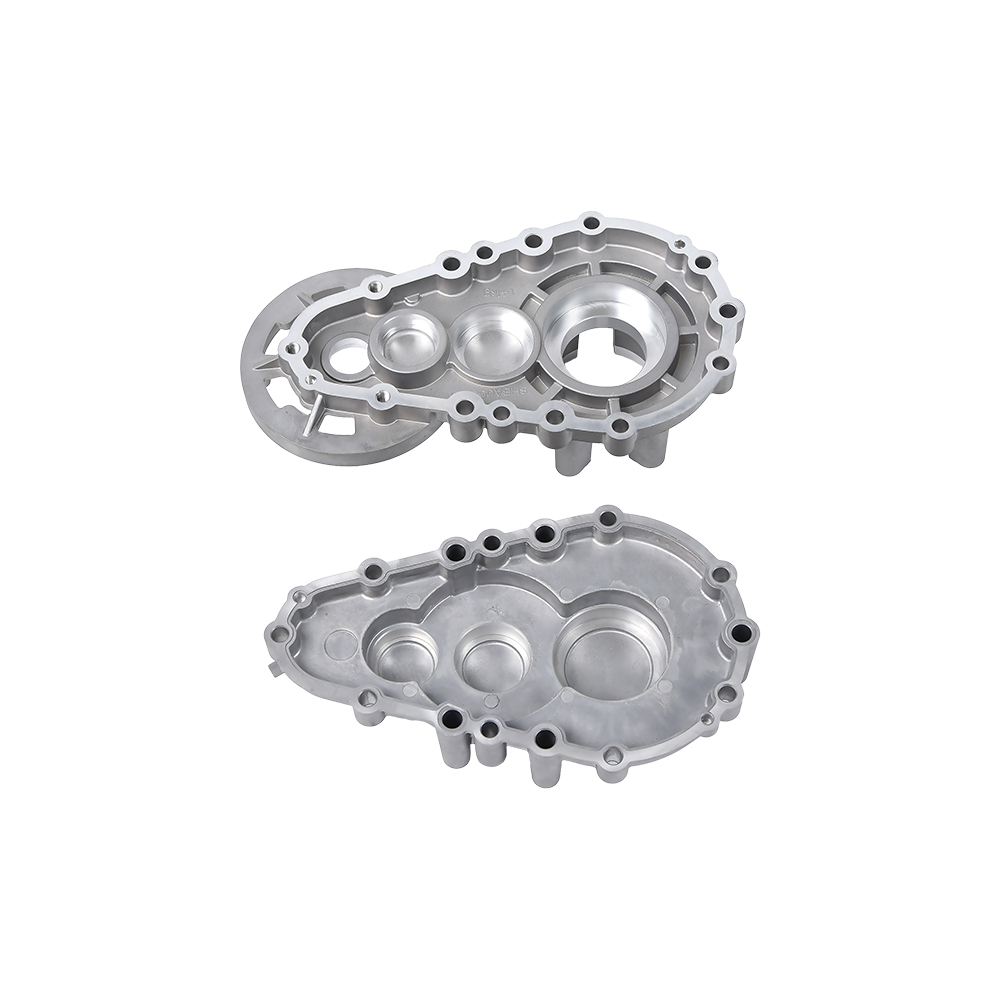
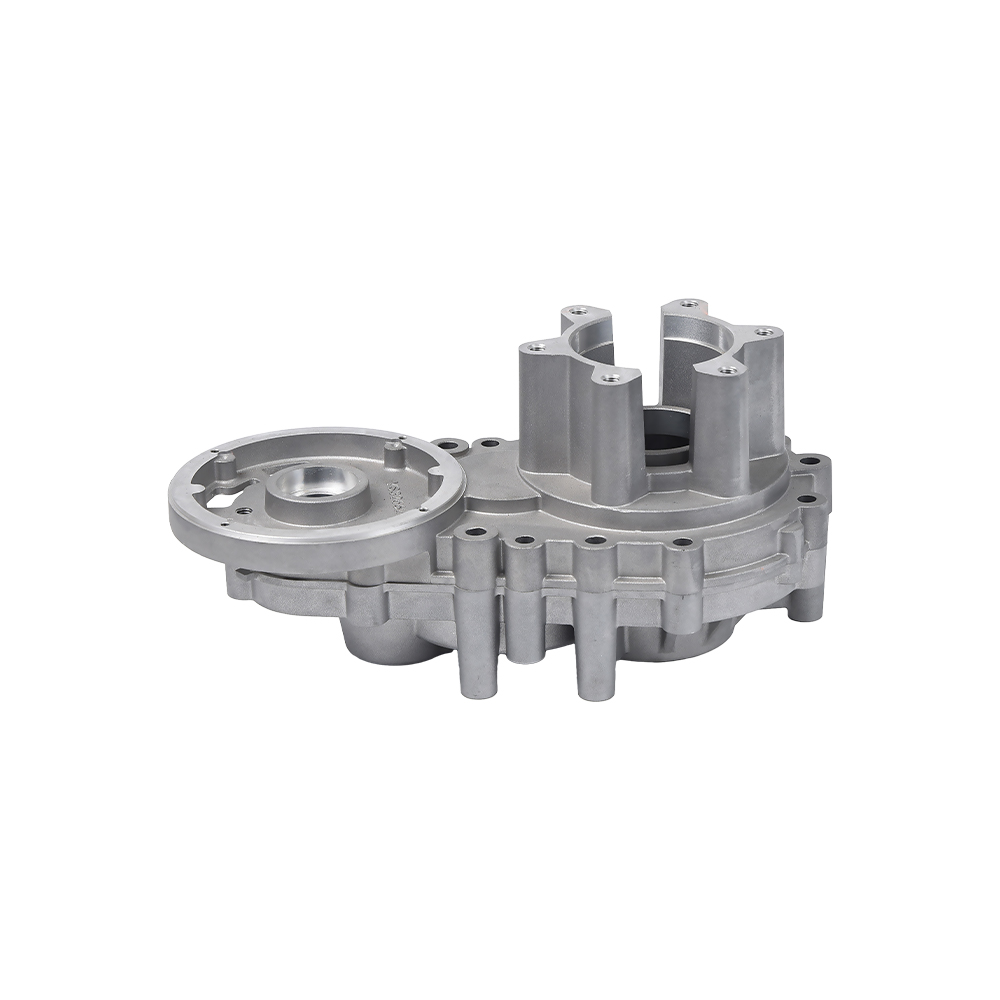
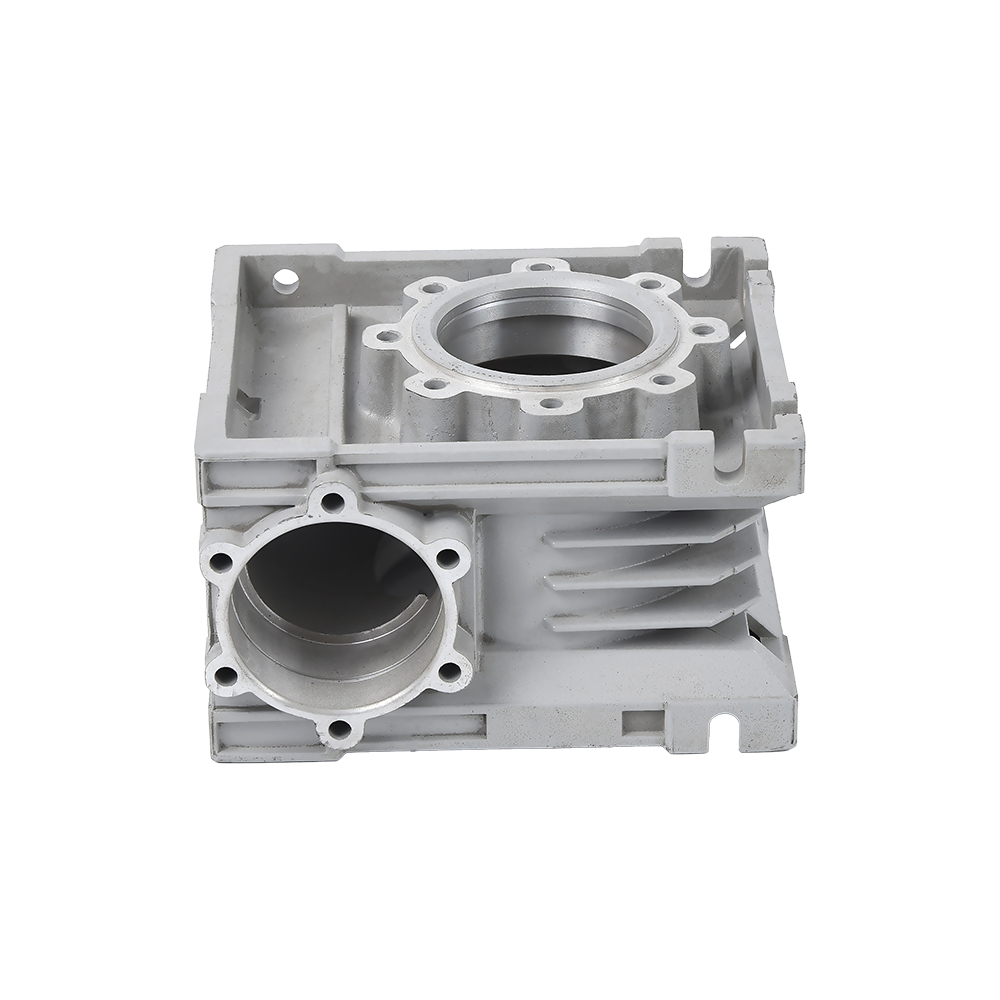
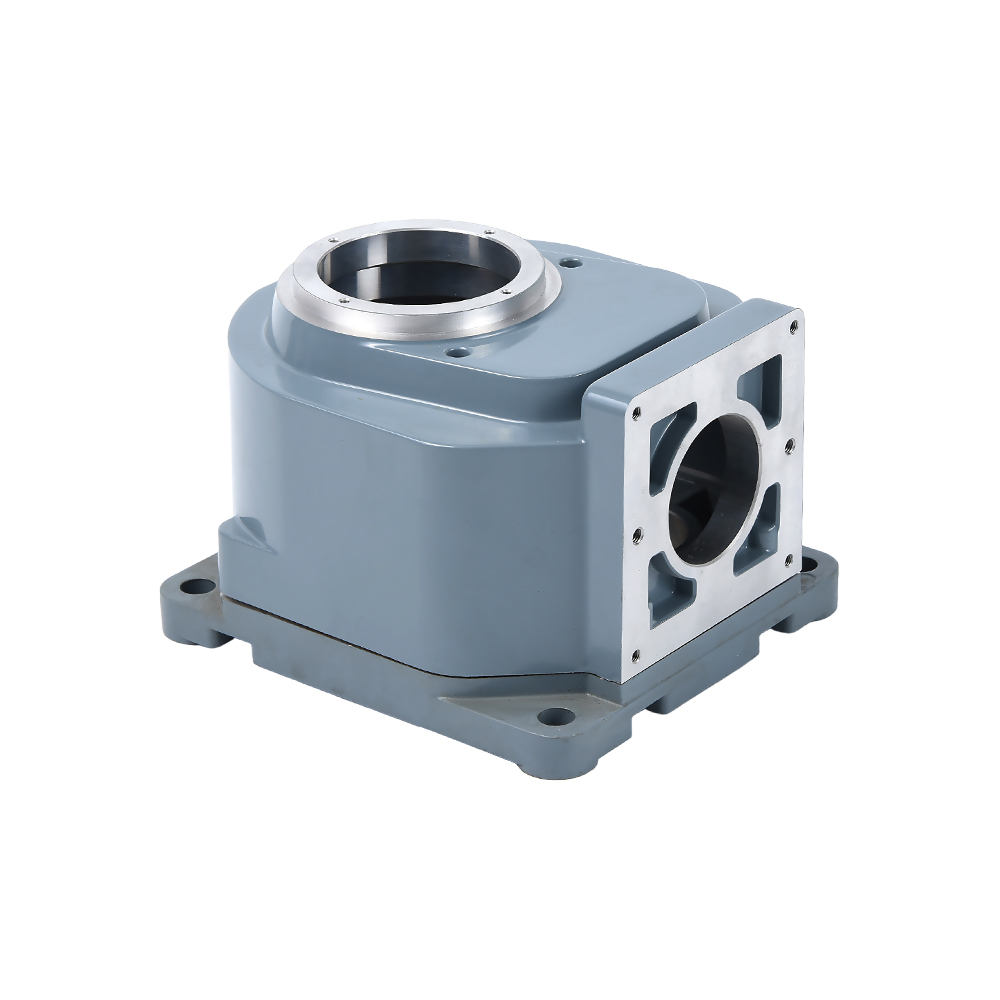
 Alumínium présöntvény hajtóműház a tartósság érdekében Ez a sebességváltó ház alumínium présöntvény segítségével csökkenti a súlyt, miközben megőrzi a szerkezeti integritást. Ideális azok számára, akik az öntési útvonalakat hasonlítják össze, amint azt a következő műszaki megjegyzés kiemeli. Termék megtekintése →
- Hidraulikus szelepek és pneumatikus alkatrészek: a nyomástömörség és a jó megmunkálás a prioritás. A nagy szilíciumtartalmú Al-Si-Cu ötvözetek gyakoriak, míg az alacsony nyomású A356-ot sűrűbb szeleptestekhez használják.
 Alumínium öntvényes hidraulikus szelep a precízióért Precíziós hidraulikus szelep alumínium présöntéssel, megbízható folyadékszabályozást kínálva. A környező bekezdések kiemelik az ötvözet által vezérelt teljesítményt, így ez releváns példa az értékeléshez. Termék megtekintése →
- Motorkerékpár forgattyúház és sebességváltó ház: vékony falak vibrációs terhelésekkel kombinálva; Az ADC12 vagy az A383 jellemző.
- Mezőgazdasági sebességváltók: a mikrokormányos hajtóművek és a rizsültetőgép részei ütésnek és szennyeződésnek vannak kitéve; a rugalmasság és a korrózióállóság.
- Új energetikai járművek hőleadó hordozói: szabályozott réz- és vasszint segíti a vezetőképességet és a laposságot.
- Okos otthon és orvosi kiegészítők: A felület minősége és a méretmegismételhetőség határozza meg az ötvözetválasztást.
Azon vásárlók számára, akik mérlegelik, hogy ez az útvonal megfelelő-e, a Az alumínium présöntvény előnyei külön műszaki megjegyzésben foglalják össze.
Szabványok és specifikációs egyenértékűek
Az öntvényrajzok gyakran az egyik ötvözetet JIS-számmal, a másikat pedig ASTM vagy EN AC jelöléssel határozzák meg. A kereszthivatkozás lehetősége elkerüli a drága hibákat a beszerzés során. Az alábbi táblázat közeli funkcionális megfelelőit ad a közös osztályoknak.
| Közös név | JIS | ASTM | EN AC | Tipikus folyamat |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 hasonló | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Gravitáció |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Gravitáció |
| A413 | ADC12 hasonló áramlás | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Az anyagválasztással kapcsolatos gyakori öntési hibák
Az anyagválasztás határozza meg, hogy ezek közül a hibák közül hány fog megjelenni az öntvényen. Ez az oka annak, hogy az anyag felülvizsgálatát a szerszám vágása előtt kell elvégezni, nem pedig az első minta visszaérkezése után.
- A gáz porozitása: az oldott hidrogén és a beszorult levegő okozza. A magasabb szilíciumötvözetek csökkentik a zsugorodási porozitást, de a gázporozitás megmarad; vákuum asszisztens vagy lassabb töltési sebesség a folyamat javítása.
- Zsugorodási porozitás: megszilárdulni jelenik meg az utolsó szakaszokban. A réztartalmú ötvözetek fagyáshatára hosszabb, ami megnehezíti a zsugorodás betáplálását. A megfelelő etetési kialakítású A356 elnézőbb.
- Forrasztás: az öntvény hozzátapad a szerszám felületéhez. A 0,8% feletti vas mennyiségét szándékosan a présöntvény-ötvözetekben tartják, hogy csökkentsék ezt a problémát, bár a felesleges vas törékeny fázisokat hoz létre.
- Hidegzárás: rossz anyagáramlás és oxidfilmek. A magas szilíciumtartalmú ötvözetek csökkentik a kockázatot, mert tovább maradnak folyékonyak; a magasabb szerszámhőmérséklet is segít.
- Oxid zárványok: gyakoribb az Al-Mg ötvözetekben, ahol a magnézium könnyen oxidálódik olvadásponton. Az olvadék gondos kezelése és szűrése elengedhetetlen.
Költség- és beszerzési megfontolások az alumíniumöntvény anyagokkal kapcsolatban
Az ötvözet ára csak egy része a valós költségnek. A megmunkálás, a selejt, a folyamathozam és az újrafeldolgozás általában fontosabbak egy gyártási programban.
- Ötvözet ára: Az ADC12 a legolcsóbb általános választás. Az A356 drágább, az A390 vagy a speciális képlékeny HPDC minőségek pedig lényegesen drágábbak.
- Másodlagos megmunkálás: a réztartalmú ötvözeteket rövid forgácsokká alakítják, csökkentve a ciklusidőt és a szerszámkopást. A hipereutektikus ötvözetek prémium szerszámokat igényelnek.
- Selejt ellenőrzése: a présöntésből származó házon belüli hozamokat szabályozott arányban kell újraolvasztani; A túl sok újrahasznosított hulladék növeli a vastartalmat.
- Szállítói integráció: a házon belüli öntéssel, présöntéssel és CNC megmunkálással rendelkező gyártó gyorsabban tudja megoldani az anyaggal kapcsolatos problémákat. Ha ugyanabban az üzemben nagynyomású és kisnyomású öntést is végeznek, akkor az anyagot az alkatrészhez lehet illeszteni ahelyett, hogy az alkatrészt egy folyamatba kényszerítenék.
- Konzisztencia: nagy mennyiségű alkatrészek esetében győződjön meg arról, hogy a szállító fenntartja az összetételi tartományt, és rendszeresen ellenőrzi a mechanikai tulajdonságokat.
Gyakran ismételt kérdések az alumínium öntőanyagokkal kapcsolatban
Mi a legelterjedtebb alumínium öntőanyag?
A JIS rendszerben az ADC12 és az ASTM rendszerben az A380 a leggyakoribb nagynyomású fröccsöntő anyagok. Mindkettő az Al-Si-Cu családba tartozik, és a házak, konzolok és szerkezeti burkolatok széles skáláját fedi le.
Mi a különbség az ADC12 és az A356 között?
Az ADC12 nagynyomású présöntésre van optimalizálva: kitölti a vékony falakat, ellenáll a szerszámos forrasztásnak, jól megmunkálható, de korlátozott a rugalmassága. Az A356 egy Al-Si-Mg ötvözet, amely hőkezelhető T6-ra, ami sokkal nagyobb nyúlást és jobb hegeszthetőséget biztosít.
Az alumínium présöntvények hőkezelhetők?
A szabványos nagynyomású présöntvények visszatartott gázt tartalmaznak, így a T6 hőkezelés hólyagokat és torz felületeket okozhat. Ha hőkezelésre van szükség, válasszon alacsony nyomású öntést A356-tal, vagy használjon vákuum-rásegített HPDC-t erre a célra kialakított képlékeny ötvözettel.
Melyik alumínium öntvény a legjobb vékony falakhoz?
A közel 12%-os szilíciumot tartalmazó ötvözetek, mint például az A413 vagy az ADC12, rendelkeznek a legjobb folyékonysággal. Az 1,5 mm alatti falvastagság továbbra is gondos folyamatszabályozást igényel, beleértve a szerszám hőmérsékletét, a befecskendezési sebességet és a légtelenítést.
Miért adnak rezet az alumíniumöntvény-ötvözetekhez?
A réz növeli az öntött szilárdságot és javítja a megmunkálhatóságot, de csökkenti a korrózióállóságot. A réztartalmú ötvözeteket nem szabad tengeri vagy erősen kémiai környezetben való használatra választani, hacsak nincsenek bevonattal védve.
Melyik ötvözet adja a legjobban eloxált felületet?
Az Al-Mg ötvözetek, például az A514 fényes, tiszta felülettel eloxálnak. A magas réztartalmú ADC12 sötétebben és kisebb konzisztenciával eloxál. Ha a dekoratív eloxálás a specifikáció részét képezi, ellenőrizze az ötvözetet a szerszámozás megkezdése előtt.
A megfelelő alumíniumöntvény anyaga nem az, amelyik a legtöbb adatlapon szerepel. Ez az, amelyik megfelel a folyamatnak és a szolgáltatási feltételeknek. Kezdje a falvastagsággal és a gyártási mennyiséggel, majd állítsa be a mechanikai követelményeket, végül hasonlítsa össze az ötvözeteket a teljes költséggel. Ha van rajza, és közvetlen ajánlásra van szüksége, a leggyorsabb, ha megbeszéli azt egy öntvénygyártóval, amely nagy- és alacsony nyomású vezetékeket is üzemeltet.