 NYELV


Otthon / Hír / Ipari hírek / A357 alumíniumötvözet összetétele: szilícium, magnézium és hőkezelés magyarázata
Ha a rajz az A357-T6-ot hívja, és a szállító szállítja az A356-T6-ot, az alkatrészek akkor is összecsavaródnak. A CMM-en továbbra is helyesen mérnek. Akár egy próbapadi teszten is átmennek. Amit nem fognak megtenni, az az, hogy elérik a tervezett folyáshatárt, és ez a hiány hónapokkal később repedt házként, síró tömítésként vagy egy csavarfej kifáradásaként jelentkezik. A kémiai különbség papíron kicsi, pontosan ezért csúszik át a beérkező ellenőrzésen.
Az A357 alumíniumötvözet összetétele tömeg szerint van 6,5-7,5 százalék szilícium, 0,40-0,70 százalék magnézium, legfeljebb 0,20 százalék vas, legfeljebb 0,20 százalék réz, legfeljebb 0,10 százalék mangán, legfeljebb 0,10 százalék cink és legfeljebb 0,20 százalék titán . Az alumínium alkotja az egyensúlyt. Az A356-hoz képest mind a magnézium-padló, mind a magnézium mennyezet felfelé mozdul el, és a vashatárt szorosabban tartják. Ez a két műszak nagyjából 15 százalékkal nagyobb folyáshatárt biztosít megfelelő T6 hőkezelés után.
Ez a rövid válasz. A cikk további része elemenként bontja le a kémiát, valós számok alapján hasonlítja össze az A357-et az A356-tal és a 356-tal, majd elmagyarázza, hogy az öntési útvonal és az öregedési ciklus hogyan dönti el, hogy a kémia megbízható szerkezeti alkatrész lesz-e, vagy drága selejthalom.
A357 alumíniumötvözet összetétele: teljes kémia, elemről elemre
Az alábbi táblázat felsorolja az A357.0 öntvénymegjelölés közzétett összetételi határait, valamint egy praktikus célablakot, amelyet az öntödék ténylegesen e határokon belül kívánnak elérni. A határértékek az iparágban használt szabványos alumíniumöntvény-specifikációkból származnak, és ugyanezek a számok szerepelnek az Alumínium Szövetség jelölési lapjain és az ASM Handbook 15. kötetében: Öntés, amely továbbra is az alumíniumöntvénykohászat szabványos hivatkozása.
| Elem | Meghatározott tartomány (tömeg%) | Praktikus öntödei cél | Funkció a részben |
|---|---|---|---|
| Szilícium | 6,5 - 7,5 | 6,9 - 7,2 | Folyékonyság, forró szakadásállóság, önthetőség |
| Magnézium | 0,40 - 0,70 | 0,55 - 0,62 | Korkeményedés Mg2Si csapadékkal |
| Vas | 0,20 max | 0,10 - 0,14 | Szennyeződés; szabályozza a rugalmasság elvesztését |
| Titán | 0,20 max | 0,10 - 0,15 | Gabonafinomítás, takarmányozási viselkedés |
| Réz | 0,20 max | 0,05 alatt | Szennyeződés; csökkenti a korrózióállóságot |
| mangán | 0,10 max | 0,05 alatt | Megváltoztatja a vas fázis morfológiáját |
| Cink | 0,10 max | 0,05 alatt | Szennyeződés a hulladék átadásából |
| Mások, mindegyik | 0,05 max | Csak nyom | Meghatározatlan maradványok |
| Mások, összesen | 0,15 max | Csak nyom | Halmozott szennyeződés felső határ |
| Alumínium | Egyenleg | Egyenleg | Mátrix |
Egy részlet, amely megragadja a vásárlókat: egyes A357-es változatok nagyon kis, 0,04–0,07 százalékos berillium hozzáadását teszik lehetővé a vastartalmú vérlemezkék lekerekítésére. Mások a berilliumot 0,0007 százalékra korlátozzák, és a gyakorlatban tiltják. Ha egy alkatrészt szabályozott környezetbe vagy szigorú légkezelési szabályokkal rendelkező megmunkáló cellába szánnak, akkor az adatlap egyetlen sora megváltoztatja azt, hogy melyik olvasztóműhely tud idézni.
Mit csinálnak valójában az egyes elemek az öntvényen belül
6,5-7,5 százalékos szilícium
A szilícium az oka annak, hogy ez az ötvözet egyáltalán önthető. Csökkenti az olvadási tartományt, és az alumínium-szilícium eutektika felé tolja az ötvözetet, amely közel 577 Celsius-fok. Nagyjából 7 százalék szilíciumtartalommal az ötvözet hipoeutektikus, így a megszilárdult szerkezet alumínium-dendritek keveréke, amelyet finom eutektikus hálózat vesz körül. Ez a hálózat biztosítja a vékonyfalú folyékonyságot, a forró szakítással szembeni ellenállást és ésszerűen alacsony zsugorodási feszültséget.
Csökkentse a szilíciumot a tartomány alá, és a félrefutások és a forró könnyek rutinná válnak. Tolja a tartomány fölé, és az eutektikus szilícium hegyes lemezekké durvul, amelyek belső bevágásként működnek. A módosítatlan eutektikus szilícium egy A357-es öntvényben 40 százalékkal vagy még nagyobb mértékben képes lehúzni a nyúlást egy megfelelően módosított olvadékhoz képest, ezért a körülbelül 0,010-0,020 százalékos stroncium hozzáadása vagy nátrium-alapú módosító a szokásos gyakorlat.
Magnézium 0,40-0,70 százalékban
A magnézium a keményítő elem, és a fő oka annak, hogy az A357 különálló ötvözetként létezik. A mesterséges öregítés során a finom magnézium-szilicid nukleátumot csap ki az alumíniummátrixban, és blokkolja a diszlokációs mozgást. Az A356 0,45 százalékos magnéziumot tartalmaz; Az A357 0,70 százalékig engedélyezi. Ez az extra magnézium nagyjából 20-30 MPa-val növeli a csúcsidős folyáshatárt, ha minden más egyenlő.
A kompromisszum a folyamatérzékenység. Az A357 közelebb van az oldhatósági határ széléhez, így egy rövid oldatos kezelés vagy egyenetlen kioltás feloldatlan magnézium-szilícidot hagy maga után, és az alkatrész alulteljesíti a specifikációját, miközben a bejövő tuskó spektroellenőrzésén is átmegy.
Maximum 0,20 százalékos vas
A vas a hajlékonyság csendes gyilkosa. A 7 százalékos szilíciumötvözetben nagyjából 0,25 százalék felett a vas béta-fázisú Al5FeSi-lemezkéket képez, amelyek törékenyek, lemezszerűek, és terhelés hatására hajlamosak megrepedni. Ha a vasat 0,20 százalékon vagy az alatt tartjuk, és lehetőleg 0,15 százalékot prémium minőségű munkák esetén, akkor a vérlemezkék kicsik és kevésbé károsak. Ez a szigorúbb vas határérték, több mint a magnézium, az, ami megkülönbözteti a prémium A357 olvadékot egy közönséges másodlagos ötvözettől.
Titán és szemcsefinomítás
A 0,10-0,15 százalékos titán, amelyet általában Al-5Ti-1B mesterötvözeten keresztül vezetnek be, korlátozza a szemcsék növekedését a megszilárdulás során. A finom, egyenlő tengelyű szemcsék javítják a táplálást, a zsugorodási porozitást kisebb és jobban elosztott pórusokba terjesztik, és növelik a szakítószilárdságot és a nyúlást. A gáztalanított és módosított, de nem szemcsefinomított olvadék durva oszlopszerű szemcséket és szélesebb szórást mutat a mechanikai vizsgálati eredményekben.
Réz, mangán, cink és a nyomkövető vödör
A réz felső határa 0,20 százalék, mert rontja a korróziós teljesítményt nedves vagy sóval terhelt környezetben. A maximum 0,10 százalékos mangán kissé módosítja a vas fázist, de nem tudja megmenteni az amúgy is vasnehéz olvadékot. A legfeljebb 0,10 százalékos cink nagyrészt a selejt-ellenőrzési paraméter. A korlátok – 0,05 százalék bármely nem meghatározott elemre és 0,15 százalék összesen – azért vannak, hogy megakadályozzák az ismeretlen maradványok eltolódását az ötvözet szilárdulási viselkedésében.
A357 vs A356 vs 356: Ahol a számok elkülönülnek
Ezt a három ötvözetet gyakran felcserélhetően idézik, és a rajz átdolgozásán úgy tűnhetnek, mint a hivatali változatok. Nem azok. Az alábbi táblázat a tipikus közzétett T6 értékeket mutatja; A tényleges számok az öntési folyamattól, a metszet vastagságától és a szelvény kivágásának helyétől függően változnak.
| Jellemző | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnézium range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Vas limit (wt%) | 0,20 - 0,35 | 0,20 max | 0,20 max, often 0.15 |
| Szakítószilárdság | 230 MPa körül | 275 MPa körül | 310 MPa körül |
| Termőerő | 165 MPa körül | 205 MPa körül | 255 MPa körül |
| Megnyúlás | 3-5 százalék | 5-7 százalék | 4-6 százalék |
| Tipikus használat | Általános házak, burkolatok | Szerkezeti tartók, kerekek | Nagy terhelésű házak, repülőgép-alkatrészek |
Gyakorlatilag: ha a feszültségelemzés A357 folyáshatárt feltételezett, és Ön A356-ot kapott, akkor csendben körülbelül 50 MPa tartalékot vesztett. Egy 3-as biztonsági tényezővel rendelkező részen ez láthatatlan. Az 1,4-es biztonsági tényezőre méretezett alkatrészen ez a különbség a sikeres kifáradási teszt és az újratervezés között.
Hőkezelés: Miért nem elég a kémia önmagában?
Az 1. táblázatban szereplő összes számot leütheti, és így is létrehozhat egy lágy részt. Az ötvözet csak egy háromlépcsős T6 ciklus után éri el meghatározott szilárdságát, és mindegyik fokozatnak szűk, praktikus ablaka van.
- Oldatkezelés nagyjából 540 Celsius fokon 6-12 órán keresztül, ami elég hosszú ahhoz, hogy a magnéziumban gazdag fázisok visszaoldódjanak szilárd oldatba.
- Az oltás, általában meleg vízben vagy polimer fürdőben, elég gyors ahhoz, hogy felfogja a túltelített szilárd oldatot, de elég lassú ahhoz, hogy elkerülje a vékony részek vetemedését.
- Mesterséges öregítés durván 155-170 Celsius fokon 4-8 órán keresztül, hogy kicsapják a finom magnézium-szilicid részecskéket, amelyek a tényleges erősítést végzik.
A klasszikus meghibásodási mód egy olyan kioltási késleltetés, amely hosszabb, mint amit az ötvözet elvisel. Az A357 itt érzékenyebb, mint az A356, mert a nagyobb magnéziumtartalom azt jelenti, hogy több oldott anyagot kell az oldatban visszatartani. A teher meghúzása és az oltótartály ütközése közötti néhány perces késleltetés jóval a megadott minimum alá csökkentheti a folyáshatárt, miközben a szakítószilárdság csak kismértékben változik, ami megnehezíti a probléma észlelését egyetlen keménységellenőrzéssel.
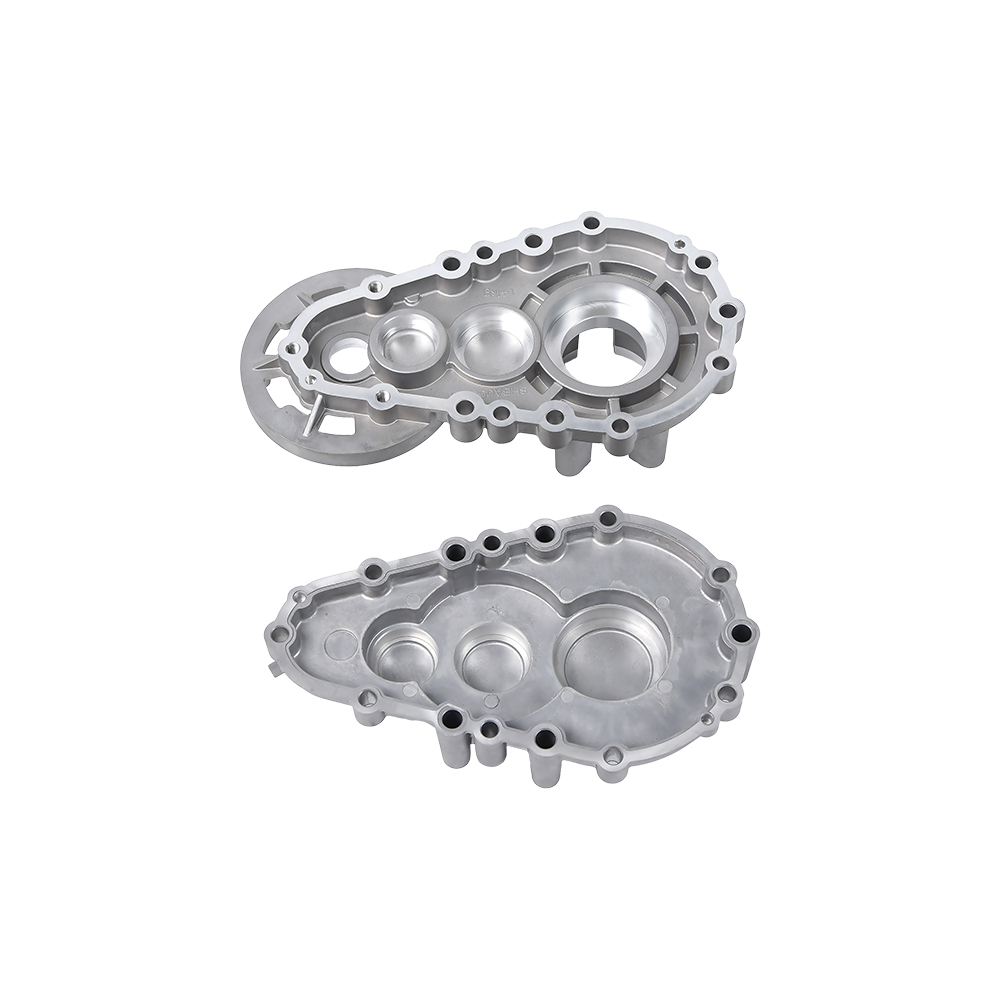
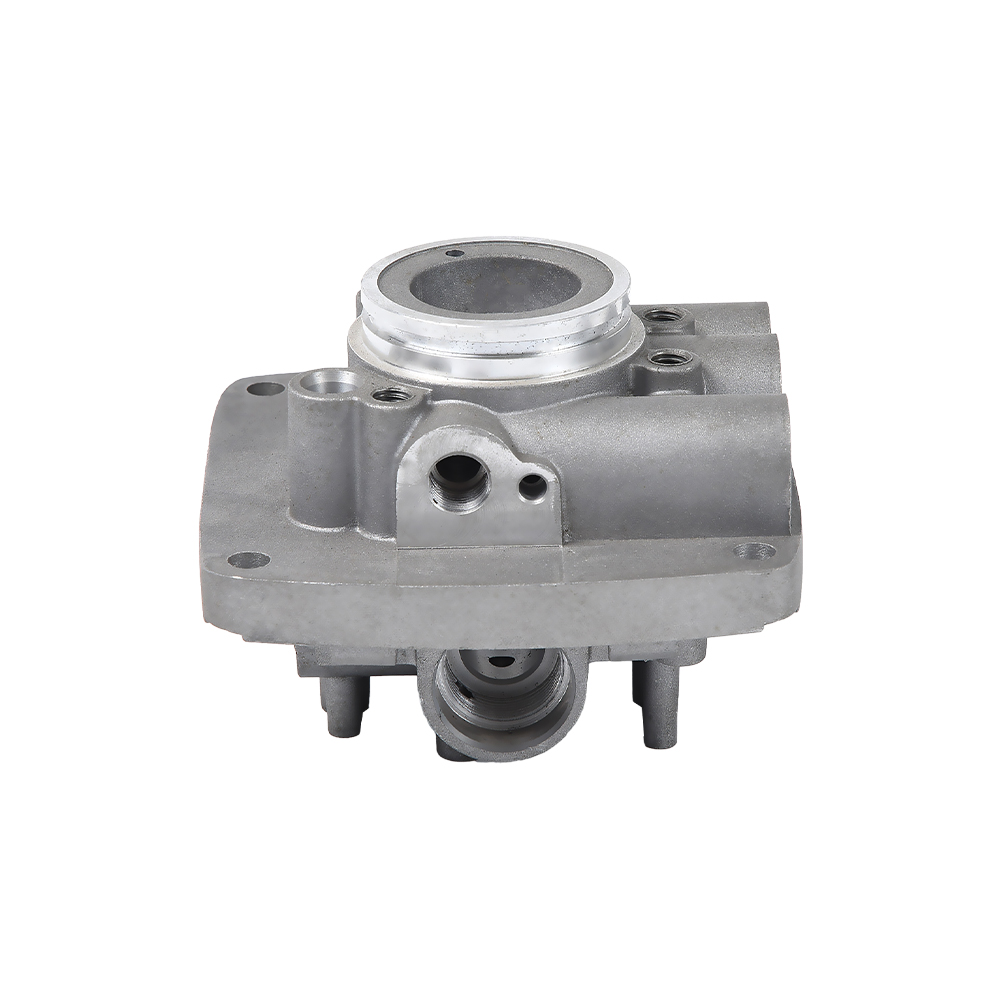
A hőkezelt alumínium motorhenger-alkatrészek és hasonló szerkezeti öntvények jól szemléltetik a megtérülést. Ugyanaz a geometria, ugyanabból az olvadékból öntve, 250 MPa vagy 290 MPa folyáshatáron léphet ki a kemencéből, pusztán attól függően, hogy hogyan kezelték a kioltást.
 Alumínium Auto Engine Cylinder Parts Rizsátültetőgép alkatrészek Termék megtekintése →
Az öntési útvonal megváltoztatja ugyanazt a kémiát
Az A357 túlnyomórészt a gravitációs család ötvözete. Homokformákba, befektetési héjakba, tartós acélformákba és alacsony nyomású présöntő szerszámokba öntik. Nem természetes módon illeszkedik a hagyományos nagynyomású présöntéshez, és ennek oka a gáz, nem a kémia.
A nagynyomású présöntés ezredmásodpercek alatt kitölti a szerszámot, és felfogja a levegőt és a kenőanyag bomlástermékeit a fém belsejében. Ezek az üregek mindaddig láthatatlanok, amíg az alkatrész egy 540 Celsius fokos oldatkezelő kemencébe nem kerül, ekkor a belső nyomás megemelkedik, és a felület felhólyagosodik. Az A357 a T6-tól függ, hogy elérje szilárdságát, így a folyamat és az ötvözet ellentétes irányba húzódik. Ha az A357-es kémiát nagynyomású alkatrészben szeretné, akkor általában el kell fogadnia az öntött vagy alacsony hőmérsékleten öregített állapotot és ennek megfelelően kisebb szilárdságot.
Az alacsony nyomású fröccsöntés hasznos középutat jelent. A töltés lassú és szabályozott, a felszállócső nyomás alatti fémet táplál meg a megszilárdulás révén, és a gáz beszorulása sokkal kisebb, mint egy nagynyomású lövésnél. Ez az alacsony nyomású A357-et valósághű úttá teszi a falvastagság-szabályozást és a teljes T6 tulajdonságokat igénylő alkatrészek számára. Ha szeretné tudni, hogyan tölti ki a folyamat egy üreget, ez a magyarázat az alumínium fröccsöntés működésére lépésről lépésre végigjárja a kitöltési sorrendet.
A három útvonal gyakorlati összehasonlítása az A357 típusú munkákhoz:
- A homoköntés biztosítja a legnagyobb tervezési szabadságot és a leglassabb megszilárdulást, ami durvítja a mikrostruktúrát és csökkenti a nyúlást, kivéve, ha hidegrázást használnak.
- Az állandó öntés felgyorsítja a hűtést, finomítja a szemcseszerkezetet, és jellemzően 20-30 MPa szakítószilárdságot ad a homokhoz képest ugyanahhoz az ötvözethez.
- Az alacsony nyomású présöntés az állandó formát szabályozott töltéssel kombinálja, így a gáz porozitása elég alacsonyan tartható a teljes T6 ciklushoz vastag falú részeken.
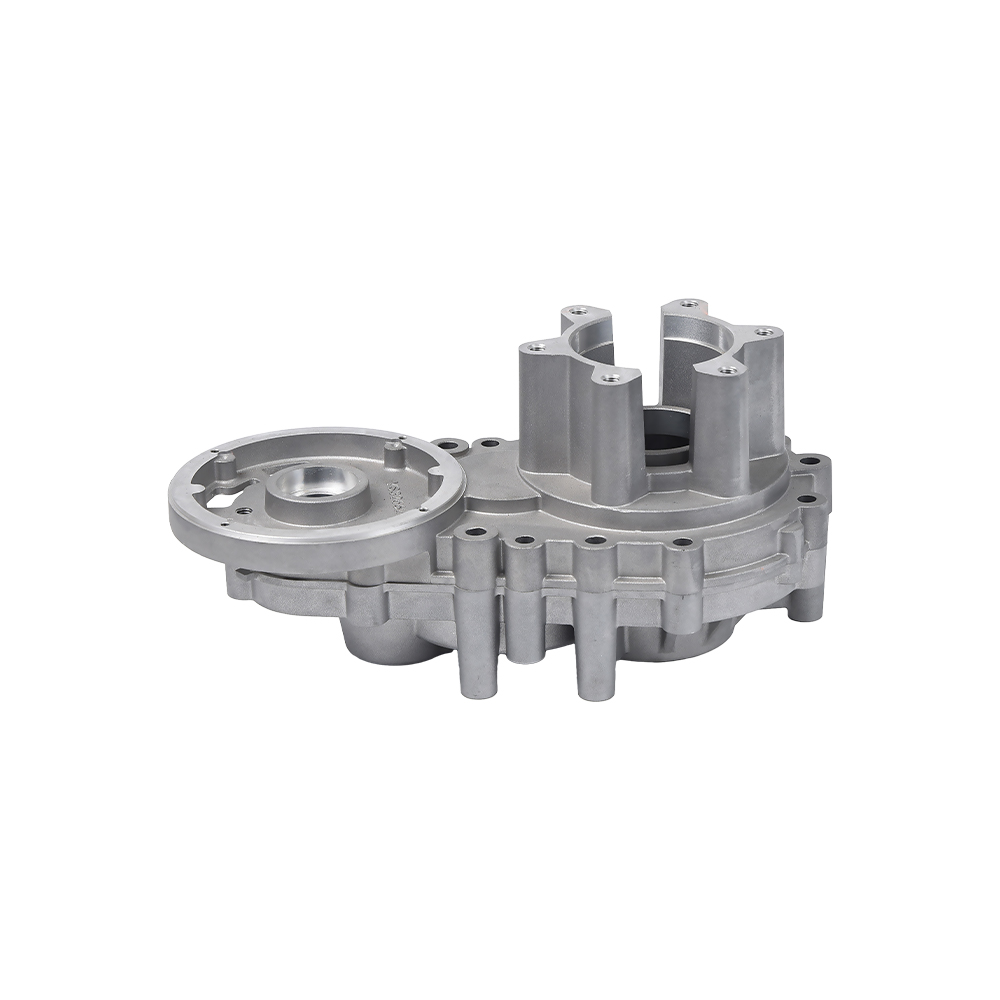
 Gépjárműhenger karosszéria-alkatrészek Alumínium Die Casting Gasoline Engine Case Termék megtekintése →
Az összetételre vagy az olvadékkezelésre visszavezethető hibák
A legtöbb A357 selejt oka nem az ötvözet rossz. Ezeket a rosszul kezelt olvadék okozza. Az öt visszatérő probléma a következő:
A gáz porozitása. A folyékony alumínium hidrogénben való oldhatósága nagyjából húszszorosa a szilárd alumíniumban való oldhatóságának. A gáztalanítás után az olvadékban maradt hidrogén kerek pórusokká válik, ahogy a fém megfagy. A javítás a forgó gáztalanítás argonnal vagy nitrogénnel plusz egy tiszta, száraz töltet, és a mért hidrogénszint körülbelül 0,15 ml/100 g alumínium a szerkezeti munkákhoz.
Zsugorodási porozitás. Az A357 körülbelül 6-7 térfogatszázalékkal zsugorodik a megszilárdulásakor. A betáplálási utakat, a felszállókat és a hűtőket úgy kell megtervezni, hogy az utoljára megfagyó folyadék inkább a felszállócsőben üljön, mintsem a reteszfejben. Ez először a vastag-vékony átmeneteknél jelenik meg.
Oxid zárványok. Az alumínium-oxid másodpercek alatt képződik egy megbomlott olvadékfelületen. A turbulens öntés behajtja a filmet az öntvénybe, és lineáris hibát hoz létre, amely a megmunkált felületen sötét csíkként jelenik meg, amely nem csiszolódik ki.
Forró könnyezés. Az A357 szilíciumtartalma jó ellenálló képességet biztosít, de az alacsony szilíciumtartalmú vagy rosszul finomított szemcsés olvadék a hűtés első perceiben elszakad az éles belső sarkokban. Fektesse le a sarkokat, és tartsa a titánt a tartomány közepén.
Hólyagosodás a T6 alatt. Ez inkább folyamatkiválasztási hiba, mint kémiai hiba, és ez az egyetlen leggyakoribb ok, amiért a vevő rájön, hogy a választott öntési mód nem tudja biztosítani a megadott tempót.
Ahol az A357 alkatrészek megérdemlik
Az A357 mindenhol megjelenik, ahol egy öntvénynek el kell viselnie a terhelést, túl kell élnie a vibrációt, és meg kell tartania a megmunkált tűréshatárt. Az alábbi alkalmazások mindegyike ezt a mintát osztja.
- Repülőgépek és forgószárnyas repülőgépek szerkezeti öntvényei, ahol a súly kritikus, és a kifáradási élettartam az irányadó tervezési eset.
- Gépjármű-felfüggesztés és alváz csomópontok, beleértve a vezérlőkarokat, csuklókat és segédkeret-tartókat.
- Szivattyú-, kompresszor- és hidraulikaházak, amelyek látják a belső nyomást és a ciklikus terhelést.
- Motorházak és végsapkák, ahol az ötvözetnek körbe kell tartania a csapágyfuratokat a termikus cikluson keresztül.
- Járókerekek és forgó alkatrészek, ahol a szilárdság és a nyúlás egyensúlya határozza meg a repedéshatárt.
- Hőkezelési komponensek az elektromos hajtásláncokban, ahol a merevség és a hőút kombinációja fontosabb, mint a nyers szakítószilárdság.
A présöntvény motorház reprezentatív esettanulmány. Az alkatrész általában vékony hengeres falú, vastag szerelőkarimával és mindkét végén megmunkált csapágyülésekkel rendelkezik. Ez a három tulajdonság egyszerre három különböző irányba húzza a szilárdulási viselkedést: a fal gyors hűtést, a karima táplálást, a furatok pedig a hőkezelés utáni méretstabilitást. Mindhárom ötvözetből való kinyerése azt jelenti, hogy a szilíciumot a középső tartományban kell tartani a folyékonyság, a magnézium középső tartományban a szilárdság érdekében, és a vasat az alsó végén a megmunkálhatóság érdekében.
 Alumínium Die Cast Motor Housing 375 Alumínium Die Casting Gearbox Housing Termék megtekintése →
Beszerzési ellenőrzőlista a beszerzési rendelés kiadása előtt
Néhány előzetes kérdés megszünteti az A357-es megrendelés kockázatának nagy részét. Ebben a sorrendben dolgozza át őket, és a technikai beszélgetés rövid lesz.
- Erősítse meg az indulatot, ne csak az ötvözetet. Az A357-F, A357-T5 és A357-T6 különböző termékek, különböző szilárdsági szintekkel, és a rajzon fel kell tüntetni, hogy melyik.
- Kérdezze meg a magnézium- és vascélokat, ne csak a határértékeket. A 0,45 százalékos magnéziumra törekvő beszállító hatékonyan szállítja az A357-es címkével ellátott A356-ot.
- Adja meg, hogy a mechanikai tesztszelvényt honnan fogják kivágni. A felszállóból kivágott kupon mindig jobban fog kinézni, mint az alkatrészből kivágott kupon.
- Egyezzen meg a hőkezelési jegyzőkönyvben. A megoldási idő, a kioltás késleltetése és az öregítési hőmérséklet az a három szám, amely meghatározza az eredményt.
- Döntse el a belső szilárdság elfogadási kritériumait az első cikk előtt, mert a radiográfiai és metszeti eredmények megváltoztatják a szerszámokat.
- Erősítse meg a megmunkálási ráhagyást. Az A357 gépek tisztán, de a szegregáció vagy a durva eutektika miatti kemény foltok egyidejűleg tönkreteszik a keményfém betétet és a pontos szállítási ütemtervet.
Ha egyértelmű választ szeretne kapni arra vonatkozóan, hogy az Ön geometriája megfelel-e az A357-nek vagy egy másik ötvözetnek, küldje el a rajzot és az ötvözet felhívását mérnöki csapatunknak és egy válaszban visszatérünk a folyamat útvonalával, az elérhető temperamentumokkal és a megmunkálási ráhagyással.
Gyakran ismételt kérdések az A357 alumíniumötvözet összetételével kapcsolatban
Az A357 ugyanaz, mint a 357.0?
Ugyanarra a családra utalnak. Az A357 az alumíniumöntési szabványokban használt öntvénymegnevezés, a 357.0 pedig az Alumínium Szövetség jelölése ugyanerre az összetételre. Ha egy rajzon 357.0-T6 vagy A357-T6 jelet lát, olvassa el ugyanazt az anyagot, és ellenőrizze a magnézium és a vas határértékeit, mert a régebbi rajzok néha lazább vas ráhagyást tartalmaznak, mint a jelenlegi gyakorlat.
Az A357 lehet nagynyomású présöntvény?
Önthető nagynyomású présöntőgépben, de utólag nem könnyen végezhető teljes T6-os kezelés, mert a visszatartott gáz az oldat hőmérsékletén kitágul és felhólyagosodik a felületen. A gyakorlatban a nagynyomású A357 alkatrészeket öntött állapotban vagy szándékosan alulöregedett állapotban szállítják. Ha a rajzhoz A357-T6 szükséges, akkor az alkatrészt alacsony nyomású fröccsöntéshez, állandó öntőformába, homokba vagy befektetett öntéshez kell vezetni.
Miért kerül többe az A357, mint az A356?
Három ok. A szigorúbb vaskorlát tisztább töltetanyagot és jobb olvadásszabályozást igényel, ami csökkenti az öntödék által felhasználható olcsó hulladék mennyiségét. A nagyobb magnéziumterhelés szorosabb folyamatszabályozást jelent az oldatkezelés során. Azok a folyamatok, amelyek valódi T6-os eredményt biztosítanak, mint például az alacsony nyomás vagy az állandó penész, hosszabb ciklusidővel rendelkeznek, mint a nagynyomású lövéseknél.
Hogyan ellenőrizhetem a bejövő tétel magnéziumtartalmát?
Az optikai emissziós spektrometria az öntésből származó hűtött mintán a standard módszer, és a minta elkészítése csak néhány percet vesz igénybe. Kérje meg, hogy a magnézium-számot számként jelentsék, nem pedig egy széles ablakhoz képest, és vegyen mintát több helyen nagy öntvényeken, mert a magnézium a lassú megszilárdulás során szétválhat.
Kell az A357-nek berillium?
Nem, és sok specifikáció tiltja. A 0,04-0,07 százalékos berillium hozzáadása javítja a vastartalmú fázisok morfológiáját, és segíthet az oxidos bőr viselkedésében, de kezelési követelményeket támaszt az olvasztóműhelyben és a megmunkálásban. A legtöbb szerkezeti munka berilliummentes A357-tel és szigorú vaskorlátozással történik.
Az A357 alkatrészek hegeszthetők?
Megfelelő töltőanyaggal és folyamatszabályozással megtehetik, de a T6 alkatrész hegesztése egy helyi hőhatású zónát hoz létre, amely veszít erejéből. Ahol a varrat nem szerkezeti, ez nem jelent problémát. Ahol a varrat egy terhelési pályán helyezkedik el, a tervezésnek feltételeznie kell a helyi szilárdság csökkenését az adott zónában, és ezt figyelembe kell venni.
Milyen felületkiképzésre és toleranciára számíthatok?
Az állandó formából vagy alacsony nyomású szerszámból öntött felületek általában 3,2 és 6,3 mikrométer Ra közé esnek, a szerszámbevonattól és a falvastagságtól függően. A megmunkált felületeket a szerszámozás és a rögzítés korlátozza, nem pedig az ötvözet, és a kritikus furatok és felületek általános megmunkálási tűrései a plusz-mínusz 0,05 mm-esek stabil öntvényeken rutinszerűek.
Az A357 alkalmas vékony falú alkatrészekhez?
Igen, határokon belül. A 7 százalékos szilíciumtartalom jó folyékonyságot biztosít, és a falak akár 3 mm-ig is elérhetők maradandó öntéssel vagy alacsony nyomású öntéssel. Ez alatt a kihívás a folyékonyságról a megszilárdulási sebességre tolódik: a vékony részek olyan gyorsan hűlnek le, hogy a magnézium-szilicid részlegesen feloldatlan marad a teljes oldatos kezelés után is, és az alkatrész nem éri el a kémiája által sugallt tulajdonságokat.
A hurok lezárása érdekében: Az A357 alumíniumötvözet összetételét 6,5–7,5 százalék szilícium, 0,40–0,70 százalék magnézium és legfeljebb 0,20 százalék vas határozza meg, a fennmaradó elemeket nyomokban tartják, és az alumínium alkotja az egyensúlyt. A magnézium tartomány az, ami elválasztja az A356-tól, és nagyjából 50 MPa extra folyáshatárt ad T6 állapotban. A vashatár az, ami megőrzi a hajlékonyságot. És az öntési útvonal és a kioltási fegyelem dönti el, hogy ezen előnyök bármelyike valóban megjelenik-e a kész részben.
Ha az A357-T6-ra vonatkozó árajánlat észrevehetően olcsóbbnak tűnik, mint a többi, a válasz általában a három hely valamelyikén található: a magnéziumcélpontban, a vasmennyezetben vagy a ténylegesen szállított temperben. Kérd meg a számokat, és az érvelés gyorsan véget ér.