 NYELV


Otthon / Hír / Ipari hírek / CNC megmunkálási anyagok útmutatója: Hogyan válasszuk ki a megfelelő fémet és ötvözetet
CNC megmunkáló anyagok kiválasztása: A közvetlen válasz
A CNC megmunkáláshoz a legmegbízhatóbb anyag az alumíniumötvözet, konkrétan AL 6061-T6 , mert páratlan egyensúlyt kínál a megmunkálhatóság, az erő és a költséghatékonyság között. Az optimális választás azonban teljes mértékben a tervezett alkalmazástól, a gyártási mennyiségtől és a szükséges fizikai tulajdonságoktól függ. Az ipari gyakorlatban a precíziós CNC megmunkálású alkatrészek több mint 60%-a alumíniumötvözetekből készül, köszönhetően kiváló hővezető képességüknek, korrózióállóságuknak és súly-szilárdságuknak.
Az olyan ágazatok gyártóinál, mint az autóipar, a távközlés és a mezőgazdasági gépgyártás, az anyagválasztási folyamat közvetlenül befolyásolja a termelési költségeket és a teljesítményt. Elsődleges cél az anyag mechanikai tulajdonságainak az utolsó alkatrész funkcionális követelményeihez való igazítása. Míg az alumínium dominál, az acél, a rozsdamentes acél és a műszaki műanyagok mindegyike sajátos rést tartogat.
Anyag-összehasonlítás CNC mérnökök számára
A CNC megmunkáláshoz használt anyagok értékelése során a mérnökök általában a kompromisszumok kombinációját értékelik. Az alábbi táblázat összehasonlító kitekintést nyújt a legszélesebb körben használt CNC anyagokra, kiemelve a döntéshozatalt meghatározó műszaki különbségeket. Ez az összehasonlítás szabványos iparági mutatókon és tipikus megmunkálási viselkedéseken alapul.
| Anyag | Megmunkálhatóság (1-10) | Szakítószilárdság (MPa) | Relatív költség | Tipikus alkalmazások |
|---|---|---|---|---|
| Alumínium 6061-T6 | 8.5 | 290 | Közepes | Szerkezeti alkatrészek, konzolok, autóipar, elektronika |
| Rozsdamentes acél 303 | 6.0 | 550 | Magas | Tengelyek, korrózióálló alkatrészek |
| Szénacél 1045 | 6.5 | 585 | Alacsony | Fogaskerekek, tengelyek, nagy teherbírású gépek |
| Sárgaréz C360 | 9.0 | 340 | Közepes | Szerelvények, szelepek, elektromos alkatrészek |
| POM (acetál) | 9.5 | 70 | Közepes | Fogaskerekek, szigetelők, kopásálló alkatrészek |
Miért dominálnak az alumíniumötvözetek a CNC megmunkálásban?
Az alumíniumötvözetek kivételes megmunkálhatóságuk miatt a CNC megmunkálás gerincét képezik. Az acélokkal ellentétben az alumíniumforgács tisztán törik, ami nagyobb vágási sebességet és kisebb orsóterhelést tesz lehetővé. A legelterjedtebb ötvözetek a 6061-T6, amely korrózióállóságáról és hegeszthetőségéről ismert, valamint a 7075-T6, amely az acéléhoz hasonló szilárdságot, de feleannyi súlyt kínál.
Alumínium megmunkálásakor a szűk tűrések, például ±0,005 mm elérése viszonylag egyszerű. A nagy mennyiségű gyártás során a CNC megmunkálású alumíniumlemezek gyakran kiváló felületi minőséget biztosítanak más anyagokhoz képest. Azoknál a projekteknél, ahol az alapanyag tömör tuskó vagy lemez formájában kerül be, a hőstabilitás döntő tényező. Az alumínium különösen vonzó könnyű alvázak, hőelnyelők és autóipari precíziós alkatrészek esetében.
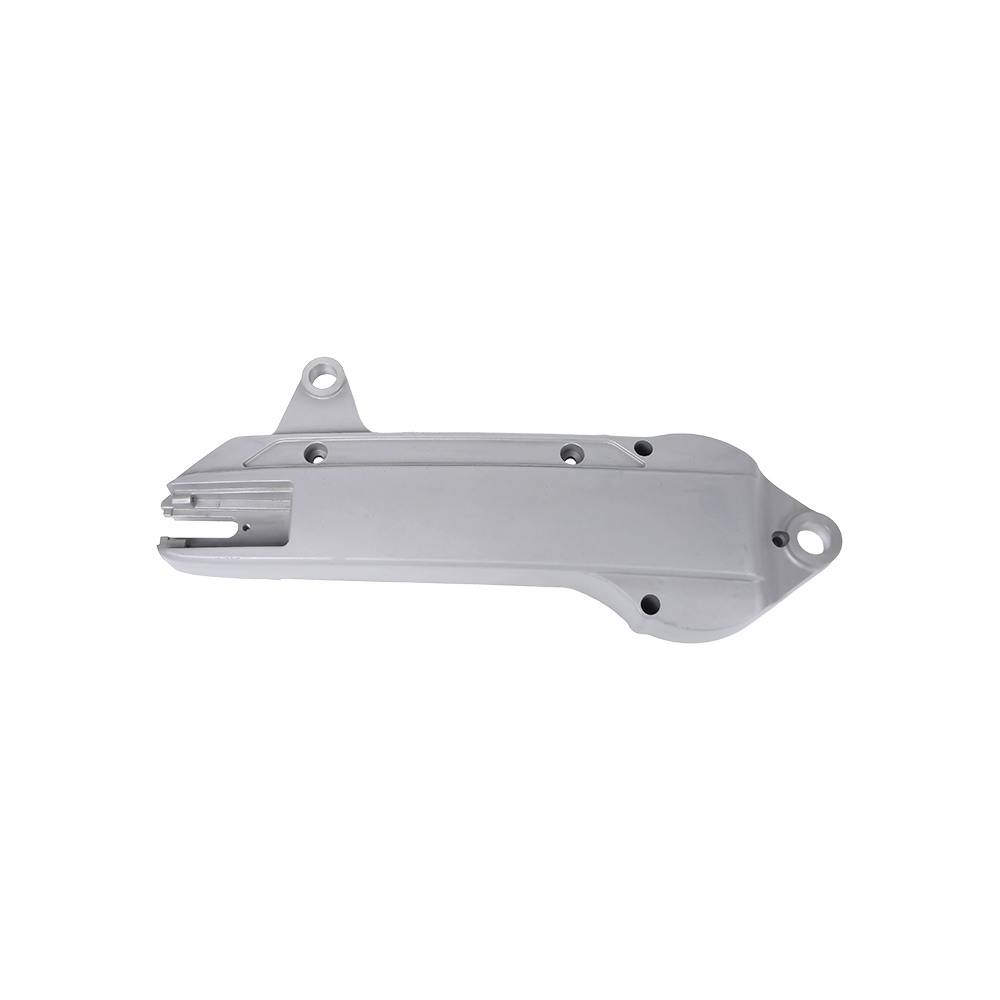
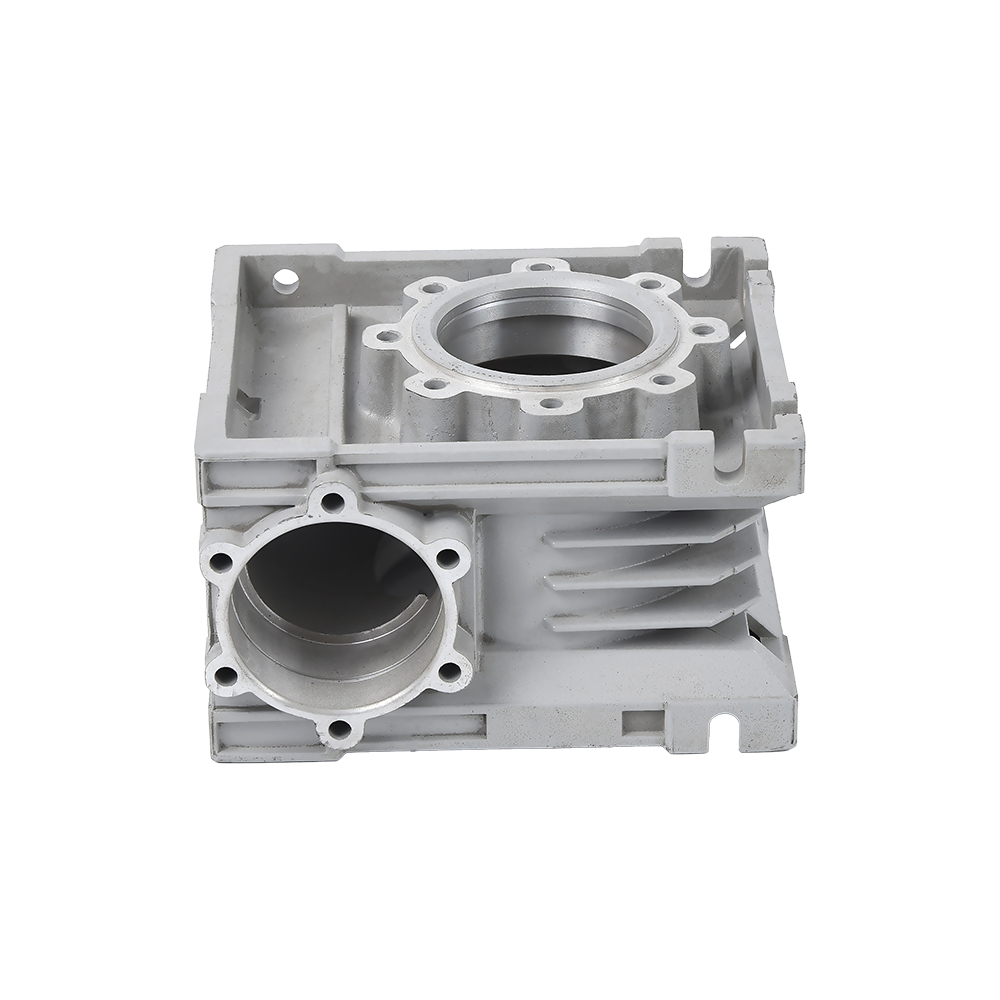
 CNC megmunkált alumínium lemez precíziós alkatrészekhez A tömör alumíniumlemezek egységes szemcseszerkezetet kínálnak, így ideálisak az eloxáláshoz és a szűk tűréshatárok eléréséhez. Hőstabilitásuk megfelel a könnyű alváznak, a hűtőbordáknak és az autóalkatrészeknek. Termék megtekintése →
Az öntést és a megmunkálást kombináló gyártók számára az alumíniumötvözet választása adja meg az alapot. Az alumíniumlemezekből mart alkatrészek egységes szemcseszerkezettel rendelkeznek, ami eloxálásnál előnyösebb, mint egyes öntöttötvözetek. A tömör alumínium megmunkálására vonatkozó döntést az öntéssel szemben gyakran a rendelési mennyiség és a falvastagság követelményei határozzák meg.
Munka acélokkal és rozsdamentes acélokkal
Az acél továbbra is a standard választás, ha az alkatrészeket extrém terhelésnek teszik ki. A rozsdamentes acélt, különösen a 304-es és 316-os osztályt lenyűgöző korrózióállósága miatt választották ki, így domináns az élelmiszer-feldolgozásban, az orvosi eszközök gyártásában és a hajózásban. Az acél megmunkálhatósága gyengébb, mint az alumínium, ezért lassabb orsófordulatszámot és bőséges hűtőfolyadék-áramlást igényel.
A szénacél (C45) egy igásló az ipari berendezésekben. Bár nehezebben vágható, kiváló kopásállóságot biztosít. Árnyalt részlet a kéntartalom szerepe a szabadon vágott acélban. A kén hozzáadása javítja a forgácsformázhatóságot, ami hosszabb szerszámélettartamot tesz lehetővé. A mérnököknek mérlegelni kell a hosszabb megmunkálási ciklusokat és a nagyobb szerszámkopást, szemben az acél kiváló kifáradási szilárdságával.
Műszaki műanyagok és rézalapú ötvözetek
Az olyan műszaki műanyagok, mint a POM (acetál), PTFE és PEEK, egyre elterjedtebbek a CNC megmunkálásban alacsony súrlódási és elektromos szigetelési tulajdonságaik miatt. A POM-ot gyakran használják precíziós fogaskerekekhez és csúszómechanizmusokhoz, mivel kevés nedvességet szív fel és megőrzi a méretstabilitást. A műanyagok megmunkálása azonban sajátos stratégiát igényel; az anyagot gondosan rögzíteni kell, hogy megakadályozzuk a munkadarab elhajlását, és általában előnyben részesítik az éles egyhornyú szerszámokat.
Az olyan rézötvözetek, mint a sárgaréz és a bronz, 9.0-ás besorolással nagymértékben megmunkálhatóak, így ideálisak testreszabott szerelvényekhez, elektromos csatlakozókhoz és szelepalkatrészekhez. Kiváló hő- és elektromos vezetőképességet biztosítanak. Ezen anyagok fajlagos hőtágulásának megértése kulcsfontosságú, különösen azoknál az alkatrészeknél, amelyeknek meg kell őrizniük alakjukat a hőmérséklet-ingadozások mellett.
CNC-anyagok illesztése az alkalmazási forgatókönyvekhez
A CNC megmunkálási anyagok kiválasztása alapvetően az alkatrész konkrét működési környezetéhez igazodó feladat. A különböző iparágak eltérő korlátokat támasztanak. Az autóipar például a járművek tömegének csökkentését helyezi előtérbe az üzemanyag-hatékonyság javítása érdekében, ami növeli az alumínium alkatrészek iránti keresletet. Ebben az összefüggésben néha nagynyomású alumínium présöntvényeket használnak, de a végső méretpontosság eléréséhez CNC megmunkálás szükséges.
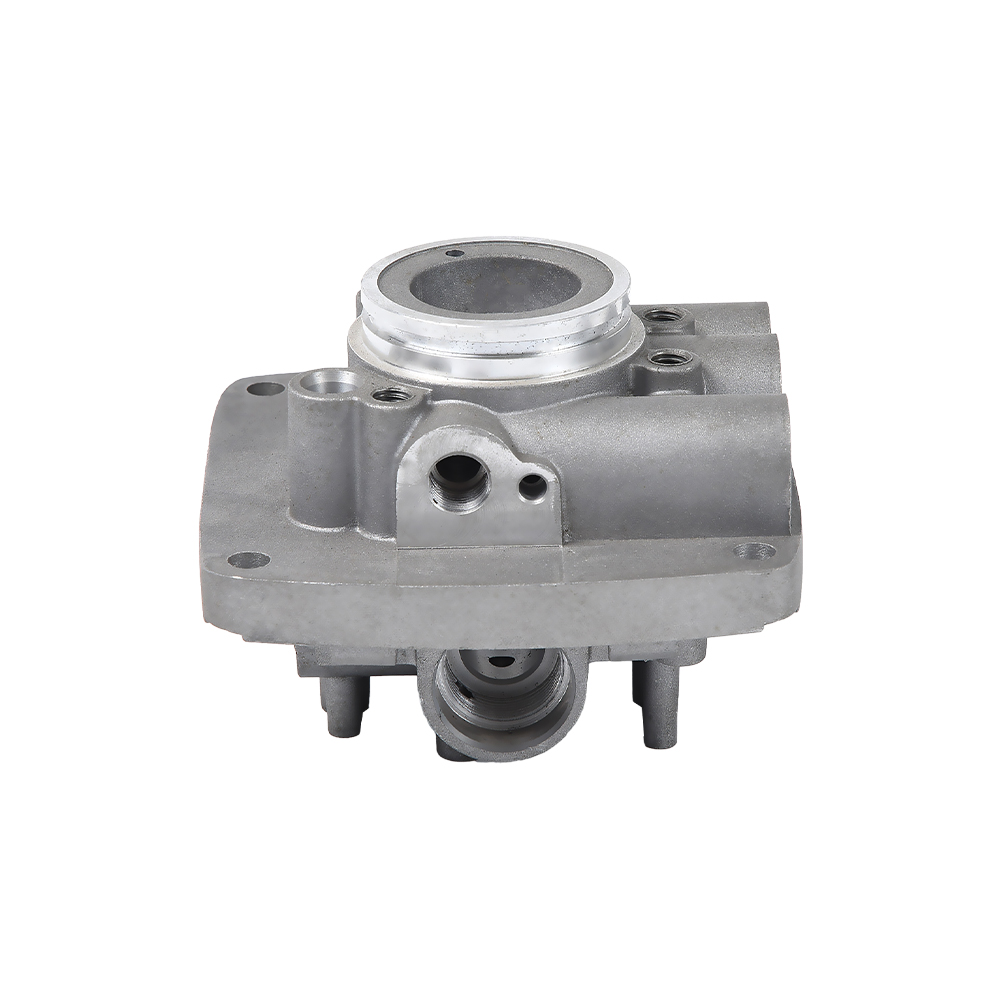
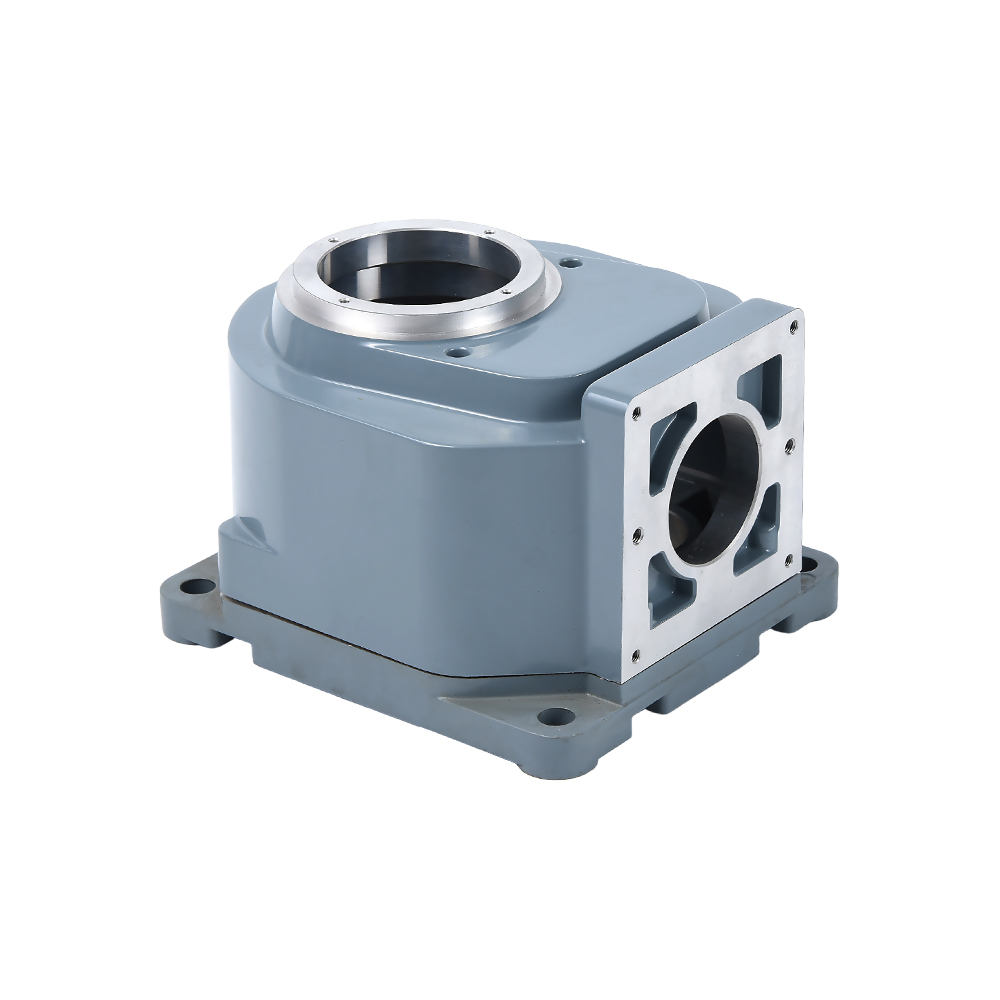
 Megmunkált alumínium motor hengeralkatrészek Az autóipari alkatrészek, például a szeleptestek esetében a CNC-megmunkálású kovácsolt alumínium pontosságot és légtömörséget biztosít. Ez a választás egyensúlyt teremt a súlycsökkentés és a tartósság között, ami kritikus a motor teljesítménye szempontjából. Termék megtekintése →
A nagy pontosságot és kiváló légtömörséget igénylő alkatrészek, például a szeleptestek vagy a sebességváltóházak esetében a kovácsolt alumínium CNC-megmunkálása megbízható utat biztosít. A mérnököknek figyelembe kell venniük az alkatrész környezeti kitettségét is. Az alumínium korrózióállóságának és az acél szilárdságának kombinációja befolyásolja a késztermék élettartamát. Olvassa el részletes cikkünket a mi az alumínium fröccsöntés hogy lássuk, hogyan kapcsolódik a másodlagos CNC megmunkáláshoz.
Hogyan befolyásolja az anyagválasztás a CNC megmunkálás sebességét és minőségét
Az anyag fizikai tulajdonságai erősen korlátozzák a CNC-kezelő számára elérhető forgácsolási paramétereket. Az alumínium magas hővezető képessége lehetővé teszi a gyors hőelvezetést, megakadályozva a szerszám túlmelegedését. Ezzel szemben a titán vagy erősen ötvözött acélok megmunkálásához alacsony forgácsolási sebességre van szükség, hogy megakadályozzák a szerszám meghibásodását a vágóél magas hőkoncentrációja miatt.
Vizsgáljuk meg a ciklusidő hatását. Ha alumíniumról acélra váltunk, az ajánlott vágási sebesség drámaian csökken. Például míg az alumínium keményfém szerszámokkal 600 m/perc sebességgel megmunkálható, addig az acélt gyakran csak 200-300 m/perc sebességgel kell megmunkálni. Ez közvetlenül a gyártás hosszabb átfutási idejét és megnövekedett költségeket jelenti. Ezenkívül minden anyag másképp lép kölcsönhatásba a szerszám geometriájával. Az alumíniumból készült forgácsok szálkás tömeget képezhetnek, ha a szerszám geometriája nem megfelelő, míg az acélforgácsok hajlamosak tisztán eltörni.
Tűrések, felületkezelés és utófeldolgozás
A nagy pontosság elérése a CNC megmunkálásban nagymértékben függ az anyag konzisztenciától. A felületkezelési követelményeket tekintve az alumínium kivételesen sima Ra 0,8 µm felületre megmunkálható további eljárások nélkül. Az eloxálást igénylő alkatrészeknél az anyagminőséget gondosan meg kell választani. Az egységes ötvözet egyenletes eloxált réteget biztosít, megakadályozva a felület foltosodását.
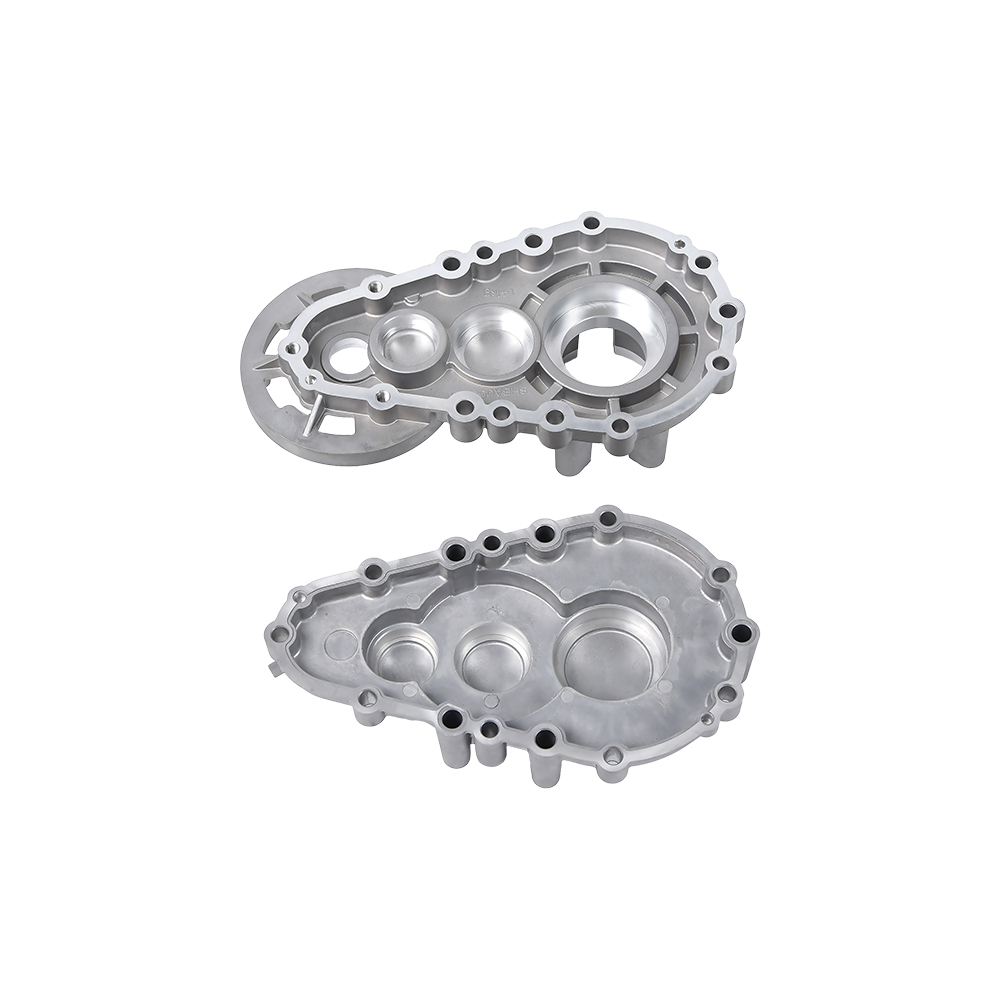
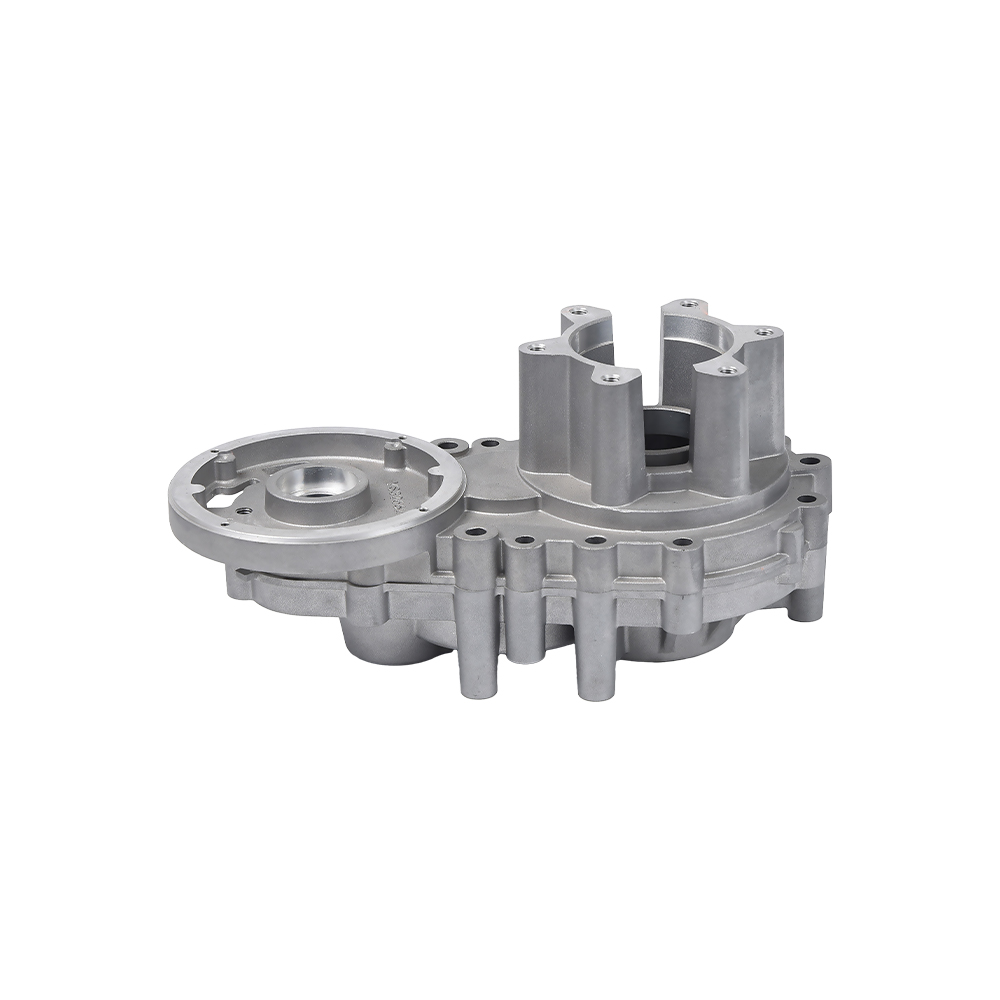
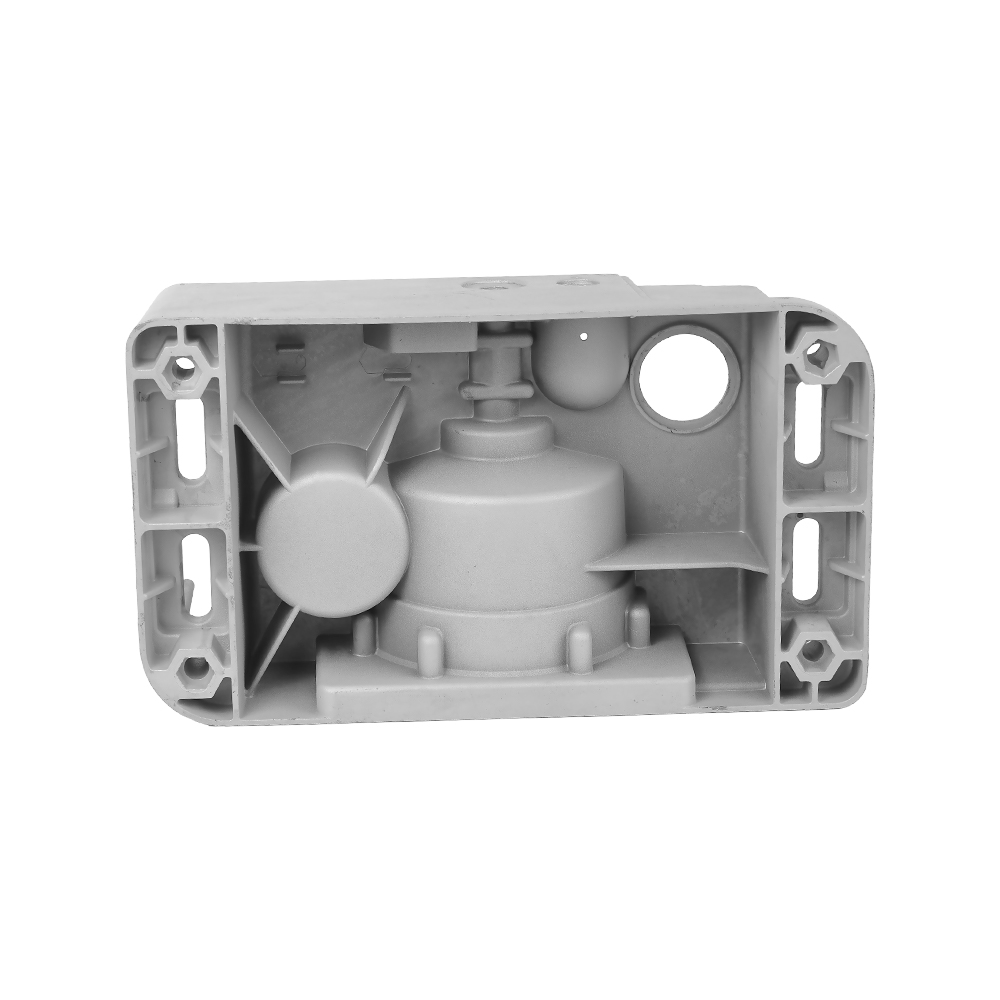
A gyártóknak gyakran meg kell tervezniük az utófeldolgozást. Például az összetett alkatrészek, például a hajtóműházak önthetők, majd megmunkálhatók, hogy megfeleljenek a pontos tűréseknek, de a megmunkálási lépések megváltoztathatják az alkatrész méretstabilitását. Mélyreható megértése szükséges-e az alumínium fröccsöntött alkatrészek utófeldolgozása segíti a tervezőket a szükséges megmunkálási ráhagyás pontos előrejelzésében a CNC szakaszban.
 Alumínium öntvény hajtóműház precíziós megmunkáláshoz Ezt a házat öntötték, majd megmunkálják, hogy megfeleljen a szigorú tűréshatároknak. Az utófeldolgozási igények megértése segít előre jelezni a megmunkálási ráhagyásokat, így biztosítva a méretpontosságot összetett hajtóműalkatrészeknél. Termék megtekintése →
Lépésről lépésre útmutató a megfelelő CNC-anyag kiválasztásához
A találgatások elkerülése érdekében kövesse az egyszerű döntési sorrendet:
- Határozza meg a funkcionális követelményt: Adja meg az alkatrész elsődleges célját! Szerkezeti alkatrész, termikus felület vagy mozgó kopófelület?
- Számítsa ki a költségvetési plafont: Tegyen különbséget a nyersanyagköltség és a megmunkálási idő költsége között. Az alumínium a gyorsabb megmunkálási sebességnek köszönhetően általában véve költséghatékonyabb.
- Határozza meg a szükséges tűrést és felületi minőséget: A szűk tűrések (±0,01 mm alatti) a legkönnyebben alumíniumban érhetők el.
- A környezeti expozíció értékelése: A korrozív hatás, a szélsőséges hőmérsékleti tényezők és a külső feszültségek határozzák meg, hogy rozsdamentes acélra vagy bevont anyagra van-e szükség.
- Válassza ki a szabványt: Győződjön meg arról, hogy CNC-megmunkáló szállítója rendelkezik-e a legtöbb tapasztalattal az anyaggal kapcsolatban. Közepes mennyiségben precíz alkatrészek esetén a 6061-T6 biztonságos alapértelmezett.
A gyakori CNC megmunkálási anyaghibák felismerése
Számos hiba léphet fel, ha az anyagot nem megfelelően kezelik. Először is, sorjaképződés vezető probléma a lágyabb fémek, például az alumínium területén. Ezek a hullámos élek gyakran kézi sorjázást igényelnek, ami növeli a gyártási költségeket. A keményebb anyagoknál, például a rozsdamentes acélnál gyakran jelent kihívást megmunkálás fecsegő , ami nemkívánatos hullámos felületkezelést hoz létre.
Ezenkívül a megmunkálás során fellépő termikus deformáció az alkatrész kilökődését okozhatja. A vékonyfalú alumínium alkatrészek vágási erők hatására meghajolhatnak, így a méretek kiesnek a specifikációból. Ennek enyhítésére a gépészek speciális, puha pofákkal ellátott rögzítőket használnak a munkadarab megtámasztására és a vágási mélységek kiegyensúlyozására.
Gyakran ismételt kérdések a CNC megmunkálási anyagokkal kapcsolatban
Melyik a leggyakrabban használt anyag a CNC megmunkálás során?
A legelterjedtebb anyag az alumíniumötvözet, különösen a 6061 és 7075. Kiváló megmunkálhatóságot, jó szilárdságot és sokoldalú kidolgozási lehetőségeket kínál, így az ipari alkatrészek kedvence.
Melyik anyag biztosítja a legjobb megmunkálhatóságot?
A megmunkálhatósági listát a sárgaréz (C360) és a POM (acetál) vezeti 10-ből 9,0-9,5-ös besorolással, amelyet szorosan követ az alumínium 6061 8,5-ös besorolással.
Hogyan befolyásolja az anyag a CNC megmunkálás költségeit?
A költségeket az alapanyag ára és a megmunkálási idő egyaránt befolyásolja. Míg a nyers titán 20-szor többe kerülhet, mint az alumínium, a keményebb anyagok lassabb megmunkálási sebességet is igényelnek, ami megkétszerezi az alkatrészenkénti költséget.
Melyik a legkönnyebben megmunkálható alumíniumminőség?
Az alumínium 6061-T6 a legkönnyebben megmunkálható minőség általános célú alkatrészekhez. A szilícium hozzáadása az öntvényminőségekhez, például az ADC12-hez, koptatóbbá teszi, és kissé csökkenti a szerszám élettartamát.
Hasábból vagy öntött anyagból érdemesebb megmunkálni?
Ez a tétel méretétől függ. A tuskóból történő megmunkálás ideális prototípusokhoz és kis tételekhez, mivel nem jár szerszámköltséggel. Nagy volumenű gyártás esetén a CNC-simítással kombinált öntés a leggazdaságosabb út.
Mérhető a felületi minőség különböző anyagokon?
Igen, a felületi minőséget általában Ra-ban mérik. Az alumínium alkatrészek Ra-értéke általában marás után elérheti az 1,6 µm-t, míg egy másodlagos megmunkálási eljárással 0,8 µm vagy még finomabb is.
Anyagválasztás újragondolása a következő CNC projekthez
Minden CNC megmunkálási projekt valódi költsége soha nem pusztán a nyersanyag ára. Egy drágább anyag, amely nagyobb vágási sebességet és hosszabb szerszámélettartamot tesz lehetővé, összességében költséghatékonyabbnak bizonyulhat. Mivel az összes CNC-vel megmunkált alkatrész több mint 70%-a alumíniumból készül, ez továbbra is az a mérce, amelyhez képest minden más anyagot értékelnek.
Az alkatrész funkcionális követelményeinek – legyen szó hőelvezetésről, súlycsökkentésről, korrózióállóságról vagy mechanikai szilárdságról – előtérbe helyezésével a beszerzési csoportok és mérnökök megalapozott döntéseket hozhatnak. Az alumínium terén mély szakértelemmel rendelkező megmunkálási beszállítóval kötött partnerség lehetővé teszi a vállalatok számára, hogy magabiztosan eligazodjanak az anyagkiválasztási folyamatban.