 NYELV


Otthon / Hír / Ipari hírek / CNC megmunkálási alumínium: tűrések, ötvözetek, költségek és szállítóválasztási útmutató
Az alumínium CNC megmunkálása a legmegbízhatóbb gyártási módszer a szűk tűréshatárok, a kiváló felületi minőség és az alumínium alkatrészek megismételhető alkatrészminőségének eléréséhez. Az alumínium nagyjából kétszer-háromszor gyorsabban vág, mint az acél, kevesebb orsóteljesítményt igényel, és olyan alkatrészeket gyárt, amelyek tömege az egyenértékű acél alkatrészek körülbelül 35 százaléka. A prototípus-futtatásokhoz, közepes tételekhez és nagy mennyiségű gyártáshoz a CNC-megmunkálású alumínium a sebesség, a méretpontosság és a költséghatékonyság legerősebb kombinációját biztosítja. Ha /-0,01 mm-es tartású alumínium alkatrészekre vagy Ra 0,8 um felületi minőségre van szüksége, a CNC megmunkálás a praktikus út.
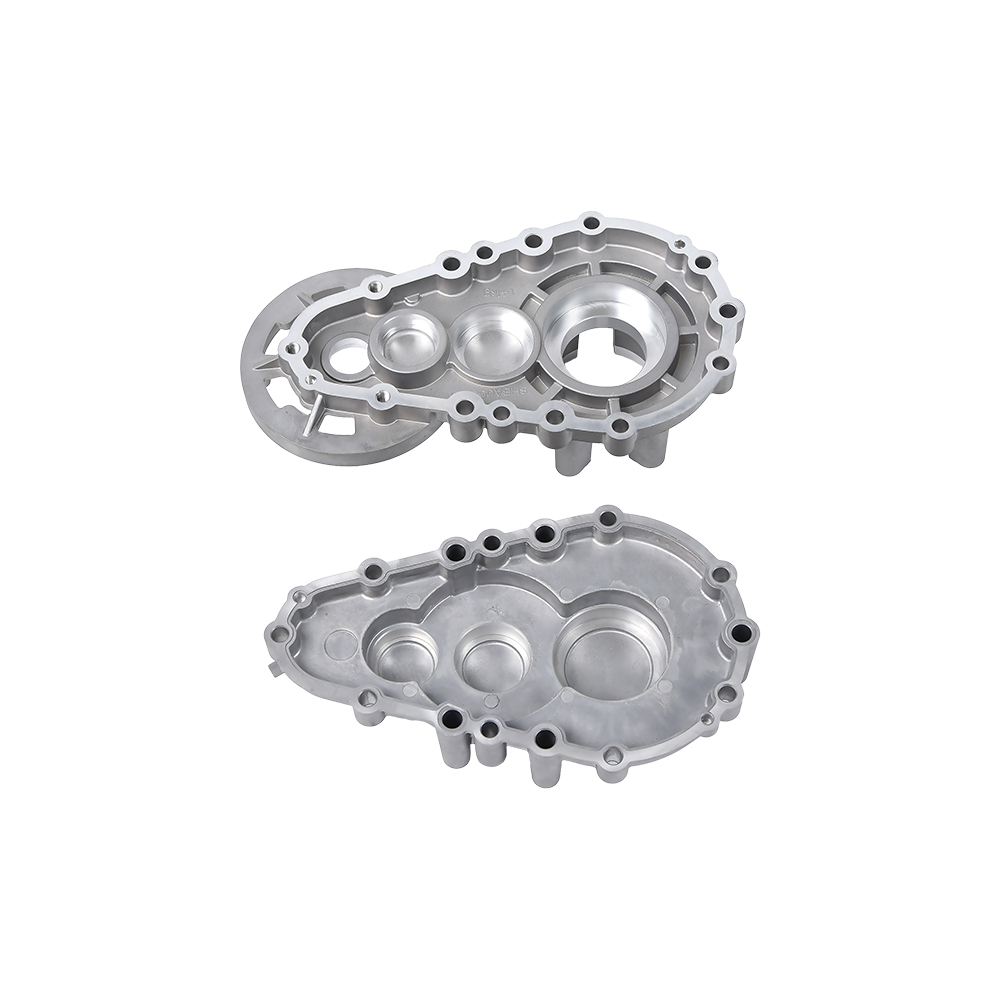
Sok gyártó manapság ötvözi az alumínium fröccsöntést a CNC megmunkálással, hogy időt és pénzt takarítson meg. Az öntési lépéssel gyorsan kialakul a hálóhoz közeli forma, miközben a megmunkálás befejezi a kritikus méreteket, a csavarfuratokat, a tömítőfelületeket és a pontosan szabályozott kontúrokat. A Ningbo Beilun Youyuan Machinery Manufacturingnál mindkét műveletet ugyanaz a gyár végzi, ami lerövidíti az átfutási időt, és egyetlen felelős partnert biztosít az ügyfeleknek a nyersanyagtól a kész alkatrészig.
Miért az alumínium az alapértelmezett választás a CNC megmunkálású alkatrészekhez?
Az alumínium a legszélesebb körben megmunkált színesfém, és az okok könnyen beláthatók. Az alumínium sűrűsége 2,70 g/cm3, az acél körülbelül egyharmada 7,85 g/cm3 , amely a legtöbb mérnöki alkalmazásban közvetlenül csökkenti a részsúlyt anélkül, hogy az erőt veszélyeztetné. Mivel az autóipar és a repülőgépipar súlycsökkentésre törekszik, ez az egyetlen ingatlan hatalmas keresletet generál a CNC megmunkálású alumínium iránt.
Az alumínium egy természetesen képződő oxidréteget (Al2O3) is fenntart, amely megvédi a fémet a légköri korróziótól. A legtöbb ipari környezetben a CNC megmunkálású alumínium alkatrészek nem igényelnek festést vagy bevonatot önmagában a korrózióvédelem miatt. Az eloxálás továbbra is javasolt, ha kozmetikai megjelenésre, színkódolásra vagy kopásállóságra van szükség.
Az alumínium megmunkálhatósága egy másik döntő előny. A 6061-T6, a legelterjedtebb megmunkálási minőség, megmunkálhatósága közel 90 százalékos a szabadon forgácsoló sárgarézhez képest, amely a hagyományos etalon. Ez azt jelenti, hogy az alumínium nagy forgácsolási sebességgel marható és esztergálható mérsékelt orsóterhelés mellett, ami lerövidíti a ciklusidőket és csökkenti az alkatrészköltséget még akkor is, ha a nyersanyag kilogrammonkénti ára magasabb, mint az acélé.
- Hővezetőképesség: A 6061-T6 167 W/mK hőt vezet, ami nagyjából hatszorosa a 304-es rozsdamentes acélénak, így ideális hűtőbordákhoz, motorházakhoz és hőszabályozó alkatrészekhez.
- Elektromos vezetőképesség: Az alumínium körülbelül 61%-ban olyan vezetőképes, mint a réz, de a tömegének kevesebb, mint fele, ezért gyakran ezt választják áramvezető konzolokhoz és házrészekhez.
- Újrahasznosíthatóság: Az alumínium korlátlan ideig újrahasznosítható anélkül, hogy elveszítené mechanikai tulajdonságait, és az újraolvasztás az elsődleges alumínium előállításához szükséges energia mindössze körülbelül 5 százalékát fogyasztja.
Általános alumíniumötvözetek CNC megmunkáláshoz: Tulajdonságok és kiválasztás
Nem minden alumíniumötvözetet dolgoznak fel egyformán. A választott ötvözet határozza meg a szilárdságot, a korrózióállóságot, a vágás egyszerűségét és a végső alkatrész költségét. Az alábbi táblázat összefoglalja a CNC megmunkálású alumínium alkatrészek leggyakrabban megadott minőségeit.
| Ötvözet | Szakítószilárdság (MPa) | Megmunkálhatóság | Korrózióállóság | Tipikus alkalmazások |
|---|---|---|---|---|
| 6061-T6 | 310 | Kiváló (90%) | Jó | Szerkezeti keretek, autóalkatrészek, hidraulikus alkatrészek |
| 7075-T6 | 572 | Kiváló (90%) | Fair | Repülési tartókonzolok, nagy igénybevételnek kitett alkatrészek |
| 2024-T4 | 450 | Jó | Fair | Repülőgép szerkezetek, fáradásálló alkatrészek |
| 5052-H32 | 228 | tisztességes (70%) | Kiváló | Üzemanyagtartályok, hajóalkatrészek, fémlemez házak |
| 6063-T5 | 215 | Jó | Kiváló | Extrudált profilok, burkolatok, díszítőelemek |
A legtöbb CNC megmunkálási alkalmazáshoz A 6061-T6 a legjobb kiindulási pont mert egyensúlyban tartja az erőt, a megmunkálhatóságot, a korrózióállóságot és a költségeket. Ha az alkatrész nagy igénybevételnek van kitéve, és a súly kritikus, a 7075-T6 körülbelül 85 százalékkal nagyobb szakítószilárdságot biztosít, de nagyjából 30 százalékkal többe kerül, és csökkenti a korrózióállóságot. A tengeri vagy vegyi környezetnek kitett alkatrészek esetében az 5052 erősebb korrózióálló, de kisebb szilárdságú, és valamivel lassabb vágási paramétereket igényel.
Ha a tervezett gyártási mód a présöntés, nem pedig a tömör rúdból történő megmunkálás, az ötvözetválasztás módosul. A fröccsöntött alkatrészek általában A380-as vagy A383-as alumínium-szilícium ötvözeteket használnak, amelyek kiváló önthetőséggel rendelkeznek, de a 6061-T6-hoz képest alacsonyabb rugalmassággal rendelkeznek. Alumínium présöntvény létrehozza a hálóhoz közeli formát, majd a CNC megmunkálás meghatározza azokat a kritikus méreteket, amelyeket az öntés önmagában nem tarthat gazdaságosan.
Alumínium alkatrészekhez használt CNC megmunkálási eljárások
Öt CNC megmunkálási módszer a legelterjedtebb az alumínium alkatrészeknél. Mindegyik különböző geometriát, tűréseket és felületi jellemzőket állít elő.
3 tengelyes CNC marás
A 3 tengelyes marás az alumínium alkatrészek igáslója, a vágószerszám X, Y és Z tengelyek mentén mozog. Kezeli a lapos lemezeket, a négyzet alakú blokkokat, a zsebeket és a legtöbb tartó geometriát. Azoknál az alkatrészeknél, amelyeknél az anyag több mint 90 százalékát eltávolítják az egyik oldalról, szinte mindig a 3 tengelyes megmunkálás a legolcsóbb megoldás.
5 tengelyes CNC marás
Az 5 tengelyes marás megdönti az asztalt vagy a fejet, hogy bármely irányból megközelítse az alkatrészt. Ez csökkenti az összetett formák beállításainak számát, javítja a felületi minőséget, és lehetővé teszi az alámetszéseket és a belső csatornákat. A turbinalapátok, járókerekek és összetett elosztóblokkok esetében az alumínium 5 tengelyes megmunkálása az előnyben részesített út, még akkor is, ha nagyobb a gépi sebesség.
CNC esztergálás
Az esztergálás során kerek alkatrészek, például tengelyek, perselyek és dugattyúalkatrészek keletkeznek. Az alumínium nagyon jól esztergál, a nagysebességű esztergálással pedig nagyon finom felületkezelés mellett kiváló mérettűrések érhetők el. A feszültség alatti szerszámmal rendelkező CNC esztergagépek marási és fúrási műveleteket is végezhetnek egy befogóba.
Fúrás és menetfúrás
Fúrás és menetfúrás are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Svájci CNC megmunkálás
A svájci típusú esztergagépeket kis átmérőjű alkatrészekhez használják szűk, jellemzően 32 mm alatti tűréssel. Kiváló koncentrikusságot biztosítanak, és egyetlen menetben összetett profilokat tudnak előállítani, ami értékes csapok, szerelvények és kis szenzorházak esetében.
Présöntés plusz CNC megmunkálás
A tömeggyártásban egyre gyakrabban használt hibrid út a durva forma fröccsöntés, majd csak a kritikus felületek CNC megmunkálása. A présöntési lépés alkatrészenként sokkal kevesebbe kerül, mint az összes anyag eltávolítása a tömör rúdról, és a megmunkálási lépés olyan pontosságot biztosít, amelyet az öntés önmagában nem képes megtartani. Ezt a megközelítést kedvelik azok a gyártók, akik évente 1000 vagy annál nagyobb mennyiségben gyártanak autóipari, hidraulikus és elektromos alkatrészeket.
A legfontosabb megmunkálási szempontok alumínium vágásakor
Az alumínium CNC megmunkálása megbocsátóbb, mint az acél megmunkálása, de a gyártás során továbbra is felmerülnek speciális problémák. A forgácsképződés, a szerszámkopás, a hőtágulás és a hűtőfolyadék használatának megértése segít elkerülni a selejt alkatrészeket és a szükségtelen késéseket.
- Forgácsképződés és evakuálás: A tiszta alumíniumból egy hosszú, szálas forgács keletkezik, amely körbetekerheti az orsót és tönkreteheti a felületet. A nagy nyírású marók, a nagy orsófordulatszám és a mély sugárirányú kapcsolódás kis részekre törik a forgácsot. Száraz vágás vagy ködhűtőfolyadék használata szintén segít megelőzni a forgácshegesztést.
- Szerszám kiválasztása: A polírozott hornyokkal ellátott keményfém szármaró alapfelszereltség az általános alumíniummunkákhoz. A nagy volumenű gyártáshoz a polikristályos gyémánt (PCD) szerszámok lényegesen tovább tartanak, és szűkebb méreteket is képesek megtartani. Általában a szerszám elhajlása a fő korlát, ezért előnyben részesítik a rövid, merev szerszámtartókat.
- Hőtágulás: Az alumínium méterenként és C fokonként 23 um tágul, ami körülbelül kétszerese az acélénak. A szobahőmérsékleten megmunkált precíz alkatrészek kicsúszhatnak a tűréshatárból egy ellenőrizetlen műhelyben. /-0,01 mm alatti tűrés esetén hőmérséklet-szabályozott megmunkálási környezet javasolt.
- Hűtőfolyadék stratégia: Az elárasztó hűtőfolyadék a leggyakoribb módszer az alumínium esetében; eltávolítja a hőt és kiöblíti a forgácsot. A minimális mennyiségű kenés (MQL) egy száraz alternatíva, amely finom ködöt használ, és népszerű a nagy sebességű megmunkálásban. A választás befolyásolja a ciklusidőt, az alkatrész tisztaságát és a szerszám élettartamát.
- Sorjaképződés: Az alkatrész szélén vágott utolsó forgács gyakran sorját hagy. A polírozó letörések, a nagy előtolású marók és a dedikált sorjátlanító állomás segíti a tiszta élek készítését anélkül, hogy lassú kézi munkavégzést igényelne.
Gyakorlatilag a legtöbb alumínium megmunkálási probléma az előtolási sebességre és a szerszámhézagokra vezethető vissza. Például a 6061-T6-ban egy 6 mm-es szármaró 12 000 ford./perc fordulatszámmal, 0,05 mm/fog előtolással hatékonyan tisztítja meg a forgácsot, míg ugyanez a szerszám 4000 RPM-nél fogankénti 0,02 mm-es fordulatszámmal gyakran forgácsot tölt be a hornyokba, és rossz felületi minőséget produkál. A forgácsolási paramétereket az egyes ötvözetekhez és szerszámtípusokhoz hangoló műhely egységesebb alkatrészeket szállít.
Alumínium CNC megmunkálási tűrések és felületkezelések
A CNC megmunkálású alumínium a /-0,10 mm-től a szabványos kereskedelmi alkatrészeknél a /-0,005 mm-ig terjedő tűréseket tarthat a precíziós esztergált vagy köszörült alkatrészeknél. Az elérhető tolerancia a működéstől, az alkatrészmérettől és az egész megmunkáló rendszer merevségétől függ, nem csak a CNC vezérlőtől.
| Működés | Standard tolerancia | Precíziós tolerancia | Felületi érdesség (Ra) |
|---|---|---|---|
| 3 tengelyes marás | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5 tengelyes marás | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC esztergálás | /-0,025 mm | /-0,005 mm | 0,4 um |
| Köszörülés | /-0,005 mm | /-0,002 mm | 0,2 um |
| Présöntés megmunkálás | /-0,10 mm | /-0,01 mm | 1,6 um |
A megmunkált alumínium általános utófeldolgozási lehetőségei közé tartozik a II-es típusú eloxálás (általában 20-25 um-es bevonat) a korrózióvédelem és a megjelenés érdekében, a kemény eloxálás (III-as típus) a kopásállóság érdekében, a porszórt bevonat a tartós színért, valamint az elektromos nikkelezés olyan alkalmazásokhoz, ahol a vezetőképesség vagy a forraszthatóság számít. A felületkezelés közvetlenül befolyásolja ezeket az utófeldolgozási lehetőségeket: a sima Ra 0,8 um felület egyenletes eloxált réteget eredményez, míg a durva mart felület egyenetlen bevonatvastagságot eredményez.
Tömítő felületek esetén az ajánlott felületi minőség jellemzően Ra 0,8 um és 1,6 um között. A túl durva tömítés érintkezési felületei nyomás alatt nem tudnak megfelelően tömíteni, míg a túlzottan sima felületek néha csökkenthetik a súrlódást, amely bizonyos tömítésanyagok helyén maradásához szükséges.
Hogyan működik együtt a présöntés és a CNC megmunkálás alumínium alkatrészekhez
Ha nagy a térfogat és az alkatrész geometriája összetett, akkor a tömör alumínium rúdból minden megmunkálása gazdaságilag nem vonzó. Egy egyszerűbb megközelítés, ha egy fröccsöntött nyersdarabbal kezdjük, amely már megközelíti a végső formát, majd csak a funkcionális felületeket dolgozzuk meg. Ez a hibrid eljárás 60-70 százalékkal csökkenti az anyagpazarlást, és 40-50 százalékkal csökkenti a megmunkálási időt a tömör tuskóból történő megmunkáláshoz képest.
A kompromisszum az előzetes szerszámköltség. Egy alumínium fröccsöntő szerszám ára 5000 és 50 000 USD között van az üregek számától és bonyolultságától függően. Körülbelül 1000 darab feletti éves mennyiség esetén a szerszámköltség általában az alacsonyabb egységáron keresztül térül meg. Kisebb mennyiségek esetén továbbra is a rúdból történő megmunkálás a jobb választás.
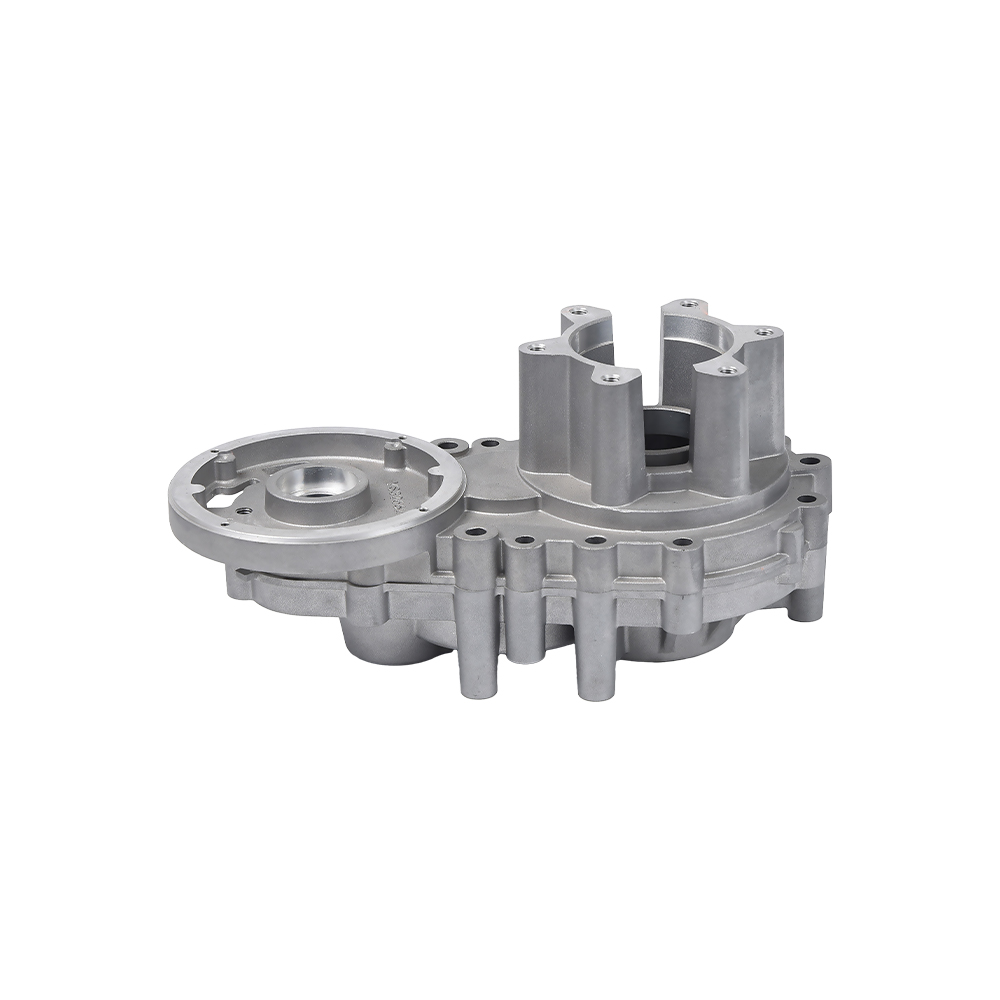
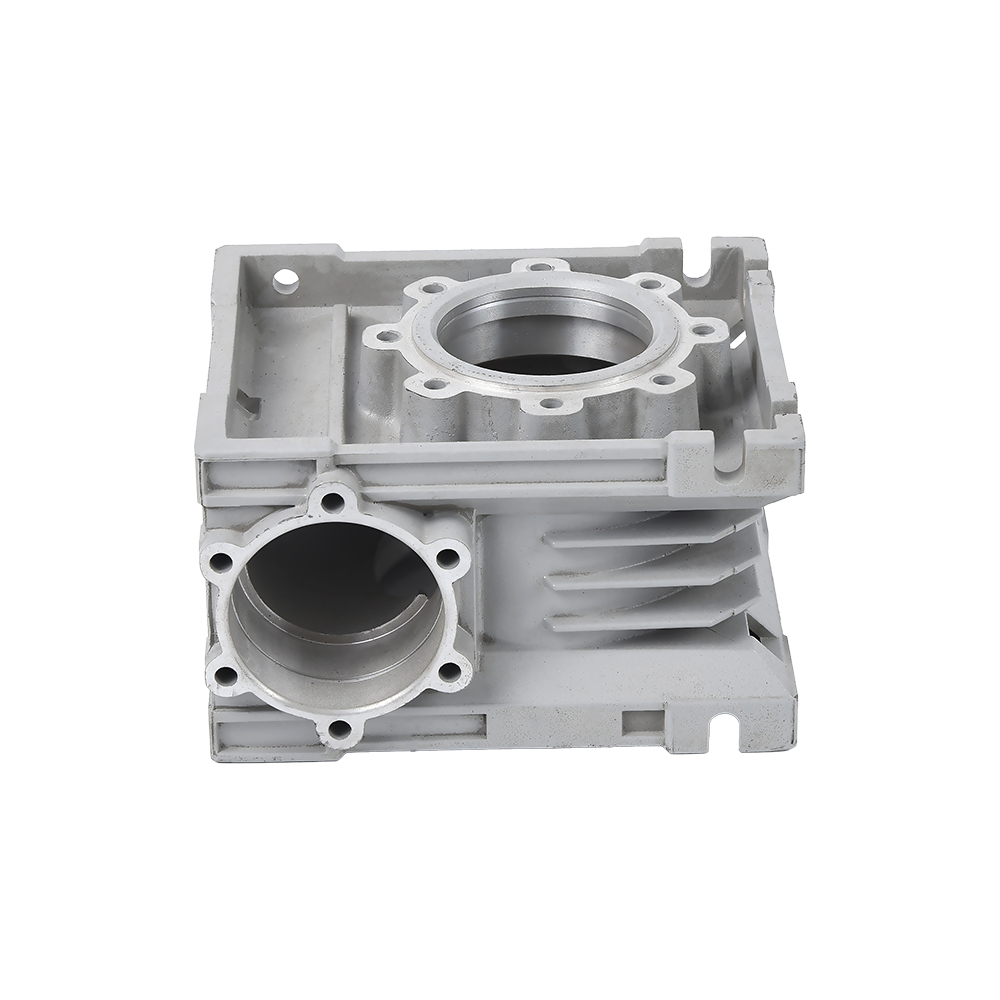
 Alumínium présöntvény hajtóműház rizsátültetőhöz Ez a sebességváltó test alumínium fröccsöntéssel készült, és alkalmas mezőgazdasági gépekhez, például rizsültetőgépekhez. Az eljárás pontos méreteket és tartósságot biztosít, így az átviteli rendszerek megbízható alkatrésze. Termék megtekintése →
A Ningbo Beilun Youyuan Machinery Manufacturingnál a vállalat egy fedél alatt egyesíti a szerszámozást, a présöntést és a CNC megmunkálást. Az eredmény egy folyamatos gyártási lánc: a présöntőműhely gyártja a hálóhoz közeli formát, a gépműhely pedig a tűréshatárig. A megrendelő kész alkatrészt kap, nem öntött nyersdarabot, amelyhez külön szállítói egyeztetés szükséges. Ez az elrendezés fontos a sebességváltó-házak és a sebességváltó-házak esetében, ahol több csavarfelületnek, furatnak és tömítőfelületnek szigorú előírásoknak kell megfelelnie.
A szokásos gépműhely mellett a gyakorlat az alkatrészek konzisztenciáját is javítja. A saját alkatrészeiket megmunkáló öntvényszállítók szétválogathatják a hulladékot, beállíthatják az öntési paramétereket, és kompenzálhatják a kis méreteltolódásokat, mielőtt azok elérnék a CNC programot. Ez az egész gyártási folyamatot stabilabbá teszi, és csökkenti a kiselejtezett végső alkatrészek számát.
Azoknál a projekteknél, amelyek már használnak castingot, az alumínium présöntvény előnyei magas gyártási arányt és kiváló felületi részleteket tartalmaznak. Ha a CNC megmunkálást a tetejére adják, az alkatrész mind az öntés gazdasági előnyeit, mind a megmunkálás pontosságát élvezi.
CNC megmunkált alumínium alkatrészek alkalmazásai
A CNC megmunkálású alumínium alkatrészek szinte minden ipari szektorban megjelennek. A leggyakoribb kategóriák a következők:
Autóipar és új energetikai járművek
A motortartók, a sebességváltó-házak, a hűtőborda lemezek, az érzékelőtartók, az akkumulátorházak és a motor szerkezeti részei alapfelszereltségnek számítanak. Az alumínium nagy szilárdság/tömeg aránya közvetlenül javítja a jármű hatótávolságát azáltal, hogy csökkenti a teljes tömeget. Minden 100 kg járműtömeg-csökkentés egy elektromos járműben körülbelül 10-15 km hatótávolságot jelent , így az alumínium kézenfekvő választás a tömegcsökkentési programokhoz. Például az elektromos járművek gyártói az acél csapágykonzolokat alumínium présöntvényekre cserélték, amelyeket azután CNC-vel megmunkálnak, hogy megtartsák a /-0,02 mm-es csapágytűrést.
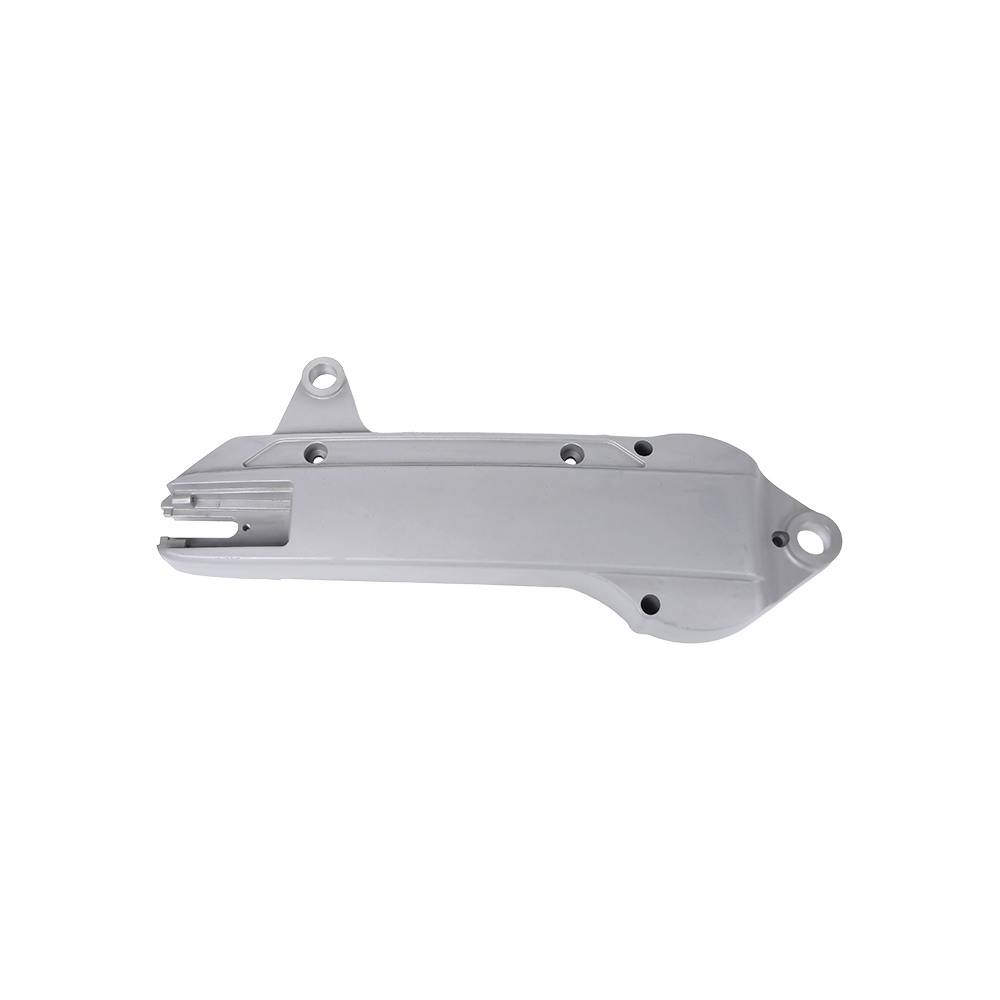
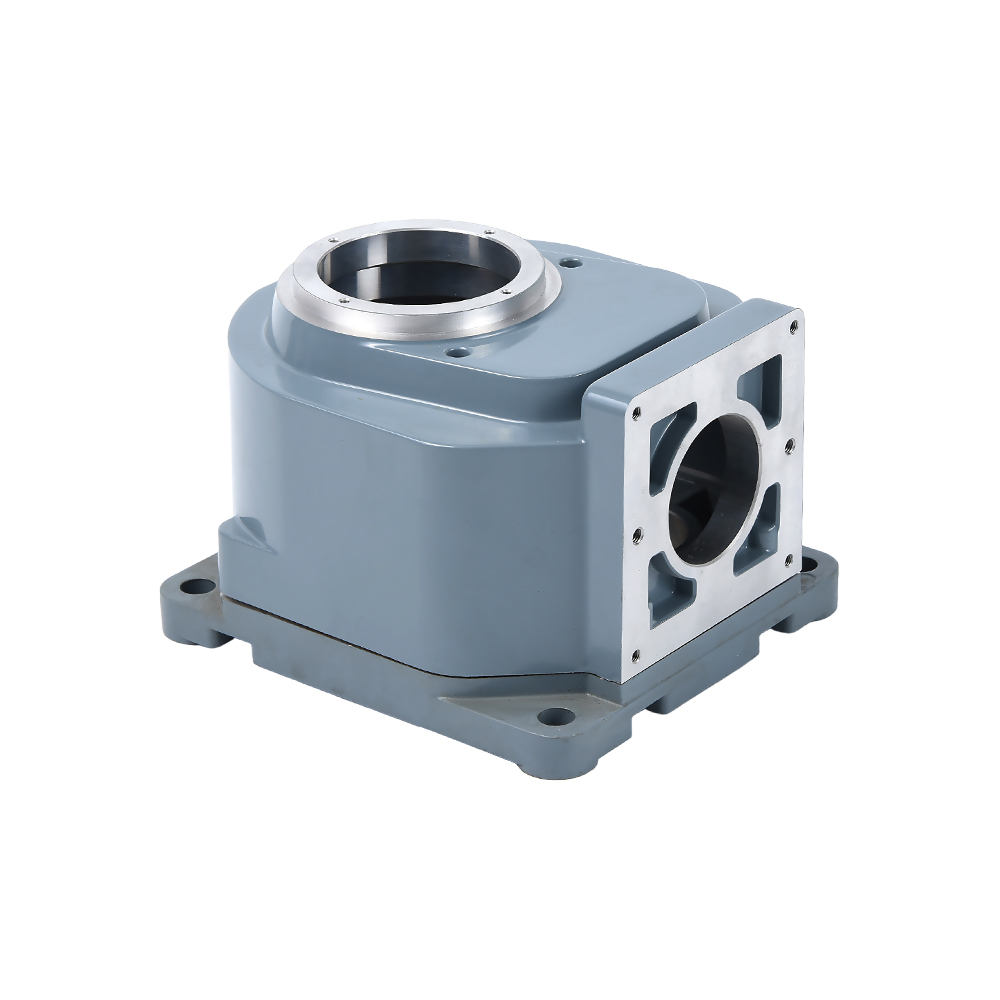
 Alumínium présöntéssel készült motorkerékpár forgattyúház Ez a motorkerékpár forgattyúháza alumínium fröccsöntéssel készül, amely szilárdságot és könnyű súlyt biztosít. Ez elengedhetetlen a motor összeszereléséhez, utólagos CNC megmunkálást igényel a pontos furatok és menetek érdekében. Termék megtekintése →
Elektromos szerszámok és kis motorok
A motorkerékpárok forgattyúházait, sebességváltó dobozait és motorburkolatait gyakran öntik, majd megmunkálják. Ezeknek az alkatrészeknek menetes furatokra, csapágyfuratokra és tömítési felületekre van szükségük, amelyek mindegyike a leggazdaságosabban az öntés utáni megmunkálással állítható elő. Ugyanez a logika vonatkozik a mikrokormányos hajtóművekre és az ültetőgép-alkatrészekre.
Hidraulika és pneumatika
A hidraulikus szelepek, szelepblokkok, szabályozótestek és pneumatikus szerelvények alumíniumra támaszkodnak a könnyű súly és a korrózióállóság érdekében. A CNC megmunkálás során belső furatok és menetes csatlakozók jönnek létre, amelyek szabályozzák a folyadékáramlást. Sok szeleptestet megmunkálás után nyomáspróbával ellenőriznek, hogy megbizonyosodjanak arról, hogy megfelelnek a megadott nyomásosztálynak.
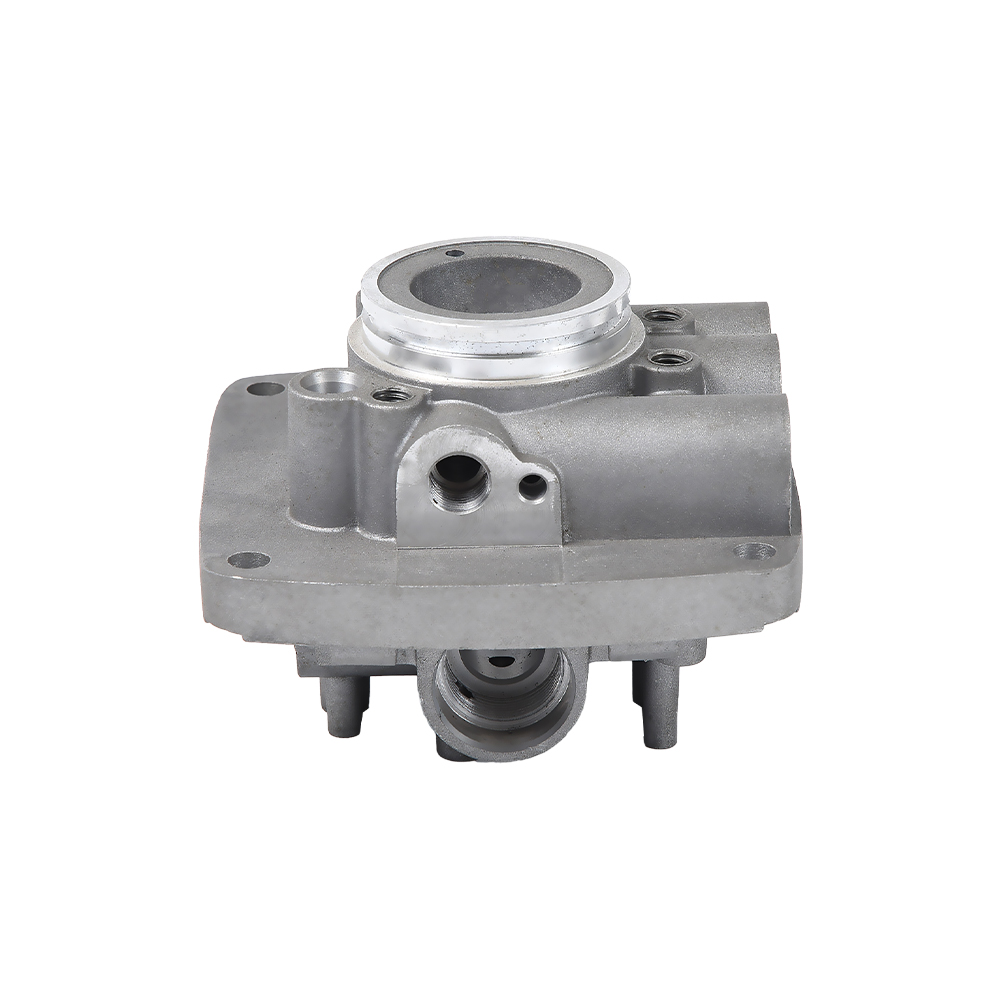
 Alumínium öntvényes hidraulikus szelep a folyadékszabályozáshoz Ez a hidraulikus szelep alumínium présöntvényből készül, korrózióállóságot és könnyű szerkezetet kínál. Folyadékszabályozó rendszerekben használják, a belső járatokat pontos előírások szerint megmunkálták. Termék megtekintése →
Elektronika és hőkezelés
A hűtőbordákat, a LED-házakat és az elektronikus burkolatokat gyakran CNC-vel megmunkálják vagy alumíniumból öntik. Mivel az alumínium hatékonyan elvezeti a hőt, ezeket az alkatrészeket tápegységekben, inverterekben és motorvezérlőkben használják. Az alumínium alacsony mágneses permeabilitása alkalmassá teszi szenzorházakhoz is, ahol az anyag nem zavarhatja a mágneses tereket.
Mezőgazdasági gépek
A rizsátültető alkatrészeket, a forgattyúház házait és a sebességváltókat általában öntik és megmunkálják. Ezek az alkatrészek megbízható tömítést, csavaros rögzítést és méretbeli cserélhetőséget igényelnek. A CNC megmunkálás egyenletes illeszkedést és sima felületeket eredményez, amelyek csökkentik a kopást és a szivárgást a területen.
Orvosi eszköz alkatrészek
Alumínium műszerházakat és konzolokat olyan hordozható orvosi eszközökben használják, ahol a súly és a korrózióállóság számít. A CNC megmunkálás sima felületet és pontos méreteket ad a készüléknek, míg az eloxálás tiszta felületet biztosít, amely ellenáll az ismételt tisztításnak.
Hogyan válasszunk CNC megmunkáló alumínium szállítót
A CNC megmunkálású alumínium megfelelő szállítójának kiválasztása többre van szükség, mint az árajánlatok összehasonlítására. A következő tényezők következetesen meghatározzák, hogy egy projekt sikeres-e, vagy késedelmes és minőségi problémákkal küzd.
- Kérdezze meg a megmunkálási borítékot és az orsó kapacitását: Egyes üzletek legfeljebb 600 mm-es távolságot tesznek ki az X-en, míg mások 1000 mm-t vagy annál többet. A megrendelés kiadása előtt tudja meg, hogy a legnagyobb alkatrésze ráfér-e.
- Kérjen tűrés- és felületkezelési adatokat: Egy hozzáértő beszállítónak meg kell mondania, hogy milyen tűréshatárokat tart fenn a gyártás során, nem csak azt, hogy mi lehetséges. Alumínium alkatrészek esetén a kritikus furatokon /-0,01 mm-t, a tömítőfelületeken pedig Ra 0,8 um-t kell keresni.
- Ellenőrizze a gépek listáját: CNC-k, maróközpontok, esztergaközpontok és huzalvágó gépek alkotják az üzlet kapacitását. Ha az üzletben van fröccsöntés is, akkor nagy volumenű munkákhoz hálóközeli formákat tud előállítani. A Ningbo Beilun Youyuan Machinery a présöntési és CNC-megmunkálási mennyiségeket sorolja fel gyártási rendszerében.
- Keresse az integrált szerszámokat és öntvényeket: Az a beszállító, aki képes a szerszámokat gyártani, az alkatrészt önteni és megmunkálni, erős partner a mennyiségi gyártásban. Ez csökkenti a koordinációs költségeket és megkönnyíti a minőségellenőrzést.
- Értékelje az ellenőrzés beállítását: A szabványos eszközök közé tartoznak a féknyergek, mikrométerek, magasságmérők és CMM berendezések. A szállítónak képesnek kell lennie arra, hogy az első árucikkhez méretjelentést adjon.
- Teszt mintarendeléssel: Gyártási mennyiségek kérése előtt mindig futtasson egy kis tételt vagy prototípust. Ez ellenőrzi a megmunkálási folyamatot, a csomagolást és a válaszidőt, mielőtt nagy tőkét fektetne le.
Az alumínium alkatrészeket Kínában beszerző vásárlók számára a gyár helye számít. A beszállítónak igazolnia kell az adott alkatrészcsaládban: gépjárműipari, hidraulikus, mezőgazdasági vagy elektromos. Egy ningbói fröccsöntő és megmunkáló cég példája, amely több mint egy évtizedes gyártási tapasztalattal rendelkezik, jól mutatja a beszállító termékválasztéka és az ügyfél alkalmazása közötti összhang értékét.
Költségmeghajtók a CNC megmunkálási alumíniumban
Az, hogy megértik, hová megy a pénz, segít a vevőknek kialkudni a megfelelő árat, és elkerülni, hogy a nem releváns követelmények miatt túlfizessenek.
| Költséghajtó | Az alkatrészköltségre gyakorolt hatás | Hogyan lehet csökkenteni |
|---|---|---|
| Anyagminőség | A 7075-T6 körülbelül 30-40 százalékkal többe kerül, mint a 6061-T6 | Használja a 6061-T6-ot, hacsak a kialakítás nem igényel speciális szilárdságot |
| Présöntő szerszámok | 5 000-50 000 USD per matricakészlet | Csak akkor használja az öntvényt, ha a térfogat indokolja a szerszámköltséget |
| Megmunkálási idő | Általában a legnagyobb egyedi költségtétel | Minimalizálja a beállítások és a vágópályák számát; lehetőség szerint 3 tengelyes kialakítás |
| Felületkezelés | Típustól függően alkatrészenként 0,5-3 USD-t ad hozzá | Az eloxálást vagy a bevonatot csak akkor használja, ha a funkció vagy a megjelenés megkívánja |
| Ellenőrzés | A teljes CMM ellenőrzés időt és költséget növel | Csak a kritikus dimenziókat vizsgálja meg teljes egészében, a többihez használjon statisztikai mintavételt |
| Mennyiség | A fix beállítási és szerszámozási költségek több alkatrészre oszlanak el | Növelje a rendelési mennyiséget, ahol a kereslet lehetővé teszi; a kis megrendelések magas fix költséggel járnak |
Gyakorlati példaként elmondható, hogy egy egyszerű, 0,2 kg-os alumínium konzol 2-4 USD-ba kerülhet a 6061-T6-ból kis mennyiségben, 50 darabos megmunkálásban. Ugyanez a konzol présöntvényként, majd 10 000 darabos CNC megmunkáláskor alkatrészenként 0,8-1,5 USD-ra csökkenhet, még a megmunkálási lépés után is.
GYIK: Gyakran ismételt kérdések az alumínium CNC megmunkálásával kapcsolatban
Mi a tipikus tűrés az alumínium CNC megmunkálásakor?
A szabványos CNC-megmunkálású alumínium /-0,10 mm tűréssel rendelkezik a legtöbb kereskedelmi alkatrész esetében. A /-0,01 mm-es szűkebb tűréshatárok gondos beállítással és hőmérséklet-szabályozással érhetők el. A precíziós köszörülés elérheti a /-0,002 mm-t, de jelentős alkatrészenkénti költséget jelent.
A CNC megmunkálású alumínium tükörszerű felületet érhet el?
Igen, a tükörszerű felülethez nagy sebességű megmunkálás és finom csiszolt szerszámok kombinációja, valamint gyakran olyan utókezelés, mint a polírozás vagy a gyémántesztergálás, szükséges. A szabványos CNC marás Ra 0,8-1,6 um-t ad, ami sima, de nem tükörszerű. A dekoratív felületekhez általában eloxálást vagy polírozást adnak hozzá.
Mennyi ideig tart az alumínium CNC megmunkálása egy tipikus alkatrészhez?
Egy egyszerű konzolnál az átfutási idő általában 3-5 munkanap. 5 tengelyes munkával és eloxálással rendelkező összetett alkatrész esetén 2-3 hetet kell várni. Ha az alkatrész présöntvényként indul, és szerszámra van szüksége, a teljes átfutási idő gyakran 4-6 hét, beleértve a szerszámkészítést és az első cikk jóváhagyását.
Hogyan válasszak alumínium alkatrészek megmunkálása és présöntése között?
A döntés a térfogaton és a geometrián múlik. Körülbelül 500 darab alatti mennyiségeknél gazdaságosabb a rúdból történő megmunkálás. 1000 vagy több darab esetén a bonyolult, hálóhoz közeli formával a fröccsöntéssel és a CNC felületmegmunkálással pénzt takaríthatunk meg. A különbség elsősorban az öntőszerszám szerszámköltsége.
CNC megmunkálású alumíniumhoz 6061-T6 vagy 7075-T6 adjak meg?
Használja a 6061-T6-ot általános célú alkatrészekhez, gépalkatrészekhez és burkolatokhoz. Válassza a 7075-T6-ot, ha az alkatrész nagy terhelésű, például repülőgép-tartó vagy nagy szilárdságú armatúra, és ha a többletköltség indokolt. A 7075 szakítószilárdsága 572 MPa a 6061-hez képest 310 MPa, de a költség és a korrózióállóság kevésbé kedvező.
CNC megmunkálású alumínium hegeszthető?
Igen, az alumínium AWI vagy MIG módszerekkel hegeszthető. A hegesztési hő azonban megváltoztathatja az alapanyag mechanikai tulajdonságait, különösen a hőhatászónában. Ha az alkatrészt hegesztés után megmunkálják, a hegesztési feszültséget és a deformációt alaposan meg kell fontolni. A legtöbb CNC megmunkálású alumínium beszállító kerüli a hegesztést, kivéve, ha a tervezésnek nincs alternatívája.
Honnan tudhatom, hogy a CNC megmunkálású alumínium alkatrészem korrodálódik?
Az alumínium jól ellenáll a légköri korróziónak, de nedves környezetben acéllal vagy rézzel párosítva galvanikus korróziót tapasztalhat. Az eloxálás, a zárt eloxálás vagy a porbevonat mindegyike további védelmet nyújt. Ha az alkatrész a szabadban vagy az óceán közelében működik, válasszon vastagabb anódos bevonatot.
Utolsó elvitel CNC megmunkálású alumíniumról
Az alumínium CNC megmunkálása kiforrott, megbízható gyártási folyamat. Az alumínium alacsony sűrűsége, természetes korrózióállósága és kiváló megmunkálhatósága az autóipar, elektronika, hidraulika, mezőgazdasági és orvosi berendezések precíziós alkatrészek standard anyagává teszik. A /-0,01 mm-ig terjedő tűrések és a Ra 0,8 um felületi minőség teljesen reális, és a legjobb beszállító segít kiválasztani az alkalmazásához megfelelő ötvözet- és eljáráskombinációt.
Nagyobb mennyiség esetén a fröccsöntés és a CNC simítómegmunkálás kombinálása a legalacsonyabb összköltséget kínálja a méretpontosság elvesztése nélkül. A kulcs az, hogy olyan gyártó partnert válasszunk, amely az öntési és a megmunkálási lépéseket is belsőleg ellenőrzi, ezzel egy pontot biztosítva az elszámoltathatóságnak. A megfelelő szállítóval a CNC megmunkálású alumínium alkatrészek a megfelelő tűréshatárral, időben és a tényleges gyártási erőfeszítést tükröző költségek mellett érnek el.