 NYELV


Otthon / Hír / Ipari hírek / Alumínium CNC marás: Teljes útmutató a folyamathoz, a tűrésekhez és a beszállító kiválasztásához
Az alumínium CNC marás egy kivonó gyártási folyamat, amely számítógép által vezérelt forgó marókat használ az anyag eltávolítására az alumínium munkadarabokról. Nagy méretpontosságot és kiváló felületi minőséget biztosít, és ez a standard befejező lépés olyan alumíniumöntvényeknél, amelyeknél megmunkált felületek, furatok és rögzítőmenetek szükségesek.
Ha egyedi alumínium alkatrészeket szerez be, a döntés nem csupán a marásról szól. A leghatékonyabb útvonal egy öntési eljárással kezdődik, amely létrehozza a hálóhoz közeli formát, majd a CNC marás következik a pontos jellemzők érdekében. A Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd.-nél egyetlen gyártási láncban egyesítjük az alumínium présöntést CNC megmunkálással, hogy csökkentsük a kiszervezést és gyorsabban szállítsuk ki a kész alkatrészeket.
Ez az útmutató közvetlen betekintést nyújt az alumínium CNC marás működésébe, milyen tűrésekre számíthat, mely alumíniumötvözeteket a legkönnyebb megmunkálni, és hogyan tarthatja gazdaságosan projektjét.
Mi az alumínium CNC marás?
A CNC marás rugalmas megmunkálási művelet. Az esztergálástól eltérően, amely a munkadarabot egy rögzített szerszámmal szemben forgatja, a marás elforgatja a forgácsolószerszámot, és több tengely mentén mozgatja. Az alumínium alkatrészek esetében ez lehetővé teszi sík felületek, rések, zsebek és összetett háromdimenziós geometriák létrehozását egy összeállításban.
A modern CNC megmunkáló központokat általában 3 tengelyes, 4 tengelyes vagy 5 tengelyes gépek közé sorolják. Egy 3 tengelyes gép mozgatja a szerszámot X, Y és Z irányban, ami lefedi a legtöbb lapos lemezt és monolit házat. A 4 tengelyes gép egy forgóasztalt ad hozzá a hengeres elemekhez. Az 5 tengelyes gép teljes szabadságot ad az alámetszéseknél és az összetett kontúroknál, ami gyakran szükséges a repülőgép- és autóipari alumínium alkatrészekhez.
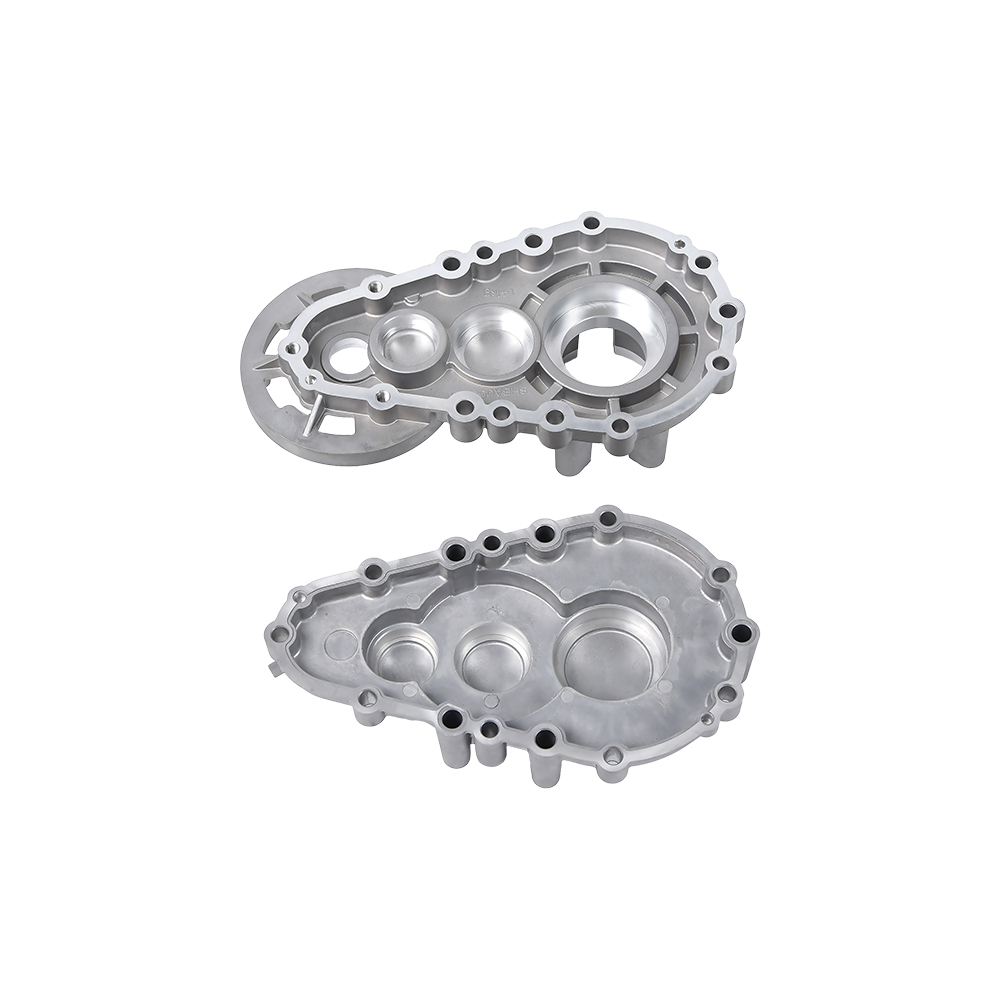
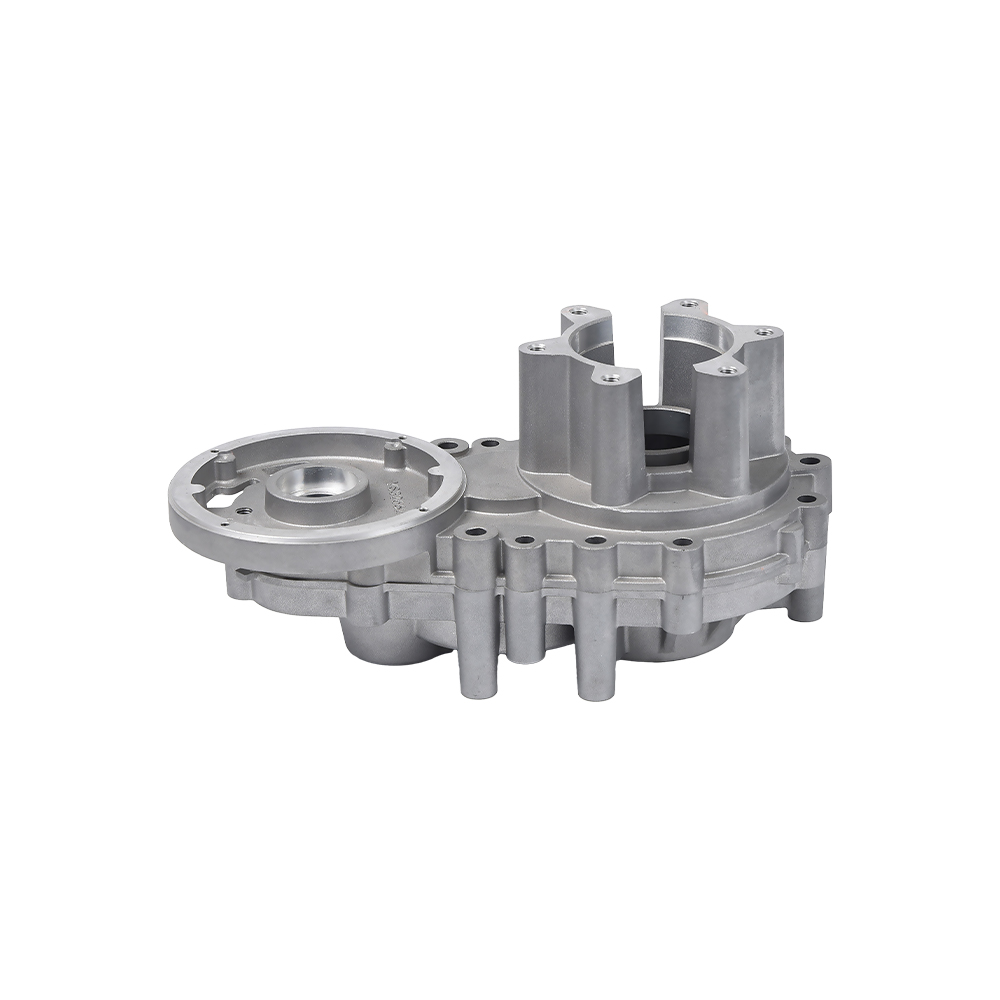
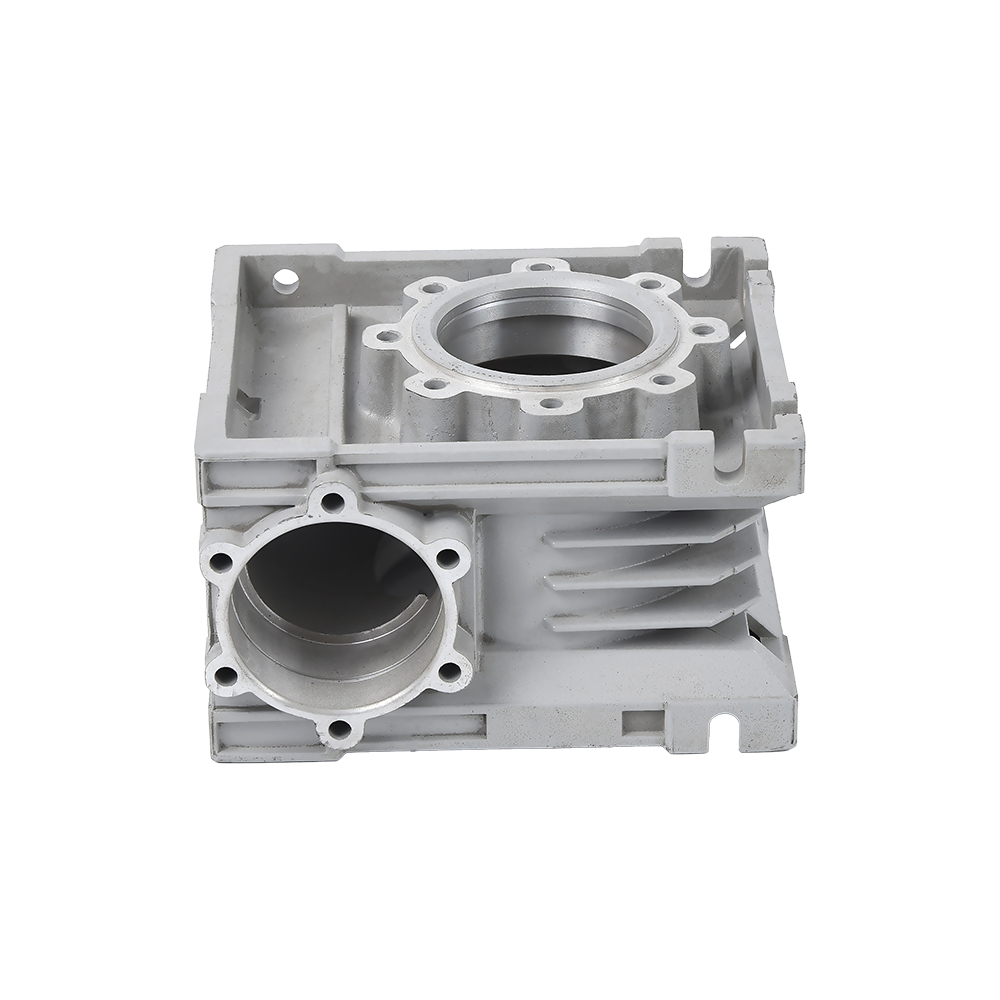
Olyan részre, mint pl présöntvény hajtóműház , A CNC marást a rögzítési felületek, a csapágyfuratok és a csavarminták öntés utáni megmunkálására használják. A marási lépés eltávolítja a megmaradt öntési huzatot, és minden fontos felületet végleges méretre hoz.
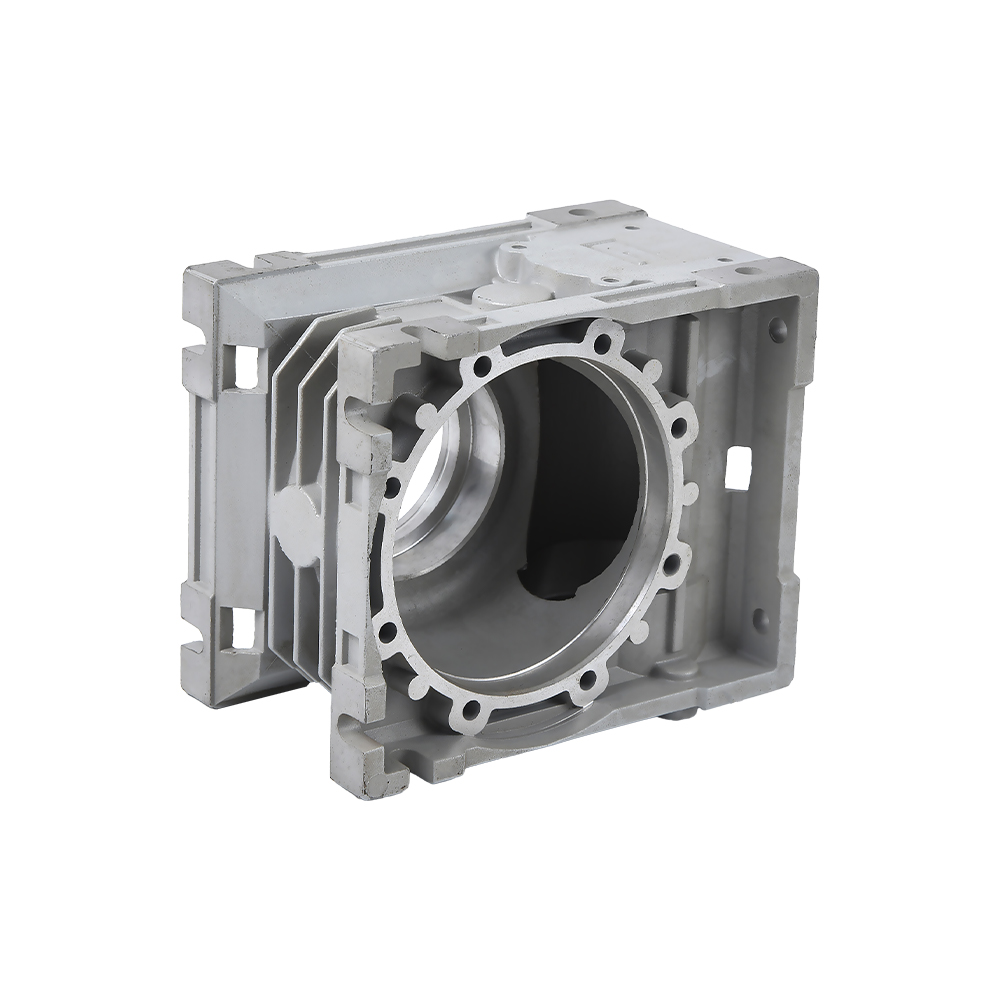 Alumínium présöntvény hajtóműház Motorkerékpár forgattyúház Termék megtekintése →
Fontos alumíniumminőségek és megmunkálhatóság
Nem minden alumíniumötvözet viselkedik ugyanúgy egy marószerszám alatt. A kovácsolt ötvözetek, mint például a 6061, széles körben ismertek konzisztenciájukról és jó felületi minőségükről. Az olyan öntöttötvözetek, mint az A380 és az AD12, széles körben használatosak alumínium fröccsöntéshez, de szilíciumtartalmuk felgyorsíthatja a szerszámkopást. Az olyan nagy szilárdságú ötvözetek, mint a 7075, kiváló mechanikai tulajdonságokkal rendelkeznek, mégis nehezebb megmunkálni őket, és gondos forgácsolási paramétereket igényelnek.
A kiválasztás fontos, mert befolyásolja a ciklusidőt, a szerszámköltséget és az alkatrész minőségét. Az alábbi táblázat gyakorlati összehasonlítást ad az általános megmunkálási adatok alapján.
| Ötvözet | Főbb jellemzők | CNC marási viselkedés | Tipikus alkalmazás |
|---|---|---|---|
| 6061-T6 | Kiváló megmunkálhatóság, jó felületi minőség, közepes szilárdság | Gyors vágás, alacsony szerszámkopás | Keret részek, burkolatok, konzolok |
| A380 / ADC12 | Öntött ötvözet, magas szilíciumtartalom, jó folyékonyság | Nagyobb kopás a szerszámokon, használjon bevonatos keményfémet | Motorházak, sebességváltók, motoralkatrészek |
| 7075-T6 | Nagyon nagy szilárdság, alacsonyabb korrózióállóság | Nehezebben vágható, használjon éles szerszámokat és merev beállításokat | Repülési, nagy igénybevételű alkatrészek |
| 5052 | Jó korrózióállóság, hegeszthető | Jó megmunkálhatóság, valamivel puhább, mint a 6061 | Panelek, üzemanyagtartályok, általános lemezalkatrészek |
Az alumíniumöntésnél gyakori probléma a kemény zárványok vagy a magas szilíciumfázisok jelenléte. Az ilyen alkatrészek marásakor megfelelő geometriájú és kopásálló bevonatú marót kell választani. Saját műhelyünkben minden ötvözethez beállítjuk az előtolást és az orsó fordulatszámát, hogy a szerszám élettartama kiszámítható maradjon.
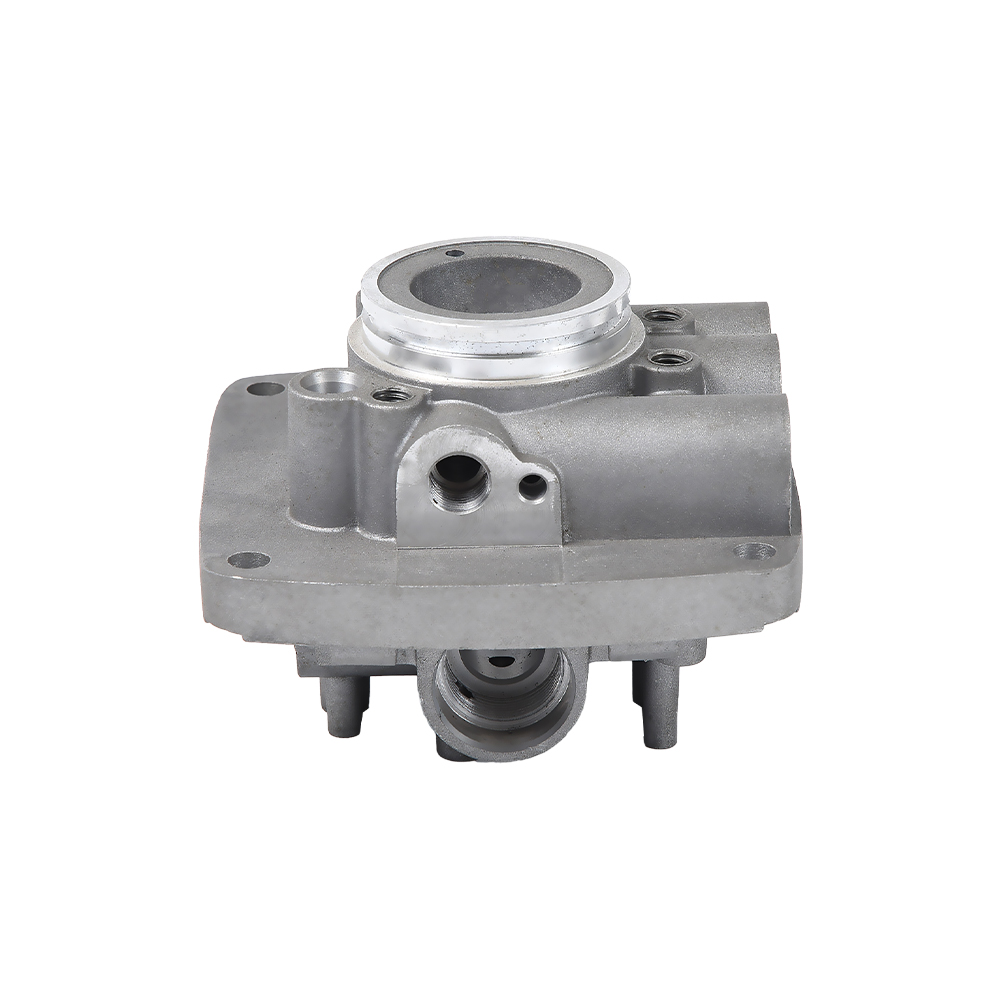
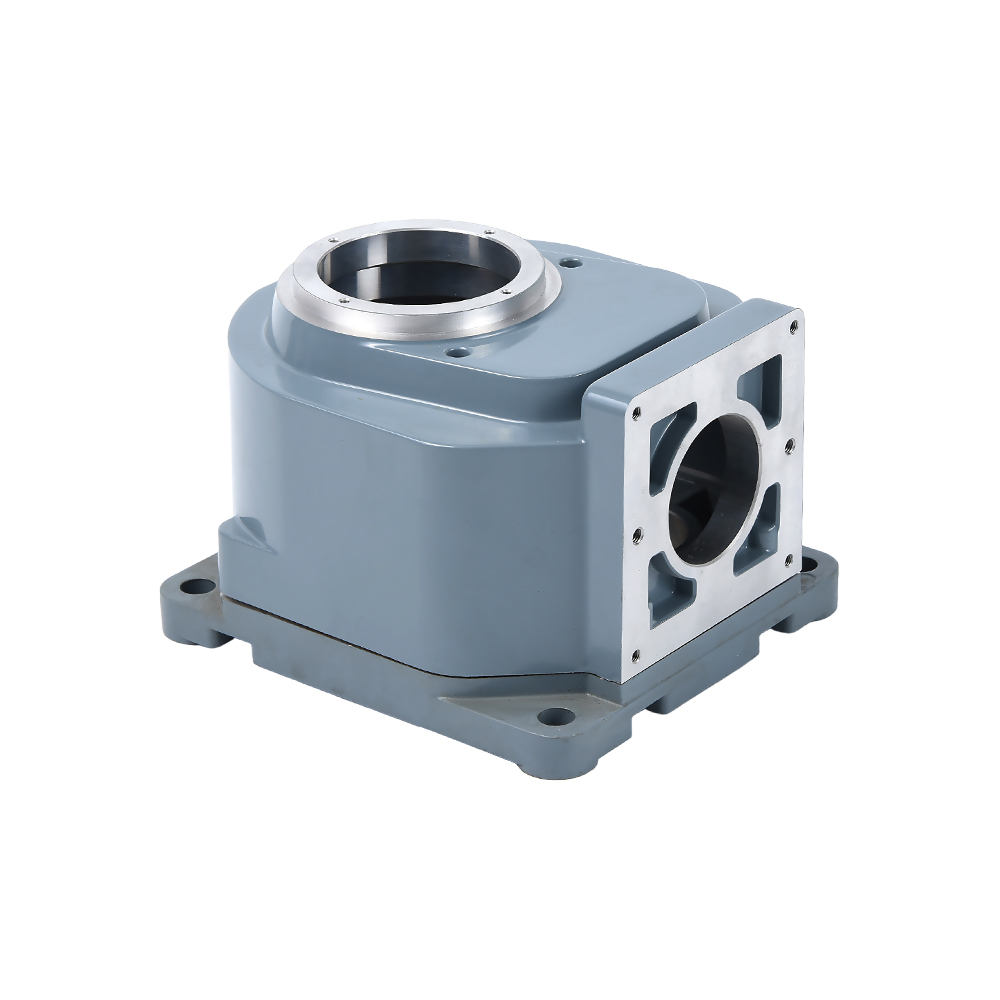
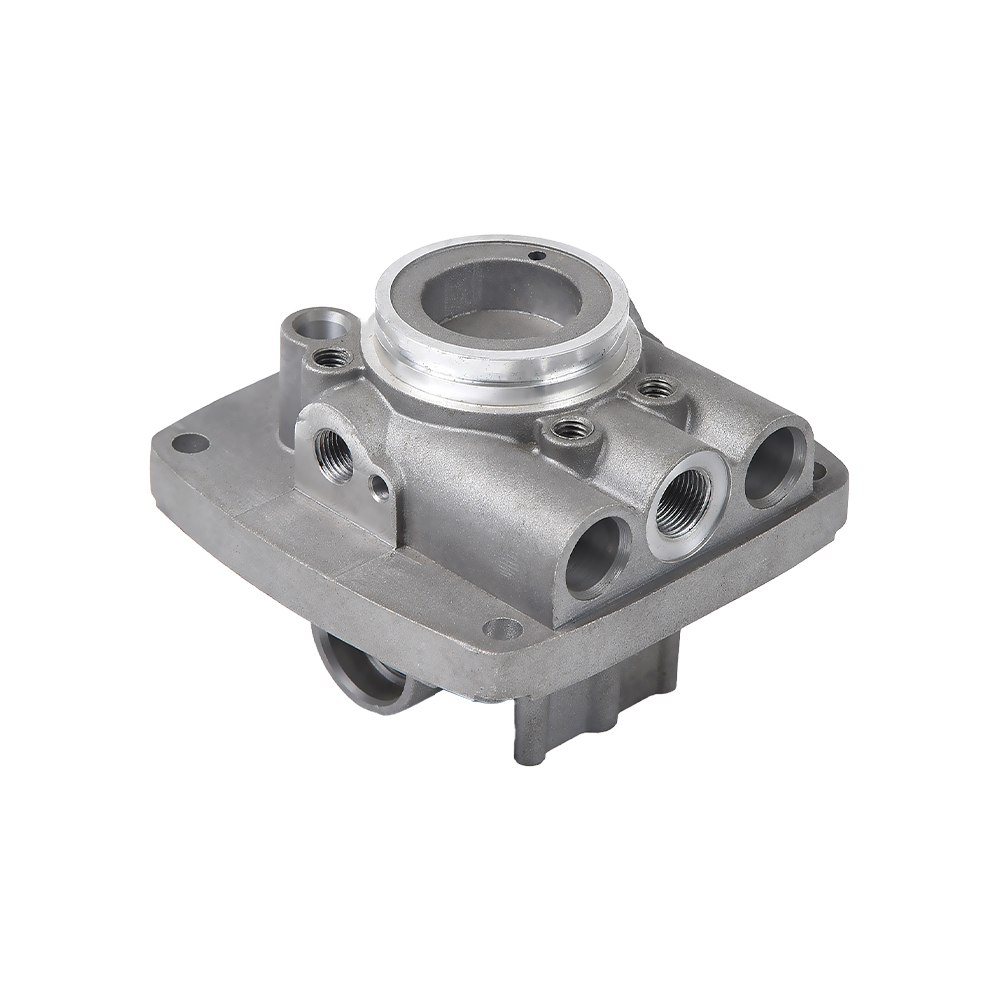 Alumínium présöntvény hidraulikus szelep Alumínium öntvény motorkerékpár váltótok Termék megtekintése →
Hogyan készíti el a CNC marás az alumínium présöntvény alkatrészeket
Az alumínium fröccsöntéssel közel háló formákat hoz létre összetett belső üregekkel. Az eljárás nagyon hatékony mennyiségi gyártáshoz, de az öntéssel önmagában nem lehet szűkebb tűrést vagy finom felületi textúrát biztosítani. A CNC marás bezárja ezt a rést.
Amikor egy sebességváltóház, szelepház vagy motorvédő lemez elhagyja a présöntvényt, nagyjából 0,3–1,0 mm ráhagyás van minden megmunkált felületen. A CNC marás ezután eltávolítja ezt a ráhagyást a szükséges funkcionális méretek eléréséhez. Az alumíniumöntvényen végzett tipikus marási művelet helyzeti tűréshatárral rendelkezik plusz-mínusz 0,02 mm és a felületi érdesség Ra 0,8 mikrométer jó körülmények között.
Példák tipikus megmunkálási jellemzőkre
- Megmunkált csavarlyukak szerkezeti összeszereléshez
- Lapos rögzítési felületek tömítésekhez és tömítésekhez
- Koncentricitást igénylő csapágycsapok
- Menetes csatlakozók hidraulikus szelepekhez
Ez a kombinált megközelítés csökkenti az átfutási időt, mivel az alkatrészeket nem kell külső megmunkáló műhelybe küldeni. A minőségellenőrzést is javítja, mert ugyanaz a gyártócsapat minden átmenetnél ellenőrizheti az öntvényt és a kész alkatrészt.
A casting oldalának mélyebb megértéséhez elolvashatja cikkünket a alumínium présöntvény .
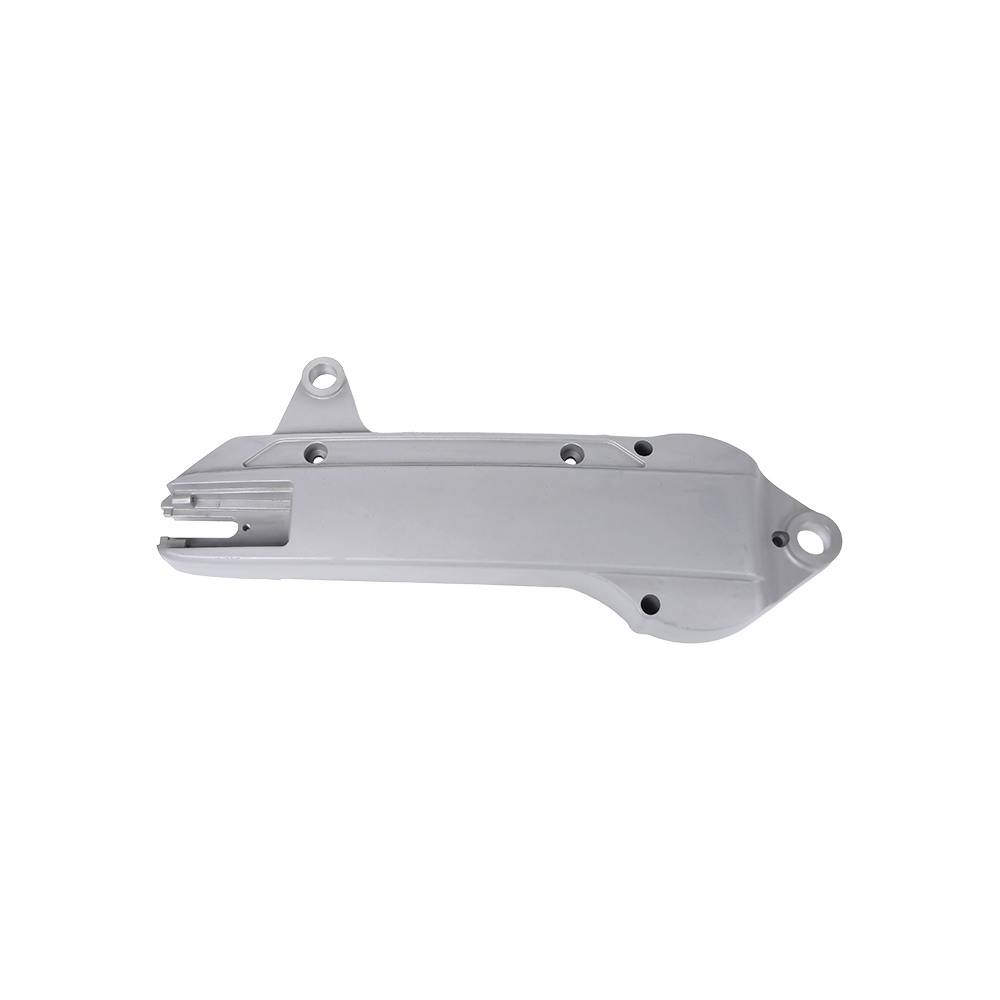
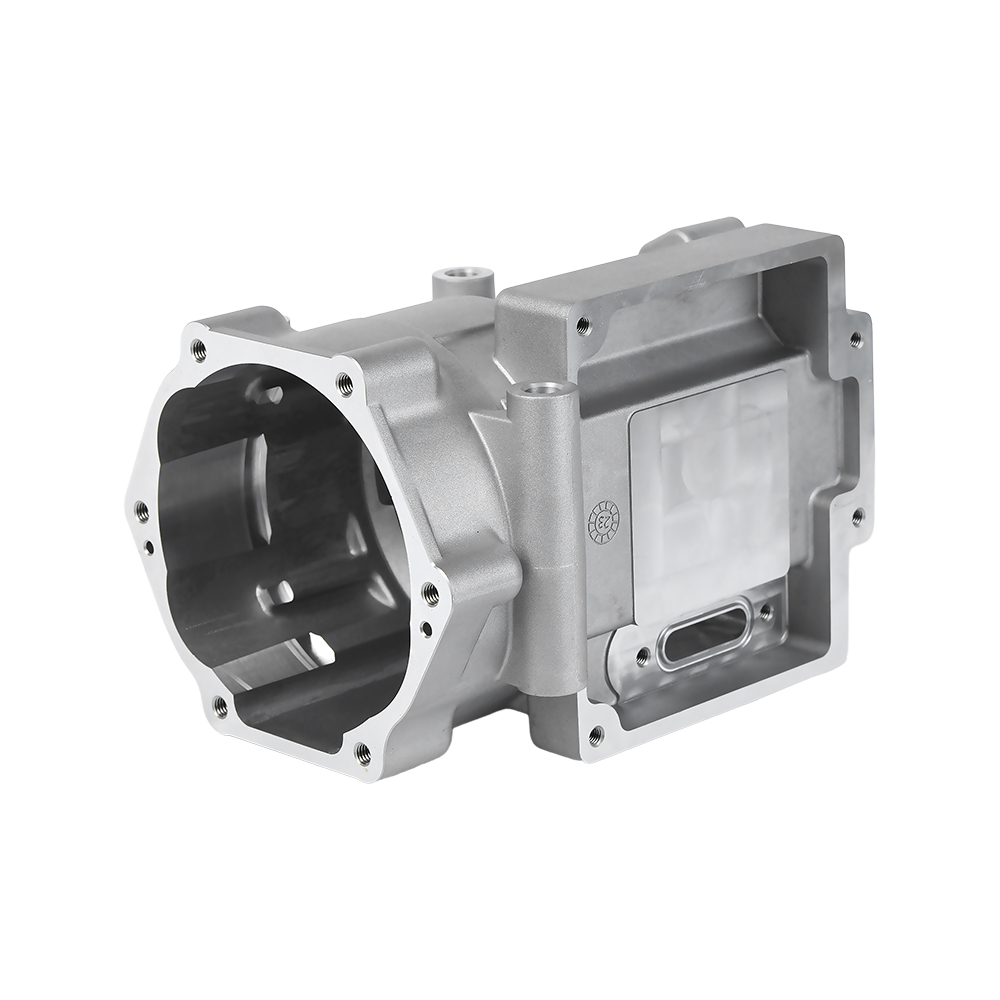 Nagy pontosságú, nagynyomású alumínium présöntvény autóalkatrészek Motorkerékpár forgattyúház Termék megtekintése →
Tűrések, felületkezelés és minőségellenőrzés
A konkrét tűrésre vonatkozó kérés az egyik első kérdés, amelyet a vevő elküld a megmunkálási beszállítónak. Alumínium CNC marás esetén a válasz az alkatrész méretétől, geometriájától és ötvözetétől függ. A szabványos gyakorlatban a gyártás során megmunkált alumínium alkatrészek az alább látható tartományokban tarthatók.
| Funkció | Tipikus tolerancia | Megjegyzések |
|---|---|---|
| Lineáris méretek | plusz-mínusz 0,05 mm | Szabványos marási pontosság |
| Lyuk helyzetek | plusz-mínusz 0,02 mm | CMM ellenőrzést igényel |
| Furatátmérők | plusz-mínusz 0,01 mm | Dörzsárazás vagy fúrás ajánlott |
| Felületkezelés | Ra 0,8-1,6 mikrométer | Az előtolástól és a vágó geometriától függ |
A minőségellenőrzés nem korlátozódik a végső mérésekre. Egy megbízható gyárban a gépész kalibrált műszerekkel ellenőrzi az első cikket, a gyártás közbeni méreteket és a végső tételt. Általános gyakorlat, hogy koordináta-mérőgépet vagy CMM-et használnak a kritikus lyukak és felületek helyzetének ellenőrzésére. Üzemünkben minden gyártási folyamatot egy minta vizsgálati jelentéssel dokumentálunk.
A felületkezelés funkcionális követelmény is. Csúszó felületeknél általános az Ra 0,8-1,6 mikrométeres felület. A kozmetikai alkatrészekhez szükség lehet polírozott vagy eloxált felületre, ami megváltoztatja a marási stratégiát, mert finom vágást szeretne a befejező kezelés előtt.
Költségtényezők és az alumínium CNC marás gazdaságos tartása
A CNC marás költségeit a megmunkálási idő, a szerszámok, az anyagkezelés és a beállítás határozza meg. Az alumínium általában könnyen vágható, így a fő költség gyakran a beállítások száma és az alkatrész összetettsége.
- Kis tételek: A CNC marás rugalmas, és nem igényel drága, nehezen cserélhető rögzítést. Prototípus- és közepes volumenű munkákhoz gazdaságos.
- Nagy tételek: Ha ugyanazt az alkatrészt nagy mennyiségben gyártják, csökkentheti a megmunkálási időt speciális rögzítőelemek és optimalizált szerszámpályák használatával. Itt mutatkozik meg igazán a fröccsöntés plusz marás megközelítés.
- Tűrési követelmények: A szigorú tűréshatárok növelik az ellenőrzési időt és elutasítják a kockázatot. A még működő leglazább tűréshatár megadásával pénzt takaríthatunk meg.
Egy másik fontos tényező az anyagköltség. Az alumíniumhulladék újrahasznosítható, de az öntött alkatrészek esetében már maga az öntési eljárás a leggazdaságosabb módja a hálóközeli forma kialakításának. A marási lépésben csak a megmunkálási ráhagyást kell eltávolítani, így a jól megtervezett öntvény kevés hulladékot tart.
Ha a tervezésnél tart, tartsa szem előtt ezeket a praktikus dolgokat: hagyjon legalább 0,5 mm-es készletet a végső megmunkálást igénylő felületeken, kerülje az éles belső sarkokat, és használjon szabványos furatméreteket. Ezek a döntések csökkentik a szerszámköltséget és a megmunkálási időt.
Egy konkrét árajánlathoz megteheti lépjen kapcsolatba mérnöki csapatunkkal rajzaival vagy 3D-s modelljeivel.
Hogyan válasszunk alumínium CNC maró partnert
A megmunkáló partner kiválasztása többről szól, mint a legalacsonyabb árról. A megfelelő beszállító segíthet a tervezés során felmerülő problémák megoldásában, a megmunkálási hibák elkerülésében és a szállítási ütemterv betartásában.
A Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd.-nél 2010 óta mechanikus gyártó partnerként működünk. Üzemünk kb. 10 millió RMB állóeszköz és éves kibocsátási értéke 30 millió RMB , présöntéssel, CNC-vel és intelligens megmunkáló cellákkal. Ez a méret lehetővé teszi, hogy közepes méretű gyártási sorozatokat vállaljunk, miközben minden megrendelésre közvetlen figyelmet fordítunk.
Mit kérdezzen meg rendelés előtt
- Milyen CNC gépei vannak? 4 vagy 5 tengelyes képességed van?
- Egy gyárban lehet önteni és megmunkálni?
- Hogyan szabályozza a toleranciát és a felület minőségét?
- Mi a tipikus átfutási ideje egy kísérleti rendelésnél?
- Tudsz mintát vagy első cikk szerinti vizsgálati jelentést adni?
Az a beszállító, aki egyértelműen válaszol ezekre a kérdésekre, nagyobb valószínűséggel hoz konzisztens eredményt. A jó kommunikáció szintén kulcsfontosságú: a szállítónak képesnek kell lennie arra, hogy elmagyarázza, miért drága egy adott tűrés, és hogyan javíthatja a tervezést a költségek csökkentése érdekében.
Gyakran Ismételt Kérdések
Milyen tűrés érhető el az alumínium CNC marással?
Normál gyártási körülmények között az alumínium alkatrészeken plusz-mínusz 0,01 mm és 0,05 mm közötti megmunkálási tűrés érhető el. A nagyon precíz furatok érdekében dörzsárazási és fúrási műveleteket használhat a plusz-mínusz 0,01 mm-es vagy annál jobb eléréshez.
Alkalmas-e a CNC marás kis tételes gyártásra?
Igen. A CNC marás az egyik leggazdaságosabb módszer kis mennyiségű alumínium alkatrészek előállítására, mivel nem igényel állandó szerszámozást. A fő idő a programozásra és beállításra telik.
Szükségem van CNC marásra alumínium fröccsöntés után?
Általában igen, ha az alkatrésznek pontos rögzítési felületekre, menetes furatokra vagy szűk tűrésekre van szüksége. A présöntéssel hálóhoz közeli formák jönnek létre, de a marás finomítja az összeszereléshez szükséges méreteket.
Hogyan csökkenthetem az alumínium CNC marás költségeit?
Használjon szabványos furatméreteket, tervezzen puha élekkel, kerülje a szükségtelen szűk tűréseket, és kombinálja az öntést és a marást egyetlen műveletként. Ez csökkenti az anyagpazarlást és a szerszámköltségeket.