 NYELV


Otthon / Hír / Ipari hírek / Alumíniumötvözetek öntéshez: Gyakorlati útmutató a minőségekhez, tulajdonságokhoz és kiválasztásához
Egy rajz az asztalán lésol egy anyagtömbbel, amelyen csak az "alumíniumötvözet" olvasható. Ez az egyetlen vonal jelentheti az A356-ot a szerkezeti konzolhoz, az A380-at a nagy térfogatú fröccsöntött házhoz, vagy a B390-et egy olyan kompresszorhengerhez, amelynek túl kell élnie az évekig tartó csúszó érintkezést. Ha rossz minőséget választ, az első prototípusok hibátlannak tűnhetnek – majd repedések jelennek meg a megmunkálás után, nyomáspróbával szivárognak a felszínen egy 2000 alkatrészből álló tételben, vagy az eloxált felületek foltosak és sötétek lesznek.
Itt a közvetlen válasz a részletek előtt. A nagynyomású présöntéshez a gyakorlati alapértelmezések a következők A380 és A383 , ADC12-vel, mint egy hasonló ötvözet ázsiai megjelölésével. Alacsony nyomású, gravitációs és homoköntéshez a standard választások a következők A356 és 356 . Ha a csúszó kopás dominál a kialakításban – hengerbetétek, kompresszorhengerek, csapágyfelületek – B390 értékelést érdemel. Ha a korrózióállóság és a kozmetikai felület meghaladja a nyers szilárdságot, 518 a tesztelendő ötvözet. A cikk további része ezeket a következtetéseket számokkal magyarázza, amelyeket beilleszthet a szállítói beszélgetésbe.
Hogyan működnek az öntött alumíniumötvözetek jelölései
Az öntött alumíniumötvözetek Észak-Amerikában az Aluminium Association négyjegyű rendszerét követik tizedesvesszővel. Az első számjegy a fő ötvözőelemet azonosítja, és ez a számjegy önmagában elmondja a legtöbbet, amit tudnia kell az ötvözet viselkedéséről a szerszámban és a használat során.
- 1xx.x — 99,0% vagy magasabb alumínium, főként elektromos vezetékekhez és vegyi berendezésekhez használják.
- 2xx.x — a réz mint fő elem. Ez a család állítja elő a legnagyobb szilárdságot az összes öntött alumíniumötvözet közül hőkezelés után, de a korrózióállóság szenved.
- 3xx.x — szilícium hozzáadott rézzel és/vagy magnéziummal. Ez az igásló család présöntéshez és gravitációs öntéshez egyaránt.
- 4xx.x — szilícium, mint fő elem, amely kiváló folyékonyságot és nyomástömörséget biztosít a szivárgáskritikus alkatrészek számára.
- 5xx.x — magnézium, amely a legjobb korrózióállóságot és a legkonzisztensebb eloxált felületet biztosítja.
- 7xx.x — cink, öregedéssel edzhető, nagy öntési szilárdsággal, de kevésbé gyakori a kereskedelmi öntési munkákban.
Mit jelentenek valójában a számok, betűk és tizedesjegyek
A második számjegy az alapötvözet módosítását jelzi; az utolsó két számjegy a családon belüli adott ötvözetet azonosítja. A tizedesjegy is számít: x.x öntvényforma, x.xx tuskóforma. A betűelőtag, például az A356-ban szereplő A, szigorúbb szennyezési határértékeket jelent, mint a betű nélküli alapötvözet. A gyakorlatban egy olyan specifikáció, mint az A356-T6 egy teljes utasítás: ötvözetcsalád 3xx.x, módosított 356 összetétel, tömörebb szennyeződések és T6 hőkezelés.
Az indulatmegnevezések rövid magyarázata
A temper az ötvözet után van írva, kötőjellel elválasztva. A T6 oldatos hőkezelést, majd mesterséges öregítést jelent – a leggyakrabban meghatározott tempót, amikor a szerkezeti öntvénynek terhelést kell viselnie. A T5 azt jelenti, hogy az alkatrészt az öntés után lehűtik, majd mesterségesen öregítik, kihagyva a megoldási lépést, amelyet általában présöntvényeknél használnak a torzulás és a hólyagosodás elkerülése érdekében. Az F jelentése készenléti állapotú, így a legtöbb présöntvényt így szállítják. Ezek a különbségek közvetlenül befolyásolják a folyáshatárt: az A356-T6 nagyjából eléri 186 MPa folyáshatár , míg az as-cast A356 körül van 125 MPa .
A leggyakoribb alumíniumötvözetek öntéshez
A Metal Casting Institute szerint a homoköntéshez, a gravitációs öntéshez és az alacsony nyomású öntéshez a leggyakoribb ötvözetek a következők: 356 és 357 6% és 7% szilíciumot tartalmaz. A ScienceDirect-en közzétett anyagtudományi áttekintés megerősíti a mintát, megjegyezve, hogy az A319 (Al-6Si-3Cu-1Fe-1Zn) és az A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) a legtöbb ipari alkalmazást jelenti a gravitációs öntésben. A nagynyomású fröccsöntéshez az ötvözetválasztási útmutató a 3xx.x sorozatot mutatja, amelyet a 4xx.x, 5xx.x és 2xx.x követ.
| Ötvözet | Si % | Cu % | Mg % | Fe max % | UTS (MPa) | Hozam (MPa) | Megnyúlás % | Tipikus folyamat |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Alacsony nyomás / gravitáció / homok |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Alacsony nyomás / gravitáció / homok |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravitáció / homok |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (öntés szerint) | 160 (öntés szerint) | 3.5 | Présöntés |
| A383 / ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (öntés szerint) | 150 (öntés szerint) | 3.5 | Présöntés |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (öntés szerint) | 240 (öntés szerint) | 1 | Présöntés |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (öntés szerint) | 190 (öntés szerint) | 4–7 | Présöntés |
A fenti tulajdonságértékek követik az ASM International közzétett adatait a külön öntött tesztrudakra vonatkozóan. Tekintse őket a mérnöki értékelés kiindulópontjaként, ne pedig egy adott alkatrészgeometria garanciájaként.
Hogyan korlátozza az öntési folyamat az ötvözetválasztást
Az öntési folyamat az első szűrő az ötvözetválasztásban. Minden folyamat másképp tölti meg a formát, és az ötvözetnek el kell viselnie a töltési feltételeket.
Nagynyomású présöntés: sebesség és vékony falak
A alumínium présöntési folyamat 10 és 175 MPa közötti nyomáson olvadt fémet injektál egy edzett acélszerszámba. A feltöltési időt ezredmásodpercben mérik, ezért az ötvözetnek rendkívül folyékonynak kell lennie az öntési hőmérsékleten. Az A380 és az A383 a domináns választás, mert szilíciumtartalmuk biztosítja a vékony falakhoz és az összetett bordákhoz szükséges folyékonyságot. Az A356 fröccsönthető, de alacsonyabb szilíciumtartalma megnehezíti a vékony szakaszok tiszta kitöltését, és növeli a présforrasztás kockázatát.
Alacsony nyomású öntés: tiszta töltet és kevesebb pórus
Alacsony nyomású öntés tölti meg a szerszámot az alatta lévő kemencéből, felfelé tolva az olvadékot egy felszállócsövön, szabályozott gáznyomás mellett. Az áramlás egyenletes és lamináris a nagynyomású befecskendezéshez képest. A porozitás szintje általában alacsonyabb, a mechanikai tulajdonságok pedig jobban megismételhetők – ezért készülnek a kerekek, a felfüggesztő karok és a szerkezeti konzolok így. Az A356 in T6 a standard kombináció ezekhez az alkatrészekhez. Ha a porozitás a fő elutasítási ok, érdemes egy szállítóval ellenőrizni, hogy Az alacsony nyomású présöntés csökkentheti a gáznyílásokat elég ahhoz, hogy megfeleljen a szivárgásvizsgálati szabványnak.
Gravitációs és homoköntés: sokoldalúság vastagabb részekkel
A gravitációs permanens öntés egyszerű alultöltéses vagy dönthető öntés geometriát használ, míg a homoköntés a legszélesebb alakszabadságot kínálja. Mindkét eljárás megbocsátja az alacsonyabb folyékonyságot, így az A356, 356, 319 és 357 a leghasznosabb. Mivel a hűtés lassabb, mint a fröccsöntésnél, a mikrostruktúra durvább, és a hőkezelés megadásával kompenzálja ahelyett, hogy megpróbálná szorosan megtartani az öntvény tulajdonságait.
Melyik ötvözet tulajdonságai számítanak valódi alkatrészekben
A szakítószilárdságon túl az öntőötvözetnek túl kell élnie magát az öntési folyamatot, és teljesítenie kell a végső környezetben. Ez a hat tulajdonság határozza meg a legtöbb valós választást.
Forró repedésállóság
Repedések keletkeznek a megszilárdulás során, amikor az ötvözetnek széles a fagyási tartománya, és nem elegendő a folyékony fém betáplálása a dendritek közé. A rézben gazdag 2xx.x ötvözetek a legrosszabb jogsértők itt. Az A356 egy szűk tartományban szilárdul meg, ami erős melegrepedésállóságot biztosít, és megmagyarázza, miért uralja a szerkezeti gravitációs öntvényeket.
Forrasztási hajlam
Az olvadt alumínium reakcióba léphet az acél szerszámfelületekkel, és ráhegesztheti magát a szerszámra. Az ötvözetben lévő vas csökkenti ezt azáltal, hogy vasban gazdag intermetallikus fázisokat hoz létre, amelyek csökkentik a nedvesedést. A présöntvényes ötvözetek ezért 1,3%-ig írják elő a vasat, míg a gravitációs öntött ötvözetek, például az A356, 0,20%-ban tartják a vasat, mivel nincs forrasztható szerszám. Ha gravitációs öntött ötvözetet vesz, és megpróbálja fröccsönteni, forrasztási problémákra számítson.
Nyomástömörség
A hidraulikus szeleptestek, a szivattyúházak és a sebességváltó-házak mindegyike szivárgásvizsgálati követelményekkel szembesül. A nagyjából 12% szilíciumot tartalmazó A413 kiváló nyomásállósággal rendelkezik. Az A356 és az A380 is jól teljesít. A 16-18% szilícium tartalmú B390 kevésbé megbízható nyomásálló öntvényeknél, mivel az elsődleges szilícium részecskék megzavarják a mátrix folytonosságát, és mikroporozitású hálózatokat hozhatnak létre.
Korrózióállóság
7,5–8,5%-os magnéziumtartalmának köszönhetően az 518 a legerősebb jelölt a legtöbb kültéri vagy sósvízi környezetben a fröccsöntött ötvözetek között. A réztartalmú ötvözetek, mint például az A380 és a 319, gyorsabban korrodálódnak sóval terhelt levegőben. Az A356 középen helyezkedik el, és megfelelő felületvédelem mellett a legtöbb géphez és autóipari motorháztető alatti alkalmazáshoz elfogadható.
Megmunkálhatóság
Az A380 és 319 jól megmunkál, rövid törött forgácsokat termel, és jó szerszámélettartamot biztosít nagy vágási sebesség mellett. Az 518 magas magnéziumtartalma szálkás forgácsokat eredményez, amelyek összegabalyodhatnak a szerszámok körül, ezért élesebb lapkákra és forgácstörő geometriára van szükség. Ha az alkatrésze kiterjedt fúrásra és menetfúrásra szorul, vegye ezt figyelembe az ötvözetre vonatkozó döntésben.
Armal conductivity
Armal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , míg az A380 kb 96 W/(m·K) . Ha egy alkatrész hőt von el egy villanymotorból vagy a teljesítményelektronikából, ez a körülbelül 55 W/(m·K) különbség jelentősen megváltoztatja a csatlakozási hőmérsékletet.
Alkalmazásvezérelt ötvözetválasztás
Az ötvözet kiválasztása általában a szerkezeti követelmények és az öntési folyamat gazdaságossága metszéspontja. Az alábbi táblázat leképezi a gyakori összetevőket azokhoz a minőségekhez, amelyeket az öntőműhelyek ténylegesen használnak.
| Alkalmazás | Ajánlott osztályzatok | Mi hajtja a döntést |
|---|---|---|
| Motor henger alkatrészek | A380, A383, B390 | Térfogat, nyomástömörség, kopásállóság |
| Sebességváltó és sebességváltó házak | A380, A383 | Merevség, tömítettség, méretpontosság |
| Olajszivattyúk és vízszivattyúk | A356, A380 | Nyomástömörség, machinability, thermal fatigue |
| Hidraulikus szelepek és blokkok | A356, A380 | Szivárgásmentesség, szilárdság, megmunkált tömítőfelületek |
| Motorházak és végburkolatok | A380, ADC12 | Vékonyfalú kitöltés, méretpontosság, szilárdság |
| Mezőgazdasági sebességváltók | A356, 319 | Szívósság, fáradtságállóság gravitációs/homoköntésnél |
| Hűtőbordák új energiájú járművekhez | A383, A356 | Armal conductivity, flatness, thin-wall detail |
| Intelligens otthoni és orvosi burkolatok | A383, ADC12 | Összetett geometria, kozmetikai felület, vékony falak |
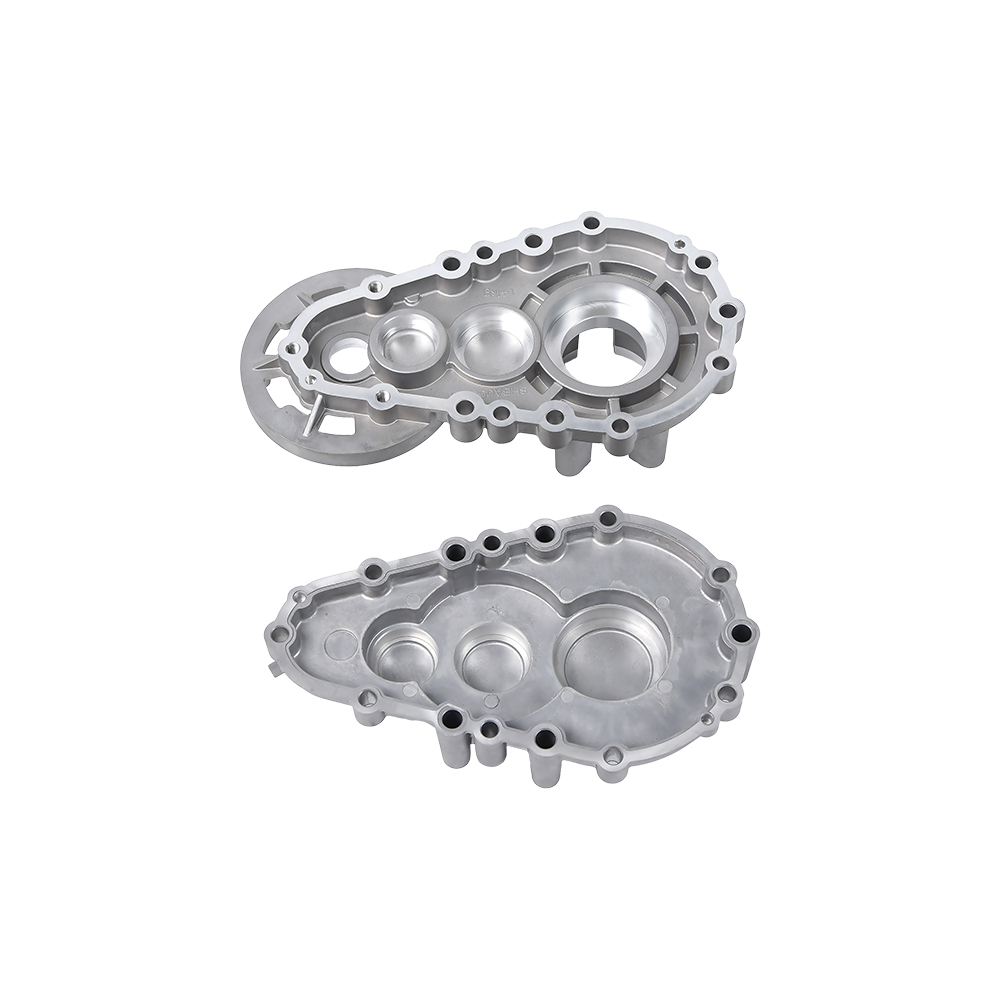
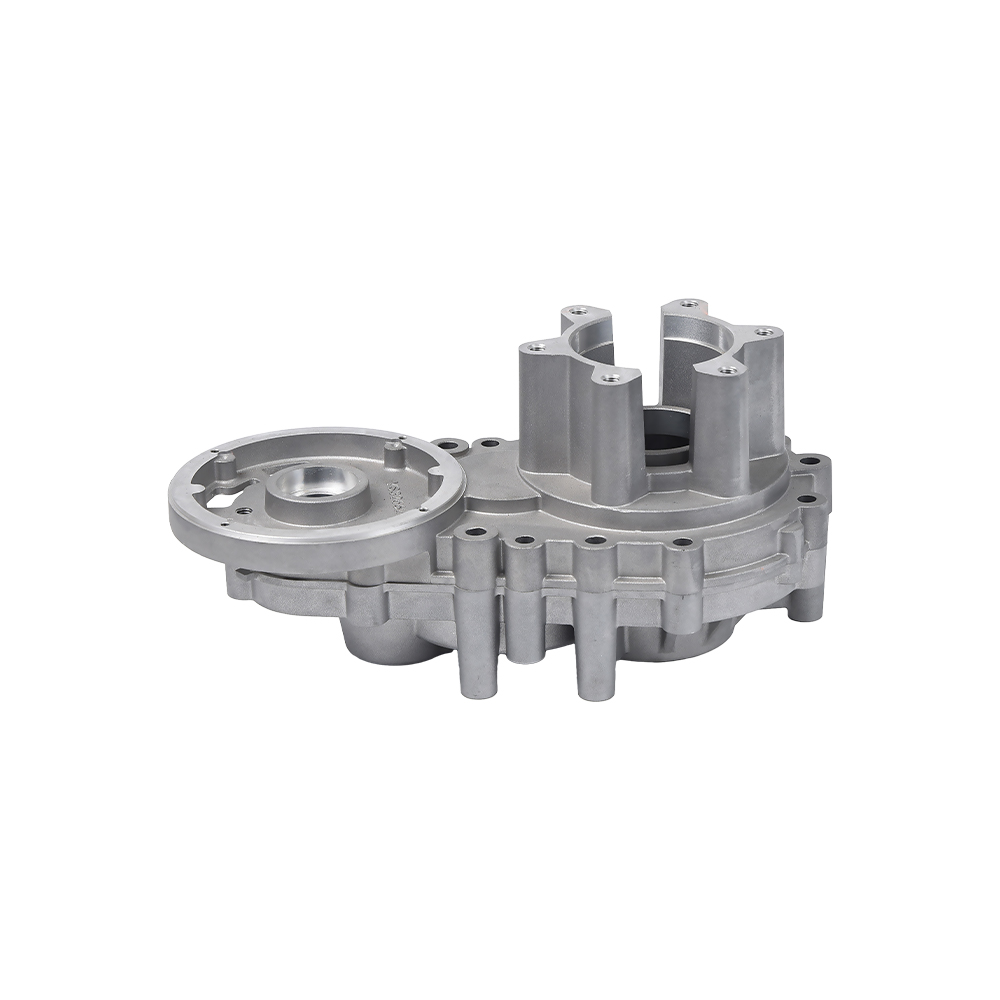
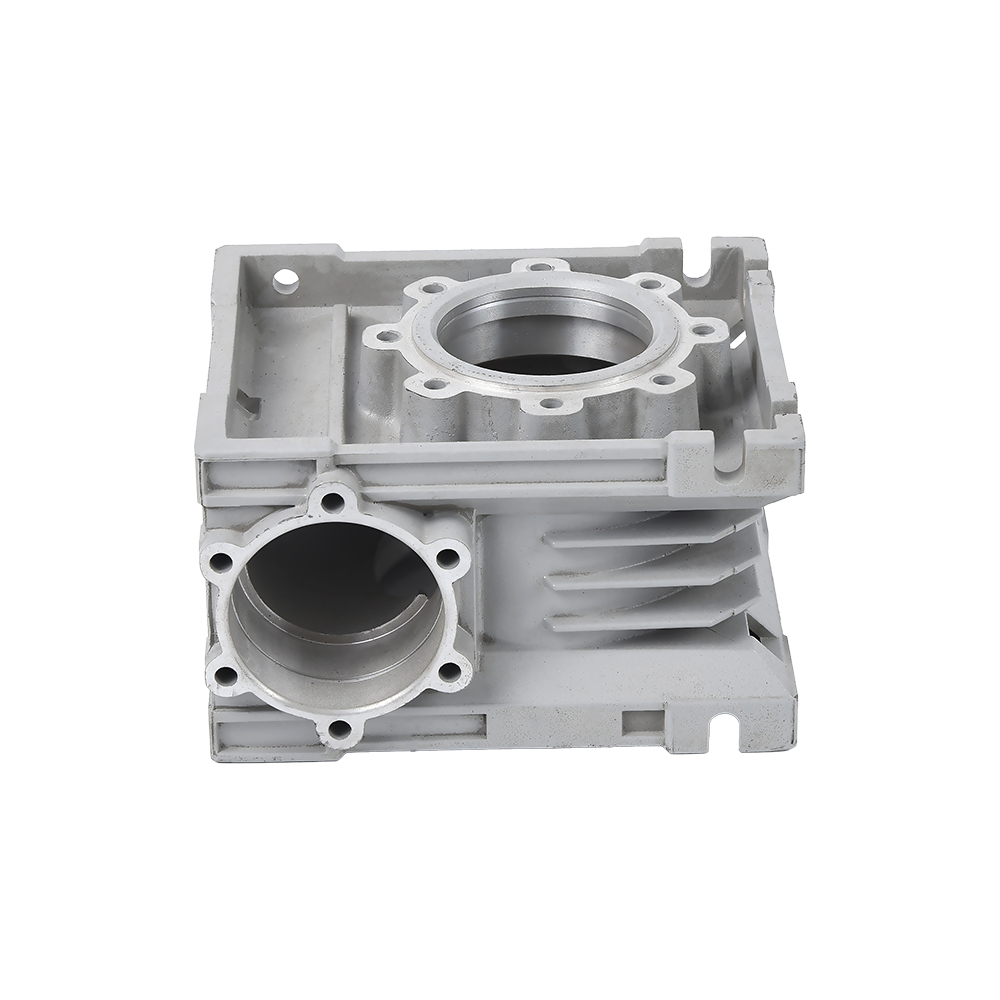
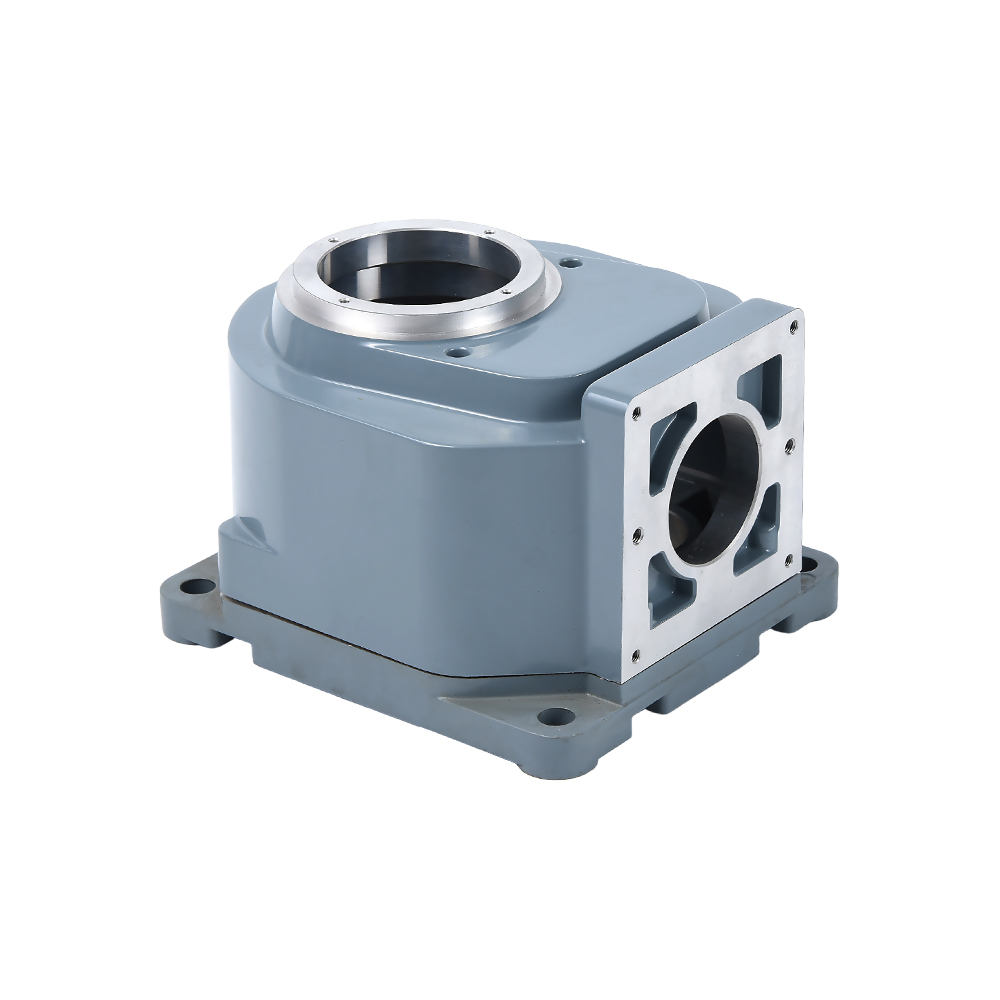
Erőátviteli és szerkezeti alkalmazásokhoz a beszállítók általában gyártanak alumínium présöntvény hajtóműházak Az A380-ban vagy A383-ban, mert ezek az ötvözetek biztosítják a sebességváltó-szolgáltatáshoz szükséges merevséget és nyomástömörséget. Amikor a hajtóműháznak is túl kell élnie a vibrációs fáradtságot, akkor a T6 temperált A356-ot akkor is érdemes megfontolni, ha a ciklusidő hosszabb.
 Alumínium présöntvény hajtóműház - Ningbo Beilun Youyuan gépgyártó A aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Termék megtekintése →
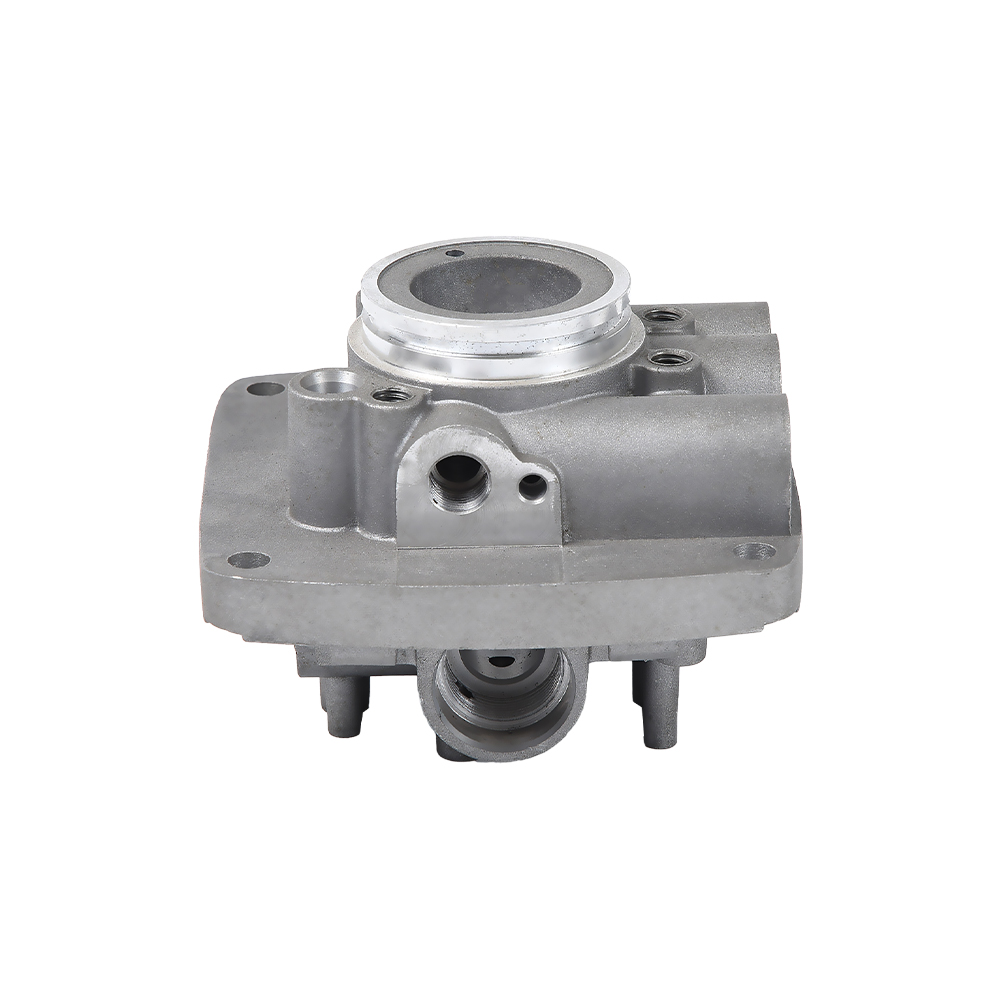
Az autómotorok kategóriában alumínium autó motor henger alkatrészek általában az A356-T6-ban vannak megadva, ha a szerkezeti integritás és a hűtési teljesítmény számít, vagy az A380-ban, amikor a gyártási mennyiség a lehető legalacsonyabb darabonkénti költséget követeli meg. A B390 akkor van kiválasztva, ha a henger furatának nagy ellenállásra van szüksége a csúszó kopással szemben külön bélés nélkül.
 Egyedi alumínium motorhenger-alkatrész-gyártók. OEM beszállítók - Ningbo A Beilun Youyuan Machinery Manufacturing Co., Ltd. egy kínai OEM/ODM alumínium motorhenger-alkatrész-gyártó és alumínium... Termék megtekintése →
Folyadékenergiával működő alkatrészekhez, alumínium öntvény hidraulikus szelep A testeket jellemzően A380-ba öntik, mert tisztán forgácsolódik a lapos tömítőfelületekbe, és makroporozitás nélkül tartja a nyomást. Mérsékelt, nagyobb fáradtságigényű sorozatok esetében továbbra is az A356 a T6-ban a mérce.
 Egyedi alumínium présöntvény hidraulikus szelepgyártók. OEM beszállítók - Ningb A Beilun Youyuan Machinery Manufacturing Co., Ltd. egy kínai OEM/ODM alumínium présöntvény hidraulikus szelepgyártó és alumínium présléc... Termék megtekintése →
Tervezési szempontok, amelyek befolyásolják az ötvözetválasztást
A alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Falvastagság
- Présöntés — minimális falvastagság 0,8–1,5 mm kis alkatrészek esetén; A 2–3 mm a praktikus padló közepes bordákkal és kiemelkedésekkel ellátott házakhoz.
- Alacsony nyomású öntés — minimális falvastagság 2,5–4 mm, az ötvözet fagyáshatárától függően.
- Gravitációs és homoköntés — a falak legalább 3–5 mm-esek a hibás futás és a zsugorodás elkerülése érdekében.
Mérettűrések
- Présöntés kb. ±0,1 mm-t tart kis méreteknél és ±0,3-0,5 mm-t 100 mm-en. Ez az oka annak, hogy a legtöbb precíziós ház és konzol fröccsöntött.
- Alacsony nyomású és gravitációs öntés jellemzően ±0,5 mm futás 100 mm felett. Az A356-T6 szerkezeti részeket hőkezelés után megmunkálják, ha nagyobb pontosságra van szükség.
- Homoköntés ±0,8 mm-t vagy többet ad, és a funkcionális felületeken szinte mindig megmunkálásra van szükség.
Huzatszög
A présöntéshez legalább 1-2 fok huzat szükséges a külső falakon, és 1,5-2,5 fok a belső magokon, hogy az alkatrészt tisztán eltávolítsa. Az alacsony nyomású és gravitációs szerszámoknak is szükségük van huzatra, de valamivel kisebbre, mert kisebbek a töltő- és kilökőerők. Ha az összeszerelési követelmények miatt a tervezése nulla huzatot tesz lehetővé, akkor érdemes megbeszélni a megmunkálási ráhagyásokról vagy a költségeket növelő csúsztatási műveletekről.
Hőkezelés és torzítás
A T6 hőkezelés jelentősen megnöveli a folyáshatárt, de torzuláshoz is vezet a kvencselési lépésből. Vékonyfalú öntvényeken a T6 után gyakran van szükség egyengető műveletre. A fröccsöntött alumíniumötvözeteket általában az F temperálásban használják, mert a nagynyomású befecskendezéssel bezárt gáztartalom felületi hólyagosodást okozhat az oldatos hőkezelés során. Ellenőrizze, hogy az alkatrészének valóban szüksége van-e T6-ra; az F-ről T6-ra való frissítés növelheti a folyamatköltséget és a selejtezési arányt is.
Felületkezelési kompatibilitás
Porfestés és festés minden ötvözeten ebben a cikkben. Az eloxálás a kivétel. Körülbelül 7% feletti szilíciumszint sötétebb, foltos anódos bevonatot eredményez, és a fröccsöntött héjak gyakran tartalmaznak finom porozitású réteget, amely eloxálás után rosszul néz ki. Ha dekoratív eloxált felületre van szüksége, vagy adjon meg alacsony szilíciumtartalmú ötvözetet, például 518-at, vagy tervezze meg az öntött felület megmunkálását az eloxálás előtt. A tiszta gyártás befejezésére vonatkozó példahivatkozások bemutatják, hogyan alumínium présöntési alkalmazások egyre inkább a felület-előkészítési lépésekre hagyatkozik a kozmetikai szabványok teljesítése érdekében.
Gyakran ismételt kérdések az öntéshez használt alumíniumötvözetekkel kapcsolatban
Milyen minőségű alumínium a legjobb öntéshez?
Are is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
Az ADC12 ugyanaz, mint az A383?
Ay are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Az öntött alumínium alkatrészek eloxálhatók?
Igen, de az eredmény a szilíciumtartalomtól függ. Az A380 és az A383 sötét, foltos felületre eloxál, amely nem felel meg az építészeti előírásoknak. Az alacsony szilíciumtartalmú fröccsöntött ötvözetek, mint például az 518, sokkal jobb anódos bevonatot eredményeznek. Az egyenletes megjelenés érdekében az eloxálás előtt megmunkálja vagy csiszolja meg a felületet, és tesztelje a gyártás előtti mintákat a tényleges szerszámból, mielőtt elkötelezi magát a befejező specifikáció mellett.
Mit jelent a T6 az A356-T6-ban?
A T6 az oldatos hőkezelés, az oltás és a mesterséges öregítés temperálási megjelölése. Az A356 esetében ez a folyáshatárt az öntött állapotban lévő nagyjából 125 MPa-ról körülbelül 186 MPa-ra emeli, miközben megtartja az 5–10%-os nyúlást. Ez az alapértelmezett hőmérséklet a szerkezeti öntvényeknél, amelyek jelentős mechanikai terhelésnek vannak kitéve.
Melyik alumíniumöntvény-ötvözet rendelkezik a legjobb nyomástömörséggel?
A körülbelül 12% szilíciumot tartalmazó A413-at széles körben a leginkább nyomásálló fröccsöntő ötvözetként említik. Az A356 jól teljesít a gravitációs és alacsony nyomású öntvényeknél is, amelyeknek olajat vagy hidraulikafolyadékot kell tartaniuk. Kerülje a 2xx.x rézötvözeteket a nyomásálló alkalmazásokhoz, és az alkatrészt egyenletes falvastagságúra tervezze, hogy az ötvözettől függetlenül elkerülje a zsugorodási porozitást.
Miért használják a B390-et kompresszorokhoz és motorhengerekhez?
A B390 16-18% szilíciumot és 4-5% rezet tartalmaz. A magas szilíciumtartalom kemény primer szilícium részecskéket képez, amelyek kivételes csúszási kopásállóságot biztosítanak, ami elengedhetetlen a hengerfuratokban és a kompresszorhengerekben. A kompromisszum a kisebb rugalmasság, a nehezebb megmunkálás és a gyengébb nyomástömörség, ezért csak akkor kerül kiválasztásra, ha a kopás a domináns meghibásodási mód.
Gyakorlati zárási ajánlás
Tegye le az ötvözet döntését az asztalra, mielőtt a szerszámot levágja. Kérdezze meg öntvényszállítóját, hogy milyen ötvözeteket használnak rendszeresen a berendezéseiken – a mindennap A380-as alkatrészeket gyártó öntöde szűk ciklusidővel és kiszámítható selejtezési arányokkal árazza őket, míg az első alkalommal használt A356-os fröccsöntött alkatrész fejlesztési kockázatot rejt magában, amelyet végül a vevő fizet. Másrészt, ha az alkatrésze kimerültségre vagy tömítettségre vonatkozó tanúsítványt kap, a beszállító által preferált ötvözetről az alkalmazáshoz jobban illeszkedő ötvözetre való áttérés elegendő mértékben csökkentheti a helyszíni hibákat ahhoz, hogy indokolja a magasabb darabárat. A kémiai összetételt hitelesített anyagvizsgálati jegyzőkönyv segítségével ellenőrizze, gyártási körülmények között készítsen próbatételt, és ellenőrizze, hogy a tényleges alkatrészgeometriából származó mechanikai tulajdonságok megfelelnek-e a rajz követelményeinek. Ez a szekvencia mindig olcsóbb lesz, mintha egy ügyfél-audit során fedeznénk fel az ötvözet eltérését.